

Systemintegratoren, Schaltschrankbauer und Beschaffungsteams verlieren einen Produktionsneustart selten, weil die Zeichnung falsch ist. Sie verlieren ihn, wenn der Blechlieferant nicht mehr antwortet, wenn sich bestellte Teile nachträglich als nicht fertigbar aus der freigegebenen Zeichnung erweisen, oder wenn die Ersatzquelle die Materialverfügbarkeit nicht vor dem Stillstandstermin bestätigen kann.
Ein europäischer Maschinenbauer (Name unter NDA zurückgehalten) traf genau dieses Szenario: Der Gehäuselieferant verlor ohne Vorankündigung Kapazität, drei Montagelinien sollten in weniger als zwei Wochen neu starten, und das Übergabepaket bestand aus Zeichnungen, einer unvollständigen Materialliste und keiner bestätigten Schweißspezifikation.
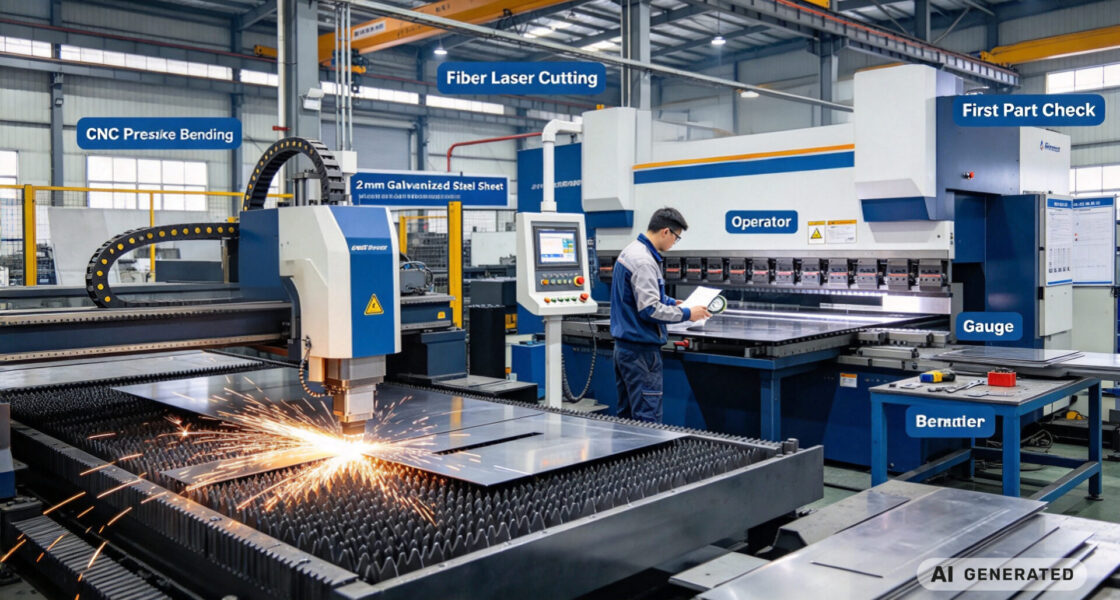
Die Blechverarbeitungsservices von TPS Elektronik wurden genutzt, um das Paket zu triagieren, den fertbaren Umfang einzufrieren und eine Neustart-Charge zu liefern — Laserschneiden, CNC-Biegen, MIG-Schweißen, Pulverbeschichten und Erstmusterprüfung — in einem verdichteten Zeitplan.
1. Die Situation: Lieferantenausfall und ein fixer Neustarttermin
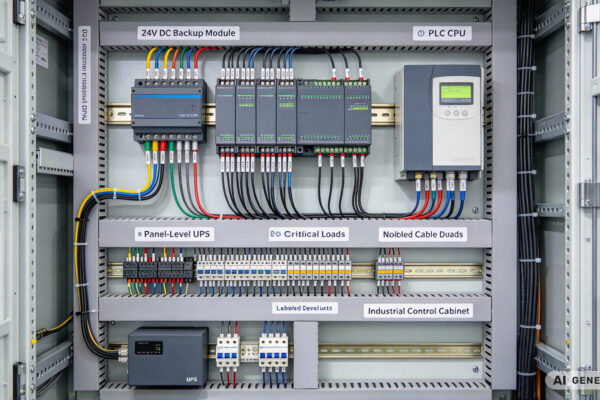
Der Kunde baut Verpackungsmaschinen und montiert Schaltschränke im eigenen Haus. Der Gehäuselieferant — eine seit vier Jahren genutzte lokale Werkstatt — bestätigte zunächst keine Liefertermine mehr und antwortete dann nicht mehr. Die offenen Bestellungen umfassten 14 Teilenummern: Schaltschrankkorpusse, Türbleche, Montageplatten und Kabelkanalhalterungen in 1,5 mm und 2 mm verzinktem Stahl mit Pulverbeschichtung.
Drei Linien sollten in zwölf Arbeitstagen neu starten. Zwei der 14 Teile waren bereits verspätet, und der Kunde des Kunden hatte einen vertraglichen Starttermin gesetzt.
Das Übergabepaket war unvollständig. Es enthielt 2D-Zeichnungen für 11 Teile, STEP-Dateien für 9, keine Schweißsymbole auf vier Zeichnungen und eine Materialliste, die „verzinkt, 2 mm“ ohne Stahlgüte angab. Der Vorgänger hatte aus implizitem Wissen gebaut — Biegezugaben, die über Jahre eingestellt worden waren, Schweißfolgen zur Vermeidung von Verzug an den Türblechen und eine Beschichtungsspezifikation, die nie schriftlich festgehalten wurde.
Das ist die typische Form eines Lieferantenausfalls: Es ist nicht nur ein Kapazitätsproblem, sondern ein Wissensweitergabeproblem. Die Ersatzquelle muss die fertbare Definition rekonstruieren, bevor sie Metall schneiden kann.
2. Was „sheet metal fabrication near me“ tatsächlich bringt
Der Suchbegriff ist ein Stellvertreter für vier Dinge, die die Beschaffung wirklich braucht: physische Nähe für schnelle Materialabholung, die Möglichkeit zu besichtigen und zu auditieren, kurze Logistikvorlaufzeit und ein direktes Engineering-Gespräch ohne Zeitzonenreibung. Wie viel davon ein Lieferant wirklich liefern kann, hängt davon ab, wo tatsächlich gefertigt wird.
2.1 Für deutsche und EU-Schaltschrankbauer
Die Blechverarbeitung von TPS ist in Deutschland angesiedelt. Für einen deutschen oder EU-Schaltschrankbauer bedeutet das echte lokale Versorgung: Materialbeschaffung innerhalb der EU, Straßentransport in Tagen statt Wochen, die Option, die Werkstatt zur Erstmusterprüfung zu besuchen, und Engineering-Kommunikation in denselben Arbeitszeiten. Für dieses Neustartprojekt wurde der Erstmustersatz vor Ort geprüft, bevor die Charge freigegeben wurde.
2.2 Für US-Integratoren
Für einen US-Systemintegrator ist „in der Nähe“ relativ. TPS ist kein US-amerikanischer Blechfertiger, sondern eine qualifizierte transatlantische Back-up-Quelle mit Fertigung in der EU und definierten Versandknoten. Das ist eine gültige Antwort auf einen Lieferantenausfall, wenn die Alternative ein Stillstandstermin ist — aber es muss ehrlich gesagt werden: Die Vorlaufzeit enthält Fracht und Zoll, und die RFQ sollte angeben, ob US-Fertigung eine harte Anforderung oder eine Präferenz ist. Ist sie hart, gehört diese Randbedingung in die RFQ, nicht in eine Überraschung nach Auftragserteilung.
Die Ressource zu kundenspezifischer Blechfertigung und Präzisionsmetallverarbeitung beschreibt den Prozessumfang für beide Fälle.
3. Die 72-Stunden-Triage: was senden und was einfrieren
Die Neustartuhr wird in den ersten drei Tagen gewonnen oder verloren. TPS wandte eine Triage-Sequenz an, die jeder Schaltschrankbauer übernehmen kann.
- Stunde 0–24 — Fertbaren Umfang einfrieren. Die 14 Teilenummern in „aus der freigegebenen Zeichnung fertbar“ (8 Teile), „mit dokumentierter Annahme fertbar“ (4 Teile) und „benötigt Zeichnungskorrektur vor dem Schneiden“ (2 Teile) trennen. Nur die ersten beiden Gruppen gehen in den Zeitplan.
- Stunde 24–48 — Material bestätigen. Prüfen, ob Dicke und Güte im Bestand oder innerhalb des Neustartfensters beschaffbar sind. „Verzinkt, 2 mm“ wurde auf eine konkrete DX51D+Z-Güte aufgelöst, damit Biege- und Schweißverhalten vorhersagbar wurden.
- Stunde 48–72 — Prozess und Prüfplan fixieren. Biegeradien, Schweißfolge für die Türbleche, Beschichtungsspezifikation und die Merkmale festlegen, die am Erstmuster gemessen werden.
Die zwei Teile mit Zeichnungskorrektur durften die anderen zwölf nicht blockieren. Sie wurden nach der DFM-Korrektur neu ausgegeben und in eine zweite Lieferung eingeplant.
4. Wie TPS den Neustart ausführte
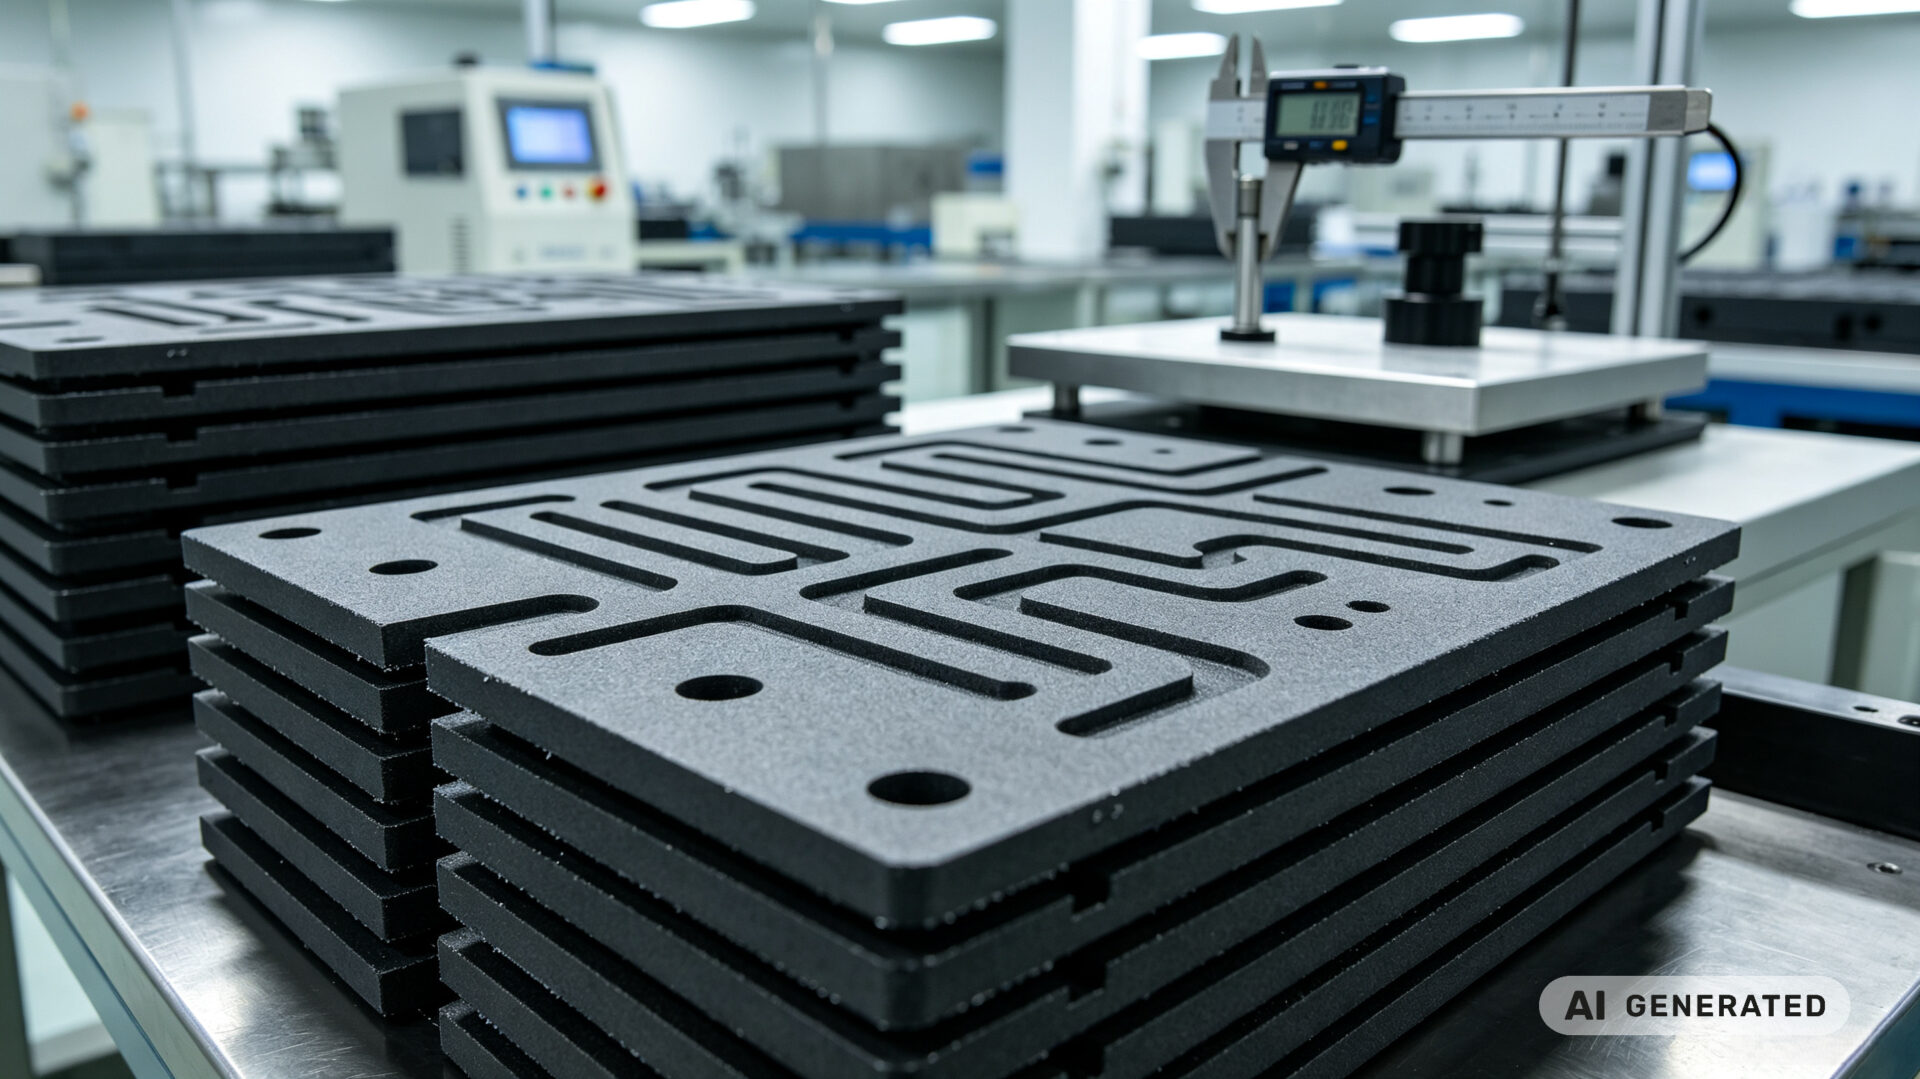
Die Fertigung lief in einer einzigen Werkstattsequenz: Laserschneiden, CNC-Biegen, MIG-Schweißen, Schleifen, Pulverbeschichten und Prüfen. Alle Arbeitsgänge unter einem Dach zu halten, eliminierte den Transport zwischen Werkstätten, der in einer Multivendor-Kette üblicherweise zwei bis drei Tage verbraucht.
4.1 Zeichnungsprüfung und DFM-Korrekturen
Vier Zeichnungen hatten keine Schweißsymbole. TPS schlug einen Schweißplan auf Basis von Nahttyp und Verzugsrisiko vor, den der Kunde in einem einzigen Review-Call freigab. Biegezugaben wurden aus Materialgüte und Dicke neu berechnet statt aus den impliziten Einstellungen des Vorgängers übernommen — deshalb war das Erstmuster beim ersten Versuch maßhaltig.
4.2 Schneiden, Biegen, Schweißen, Beschichten
Laserschneiden und CNC-Biegen liefen für die erste Gruppe am selben Tag. Das Schweißen folgte dem freigegebenen Plan, wobei die Türbleche in einer ausgewogenen Folge geschweißt wurden, um Verzug zu begrenzen. Die MIG-Schweiß-Ressource und der MIG-vs-TIG-Vergleich dokumentieren die Prozessauswahl je Naht. Die Pulverbeschichtung wurde so eingeplant, dass die Schichtdicke kein kritisches Passmaß beeinflusst.
4.3 Erstmusterprüfung und Freigabe
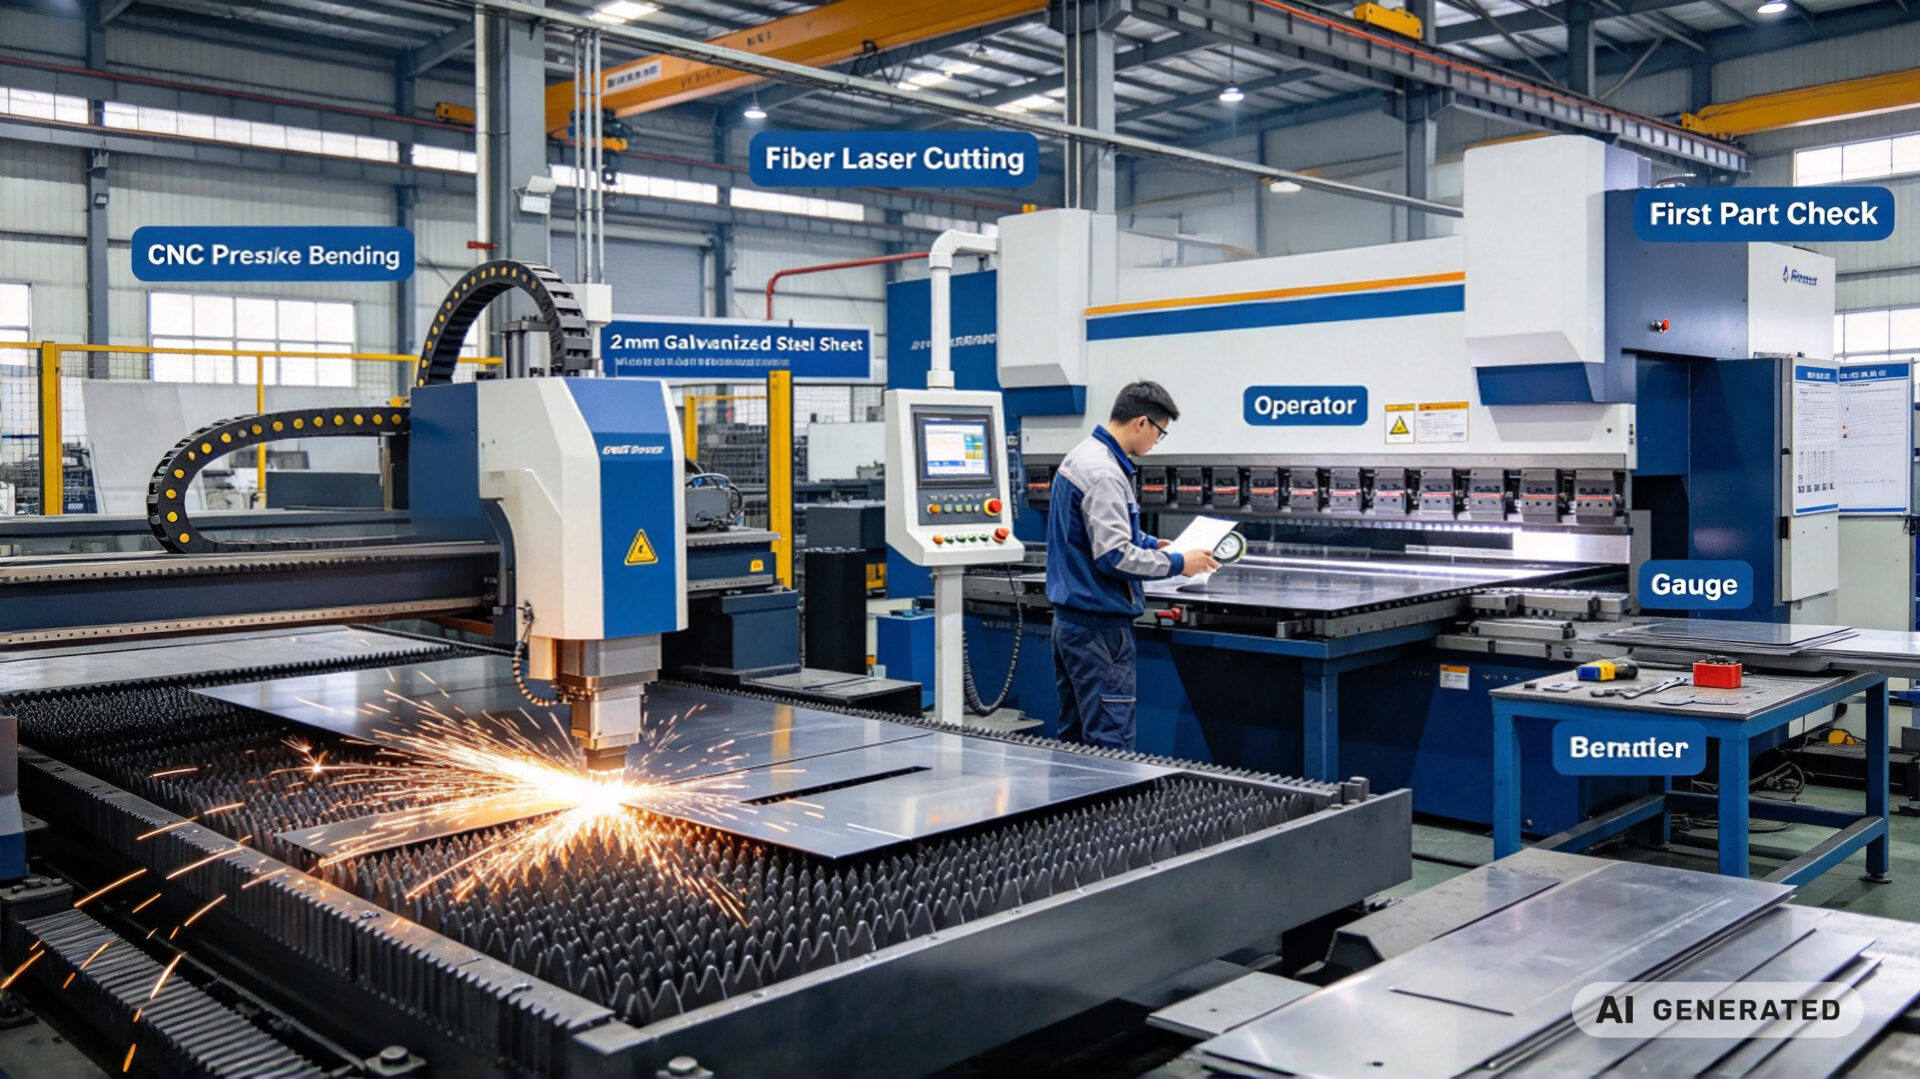
Jede Teilenummer wurde vor Freigabe der Charge erstmustergeprüft: Ebenheit auf einer Messplatte, Bohrungspositionen gegen die Zeichnung, Schweißnahtbild und Schichtdicke. Der Prüfbericht wurde mit der Charge ausgeliefert, sodass der Schaltschrankbauer ihn der Wareneingangsaufzeichnung beifügen konnte, ohne alles nachzumessen.
5. Neustart-Ergebnis
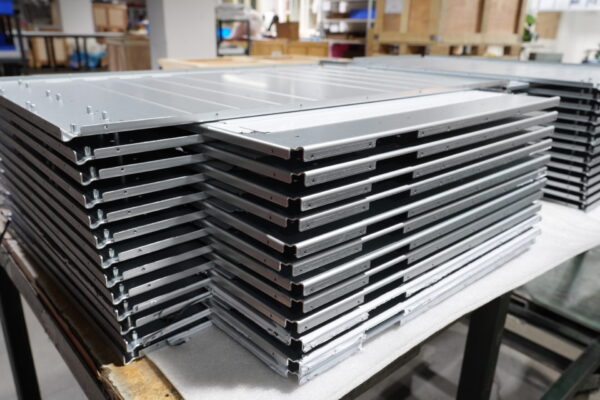
Zwölf der 14 Teilenummern wurden innerhalb des Neustartfensters geliefert; die zwei Teile mit Zeichnungskorrektur folgten in einer zweiten Lieferung. Die drei Linien starteten am vertraglichen Termin. Kein Teil musste bei der Wareneingangsprüfung nachgearbeitet werden, und der Kunde übernahm den TPS-Schweißplan und die Biegedaten als freigegebene Definition für künftige Bestellungen — was die Abhängigkeit von implizitem Wissen beseitigte, die das ursprüngliche Risiko verursacht hatte.
Für die Beschaffung war das dauerhafte Ergebnis nicht die Notlieferung. Es war die dokumentierte Fertigungsdefinition, die den nächsten Lieferantenwechsel überlebbar machte.
6. Das Back-up-Lieferanten-Playbook — vor der Krise
Notfallbeschaffung ist teuer und stressig. Derselbe Schaltschrankbauer qualifiziert jetzt jährlich eine Back-up-Quelle vor, mit vier Schritten, die jeder Integrator übernehmen kann:
- Das echte Zeichnungspaket senden, keine Zusammenfassung. Eine Back-up-Quelle, die Ihre Schweißsymbole nie gesehen hat, kann nicht genau kalkulieren.
- Eine kleine Pilotcharge fahren. Zehn Teile reichen, um Biegezugaben, Beschichtung und Prüfberichterstattung zu validieren.
- Die freigegebene Fertigungsdefinition aufzeichnen. Biegeradien, Schweißpläne und Beschichtungsspezifikationen gehören ins Zeichnungspaket, nicht in den Kopf eines ehemaligen Lieferanten.
- Materialgüten bestätigen. „Verzinkt 2 mm“ ist keine Spezifikation; eine konkrete Güte ist es.
Der RFQ-sichere CNC-Biegeservice und die Ressource zur Elektronikgehäuse-Fertigung beschreiben, wie eine Pilotcharge abgegrenzt wird.
7. RFQ-Checkliste für einen Notfall-Neustart
Um innerhalb von 24 Stunden eine belastbare Antwort für sheet metal fabrication near me im Notfall zu erhalten, senden Sie Folgendes in einem Paket:
- Zeichnungspaket: 2D-Zeichnungen und STEP-Dateien für jede Teilenummer, einschließlich Schweißsymbolen und Oberflächenspezifikation
- Materialdefinition: Dicke, Güte und Oberflächenzustand — nicht nur „verzinkt“
- Menge und Aufteilung: Gesamtcharge und welche Teilenummern wirklich linienkritisch sind gegenüber später lieferbar
- Neustarttermin: Das Datum, an dem die Linie laufen muss, nicht das Bestelldatum
- Prüfanforderung: Erstmusterbericht, Maßaufzeichnung, Schichtdicke und Materialzertifikat
- Randbedingungen: Ob inländische Fertigung zwingend ist und welche Beschichtungs- oder Kennzeichnungsnorm gilt
Diese Angaben erlauben dem Lieferanten eine ehrliche Triage statt eines Termins, den er nicht halten kann.