

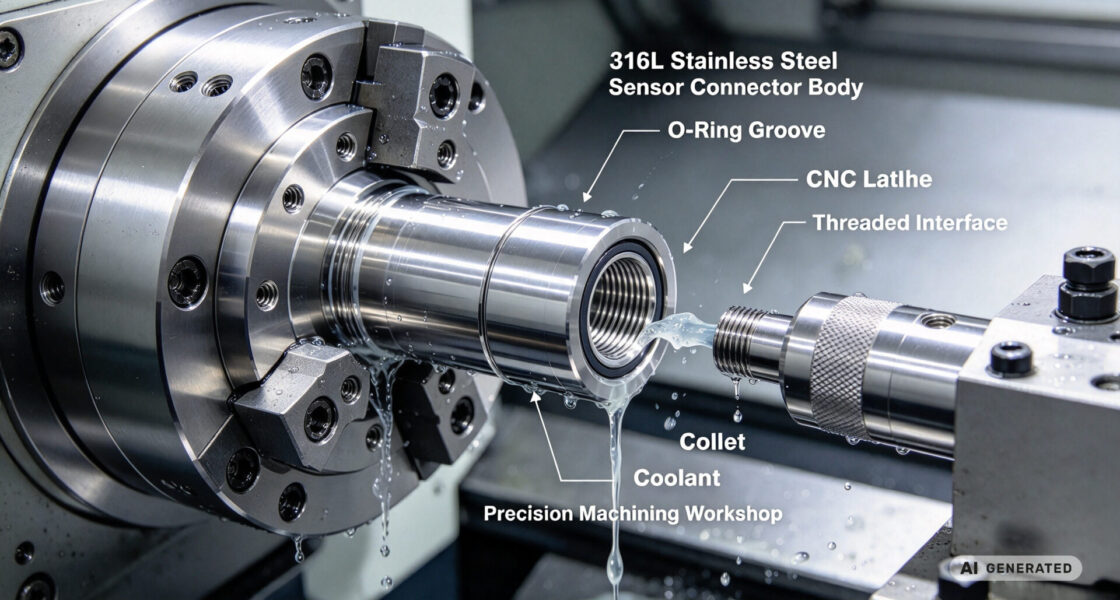
Systemintegratoren, Schaltschrankbauer und Beschaffungsteams verlieren eine Dichtheitsqualifikation selten, weil die Zeichnung falsch ist. Sie verlieren sie, wenn die erste Charge perfekt dichtet und die dritte leckt, wenn die O-Ring-Nut auf dem Prüfplatz innerhalb der Toleranz liegt, der Dichtring aber im Drucktest versagt, oder wenn die Oberflächenangabe der Dichtfläche „Ra 0,8“ auf dem Zertifikat steht und etwas anderes auf dem Teil.
Ein europäischer Sensorhersteller (Name unter NDA zurückgehalten) brachte genau dieses Problem zu TPS: ein 316L-Edelstahl-Steckerkörper mit O-Ring-Stirndichtung, spezifiziert mit engen Nutentoleranzen, der das Erstmuster bestand und in der Serie intermittierende Leckagen erzeugte. Die Präzisionsbearbeitungsservices von TPS wurden genutzt, um einen kontrollierten Drehprozess wiederherzustellen—Werkzeugstrategie, In-Prozess-Messung, Oberflächenbeschaffenheitsspezifikation und SPC—, sodass die Dichtfläche wiederholbar statt gelegentlich korrekt wurde.
1. Die Herausforderung: eine Dichtung, die das Erstmuster besteht und in der Serie versagt
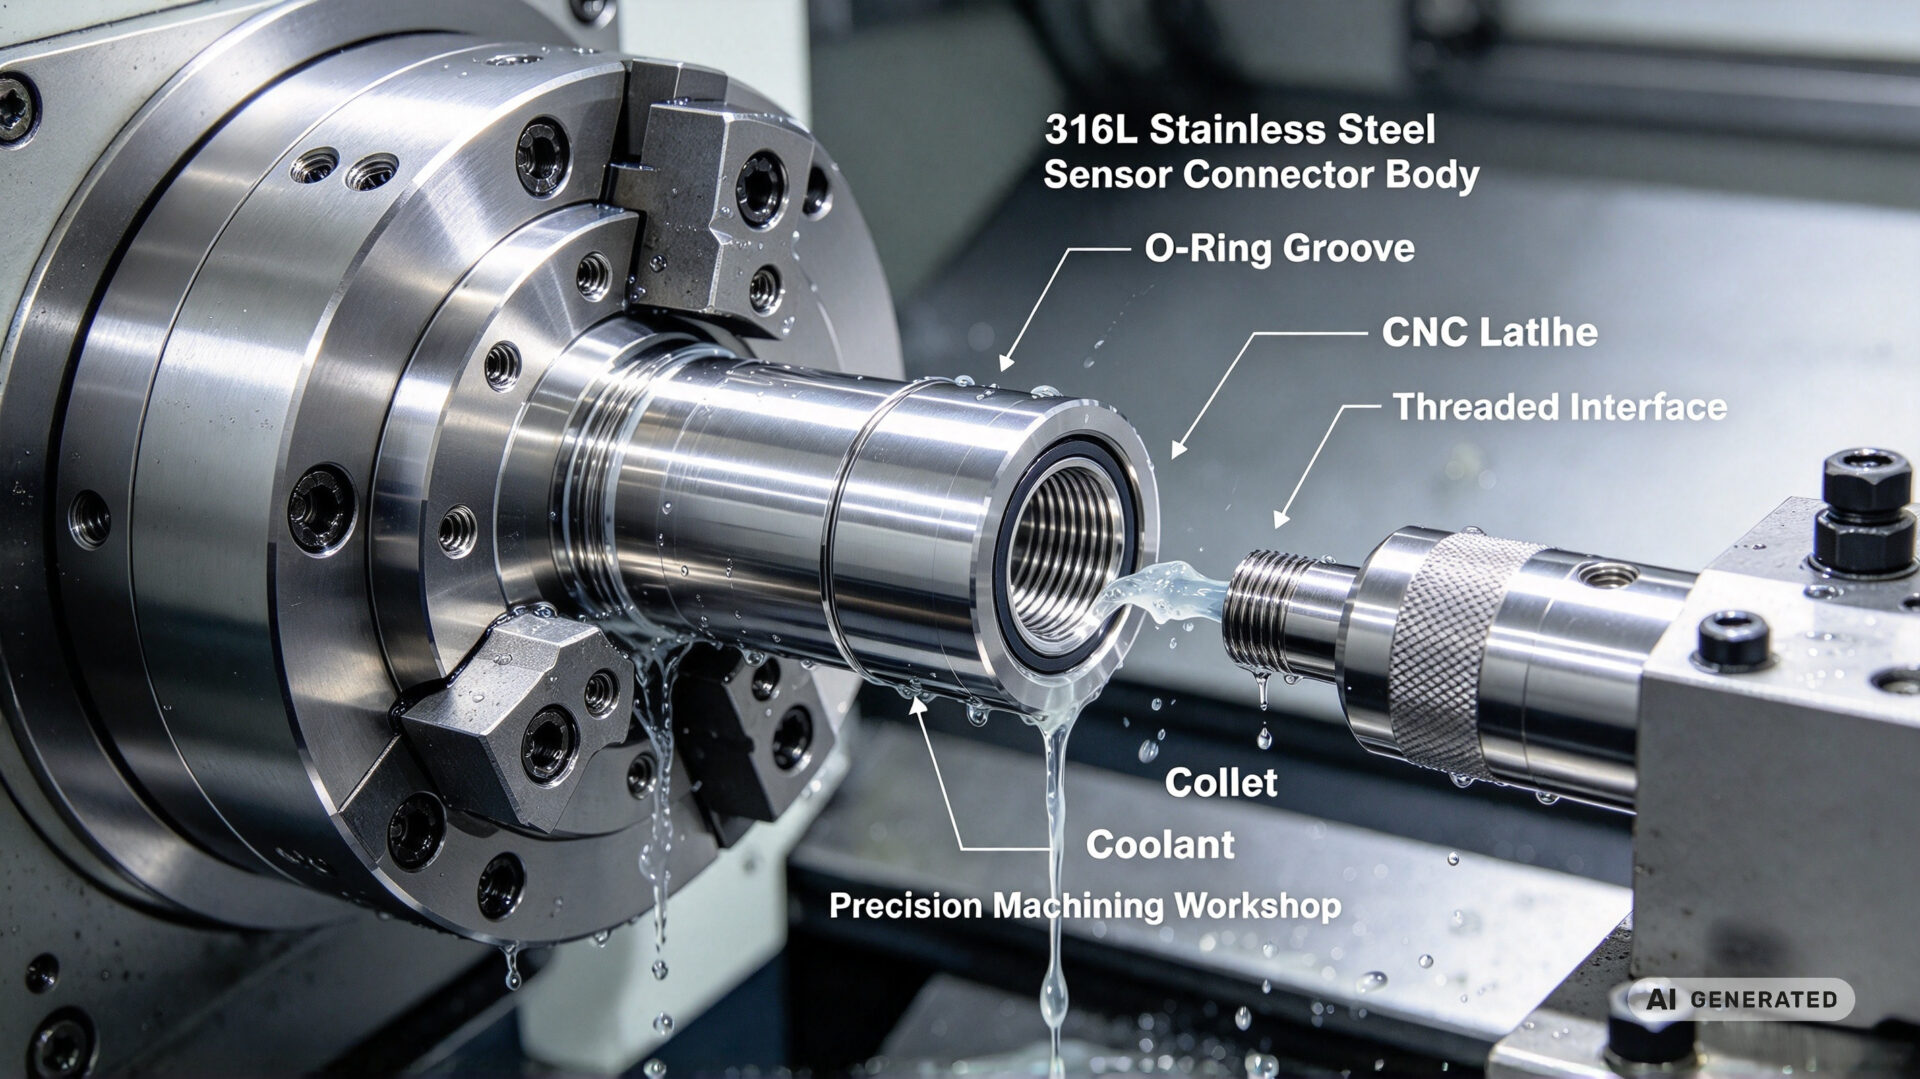
Das Teil war ein 316L-Edelstahl-Steckerkörper, etwa 28 mm lang, mit Außengewinde an einem Ende, Sechskant-Schlüsselfläche in der Mitte und einer O-Ring-Nut auf einer zylindrischen Dichtfläche am anderen Ende. Die Dichtung war statisch, radial, gegen eine Gegenbohrung im Sensorgehäuse.
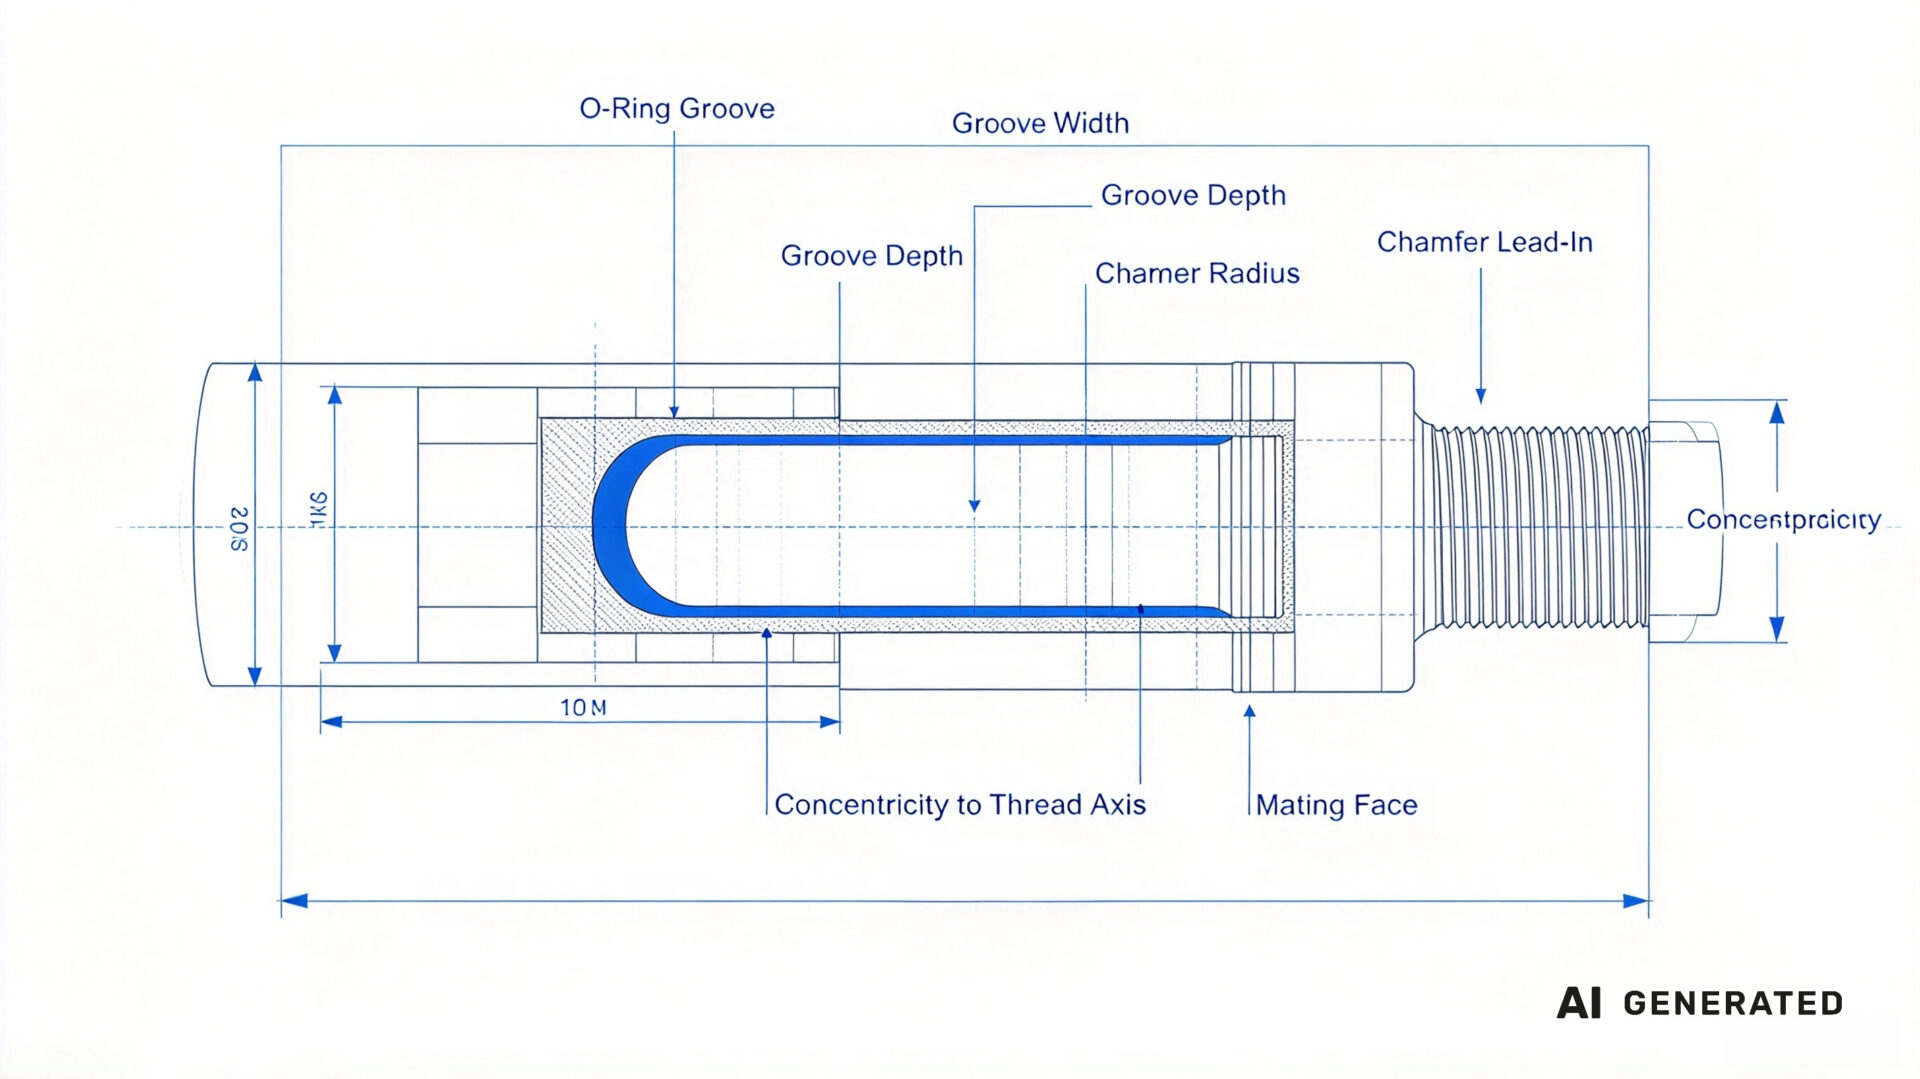
Die Zeichnung spezifizierte Nutbreite und -tiefe mit Allgemeintoleranzen, eine Konzentrizität von 0,03 mm zwischen Nutdurchmesser und Gewindeachse und eine Oberflächenbeschaffenheit von Ra 0,8 µm auf der Dichtfläche. Das Erstmuster bestand. Zwei Monate nach Serienstart leckten etwa 4% der Teile im Drucktest, und die Leckagerate korrelierte mit keinem einzelnen gemessenen Maß.
Dieses Muster—Maße in Toleranz, Dichtung versagt dennoch—ist die klassische Signatur einer nicht wiederholbaren Dichtfläche. Das von der Zeichnung verlangte Maß war erfüllt; das Merkmal, das tatsächlich die Dichtheit steuert, war nicht spezifiziert, nicht gemessen oder nicht kontrolliert.
2. Was eine gedrehte Dichtfläche wiederholbar macht
Eine statische O-Ring-Dichtung auf einer gedrehten Edelstahlfläche hängt von vier Dingen ab, die die Zeichnung oft als zweitrangig behandelt: Nutengeometrie relativ zum Dichtringquerschnitt, Konzentrizität der Nut zur Gegenachse, Oberflächenbeschaffenheit im Dichtkontaktband und die Abwesenheit von Graten oder Werkzeugspuren, die den Dichtweg kreuzen.
2.1 Nutengeometrie und Konzentrizität
O-Ring-Nutmaße sind in ISO 3601-1 für den O-Ring selbst und in der begleitenden Nutauslegungsrichtlinie definiert. Für eine radiale statische Dichtung muss die Nutbreite dem Elastomer erlauben, den Raum zu füllen, ohne überkomprimiert zu werden, und die Nuttiefe muss die spezifizierte Pressung erzeugen—typischerweise 15–25% bei statischen Radialdichtungen. Eine um 0,02 mm zu flache Nut erhöht die Pressung und kann Extrusion oder beschleunigten Druckverformungsrest verursachen.
Konzentrizität zählt, weil eine radiale Dichtung eine gewisse Exzentrizität toleriert, aber keine unbegrenzte. Wenn der Nutdurchmesser gegenüber der Gewindeachse versetzt ist, ist die Pressung über den Umfang ungleich: eine Seite ist überkomprimiert, die andere unterkomprimiert. Die unterkomprimierte Seite ist dort, wo die Leckage beginnt. Deshalb war die Konzentrizitätsangabe von 0,03 mm im obigen Beispiel im Prinzip richtig, aber ohne Kontrolle darüber, wie sie erzeugt und gemessen wird, unzureichend.
2.2 Oberflächenbeschaffenheit: Ra reicht nicht
Ra 0,8 µm ist ein Mittelwert der Rauheit. Er sagt nichts über die Richtung der Werkzeugspuren, die Spitze-zu-Tal-Höhe (Rz) oder die Welligkeit der Oberfläche. Eine gedrehte Oberfläche hat umlaufende Werkzeugspuren; wenn das Dichtkontaktband quer zu diesen Spuren verläuft, kann das Elastomer sie überbrücken, aber wenn die Spuren tief genug sind, kann die Dichtung sie nicht füllen und es bleibt ein Leckpfad.
Für Elastomerdichtungen ist die praktische Spezifikation eine Kombination: Ra unter dem angegebenen Grenzwert, Rz unter einem definierten Wert und eine Texturrichtung, die dem Dichtweg folgt statt ihn zu kreuzen. ISO 4287 definiert die Parameter (Ra, Rz, Rmax) und die Messstrecke, sodass die Spezifikation nur dann aussagekräftig ist, wenn auch die Messbedingungen angegeben sind. „Ra 0,8“ ohne Grenzwellenlänge und Messrichtung ist eine unvollständige Anforderung.
2.3 Kanten, Grate und der Dichtweg
Die Einführungsfase der Nut und die Eckenradien der Nut sind Teil des Dichtwegs. Eine scharfe Kante schneidet den O-Ring bei der Montage; ein Grat an der Nutkante erzeugt einen Leckpfad, den keine Nutgenauigkeit schließen kann. Entgraten muss ein kontrollierter Prozessschritt mit definierter Methode und Verifikation sein, keine Bedienerentscheidung am Ende des Zyklus.
3. Wie TPS den Prozess in einen kontrollierten umwandelte
Die Korrekturmaßnahme war keine Designänderung. Sie war eine Prozessänderung: dasselbe Teil, hergestellt mit definierter Werkzeugstrategie, In-Prozess-Messung und einer Oberflächenspezifikation, die die Dichtung tatsächlich kontrolliert.
3.1 DFM- und Zeichnungsprüfung
Die Prüfung identifizierte drei Lücken in der Zeichnung: Nutbreite und -tiefe waren gegen den nominellen O-Ring statt gegen die ISO-3601-Nuttabelle toleriert, die Oberflächenspezifikation nannte weder Rz noch die Mess-Grenzwellenlänge, und die Entgratungsmethode war nicht definiert. TPS schlug eine überarbeitete Spezifikation vor, mit Nutmaßen bezogen auf den O-Ring-Querschnitt, einer kombinierten Ra/Rz-Anforderung mit angegebener Messstrecke und einer definierten Kantenbehandlung.
3.2 Werkzeugstrategie und In-Prozess-Messung
Die Nut wurde in einer einzigen Passage mit einem dedizierten Einstichwerkzeug geschlichtet, mit demselben Werkzeug und demselben Vorschub für jedes Teil, statt durch eine Kombination aus Dreh- und Abstichoperationen erzeugt zu werden. Der Werkzeugverschleiß wurde durch Indexieren in definiertem Intervall kompensiert, und das erste Teil nach jedem Index wurde gemessen.
Die In-Prozess-Messung erfasste den Nutdurchmesser und die Konzentrizität an der Maschine, bevor das Teil aus der Spannzange gelöst wurde. Eine Messung nach dem Lösen erkennt den Fehler zu spät; eine Messung bei noch gespanntem Teil erlaubt eine Korrektur in derselben Aufspannung. Dieselbe Logik wendet TPS bei eng tolerierten Prototypen an, beschrieben in der Ressource zur Präzisions-CNC-Bearbeitung.
3.3 Verifikation und SPC
Jede Charge erhielt eine Erstmusterprüfung auf einem Koordinatenmessgerät und eine Oberflächenrauheitsmessung am Dichtband. Während der Produktion wurden Nutdurchmesser und Konzentrizität auf einer Regelkarte erfasst, und der Prozess wurde gestoppt, wenn ein Trend auftrat—nicht erst, wenn ein Grenzwert überschritten wurde. Der Leitfaden von Prototyp bis Serie beschreibt, wie dieser Kontrollplan vom Muster auf die Serie übertragen wird.
4. Gemessenes Ergebnis
Der überarbeitete Prozess senkte die Leckagerate von etwa 4% auf unter 0,2% über die folgenden drei Produktionschargen, und die verbleibenden Ausschüsse waren auf das Gegengehäuse zurückführbar, nicht auf den gedrehten Stecker. Die Nutkonzentrizität bewegte sich von einer Streuung von etwa 0,04 mm auf eine Streuung von etwa 0,015 mm, und die Oberflächenbeschaffenheit am Dichtband erfüllte sowohl die Ra- als auch die Rz-Grenzwerte mit Reserve.
Das dauerhafte Ergebnis war nicht die korrigierte Charge. Es war die Spezifikation: Die Zeichnung nennt jetzt die Nutmaße gegen die O-Ring-Tabelle, die Oberflächenbeschaffenheit mit den Messbedingungen und die Kantenbehandlung. Diese Spezifikation machte die Dichtung lieferantenübergreifend wiederholbar—und sie ist der Teil, an dem die Beschaffung eine künftige Quelle festhalten kann.
5. RFQ-Checkliste
Um Angebotserstellung und Prozessprüfung für einen cnc turning supplier bei einem Edelstahl-Dichtbauteil zu beschleunigen, geben Sie an:
- Zeichnung mit O-Ring-Angabe: O-Ring-Größe und -Norm, Nutmaße bezogen auf die Nuttabelle, nicht nur auf ein Nennmaß
- Konzentrizitätsanforderung: Welche Achse das Bezugssystem ist und die zulässige Exzentrizität der Nut
- Oberflächenspezifikation: Ra- und Rz-Grenzwerte, Messstrecke, Grenzwellenlänge und Messrichtung
- Kantenbehandlung: Fase oder Radius am Nuteneintritt, Entgratungsmethode und etwaige Gratgrenze
- Material und Zustand: 303, 316L oder andere Güte, Stangenmaterial und etwaige Passivierungsanforderung
- Dichtfunktion: Statisch oder dynamisch, radial oder stirnseitig, Druck und Medium
- Verifikation: Erstmusterbericht, Oberflächenaufzeichnung und ob SPC-Daten erforderlich sind
- Volumen: Prototyp-, Pilot- und Serienmengen mit Liefermeilensteinen
Die Angabe dieser Details reduziert Klärungszyklen. Das Engineering-Team von TPS kann Nutspezifikation, Oberflächenbeschaffenheitsdefinition und Kontrollplan als Teil des RFQ-Prozesses unterstützen.