

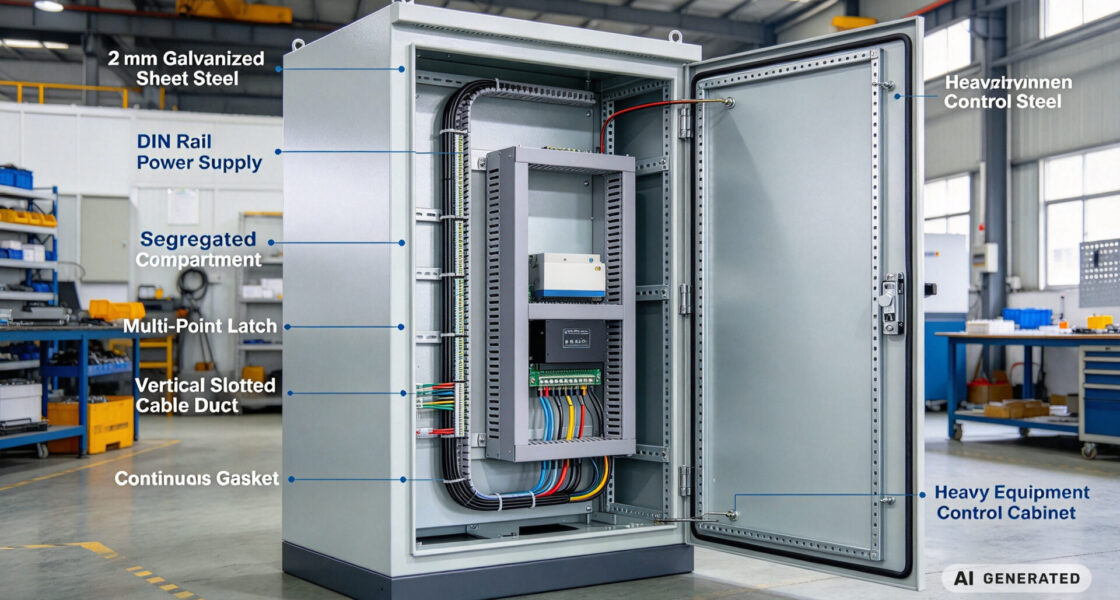
Systemintegratoren, Schaltschrankbauer und Beschaffungsteams im Bereich schwerer Maschinen scheitern selten, weil ihnen ein Steuerungskonzept fehlt. Sie verlieren Zeit—und Budget—wenn das Netzteil in einem zu kleinen Fach überhitzt, wenn Kabelkanäle die erforderliche Füllung nicht aufnehmen können oder wenn der Schrankrahmen beim Transport verwindet und die Tür nicht mehr dichtet.
Die heavy equipment sheet metal fabrication von TPS Elektronik sind darauf ausgelegt, dieses Risiko zu reduzieren: integrierte Netzteilfächer, konstruierte Kabelmanagementzonen, geschweißte Rahmenkonstruktion und validierte Dokumentation vom Prototyp bis zur Serienproduktion.
Besprechen Sie Ihre Anforderungen an die Schrankfertigung mit TPS →
1. Warum die Integration von Netzteil und Kabelmanagement über den Schrankerfolg entscheidet
Ein Steuerschrank für schwere Maschinen ist keine Blechkiste mit eingeschraubten Komponenten. Er ist ein thermisches System, ein elektrisches Verteilungssystem und eine mechanische Struktur, die Transport, Installation und jahrelange Vibration überstehen muss. Die Integration von Netzteil und Kabelmanagement entscheidet darüber, ob der Schrank die Werksabnahme besteht und ob er im Feld zuverlässig bleibt.
Zwei Ausfallmuster dominieren die Feldrückläufer bei Schränken schwerer Maschinen. Das erste ist die Netzteilüberhitzung: Das Netzteil ist in einem Fach mit unzureichendem Freiraum montiert, die Innentemperatur steigt über die Derating-Schwelle, und der Ausgang fällt ab oder das Gerät fällt vorzeitig aus. Das zweite ist die Kabelüberfüllung: Die Kanäle sind zu klein, der Füllgrad überschreitet den zulässigen Wert, und die Wärme kann das Bündel nicht verlassen—was die Isolationsalterung beschleunigt und ein Brandrisiko erzeugt.
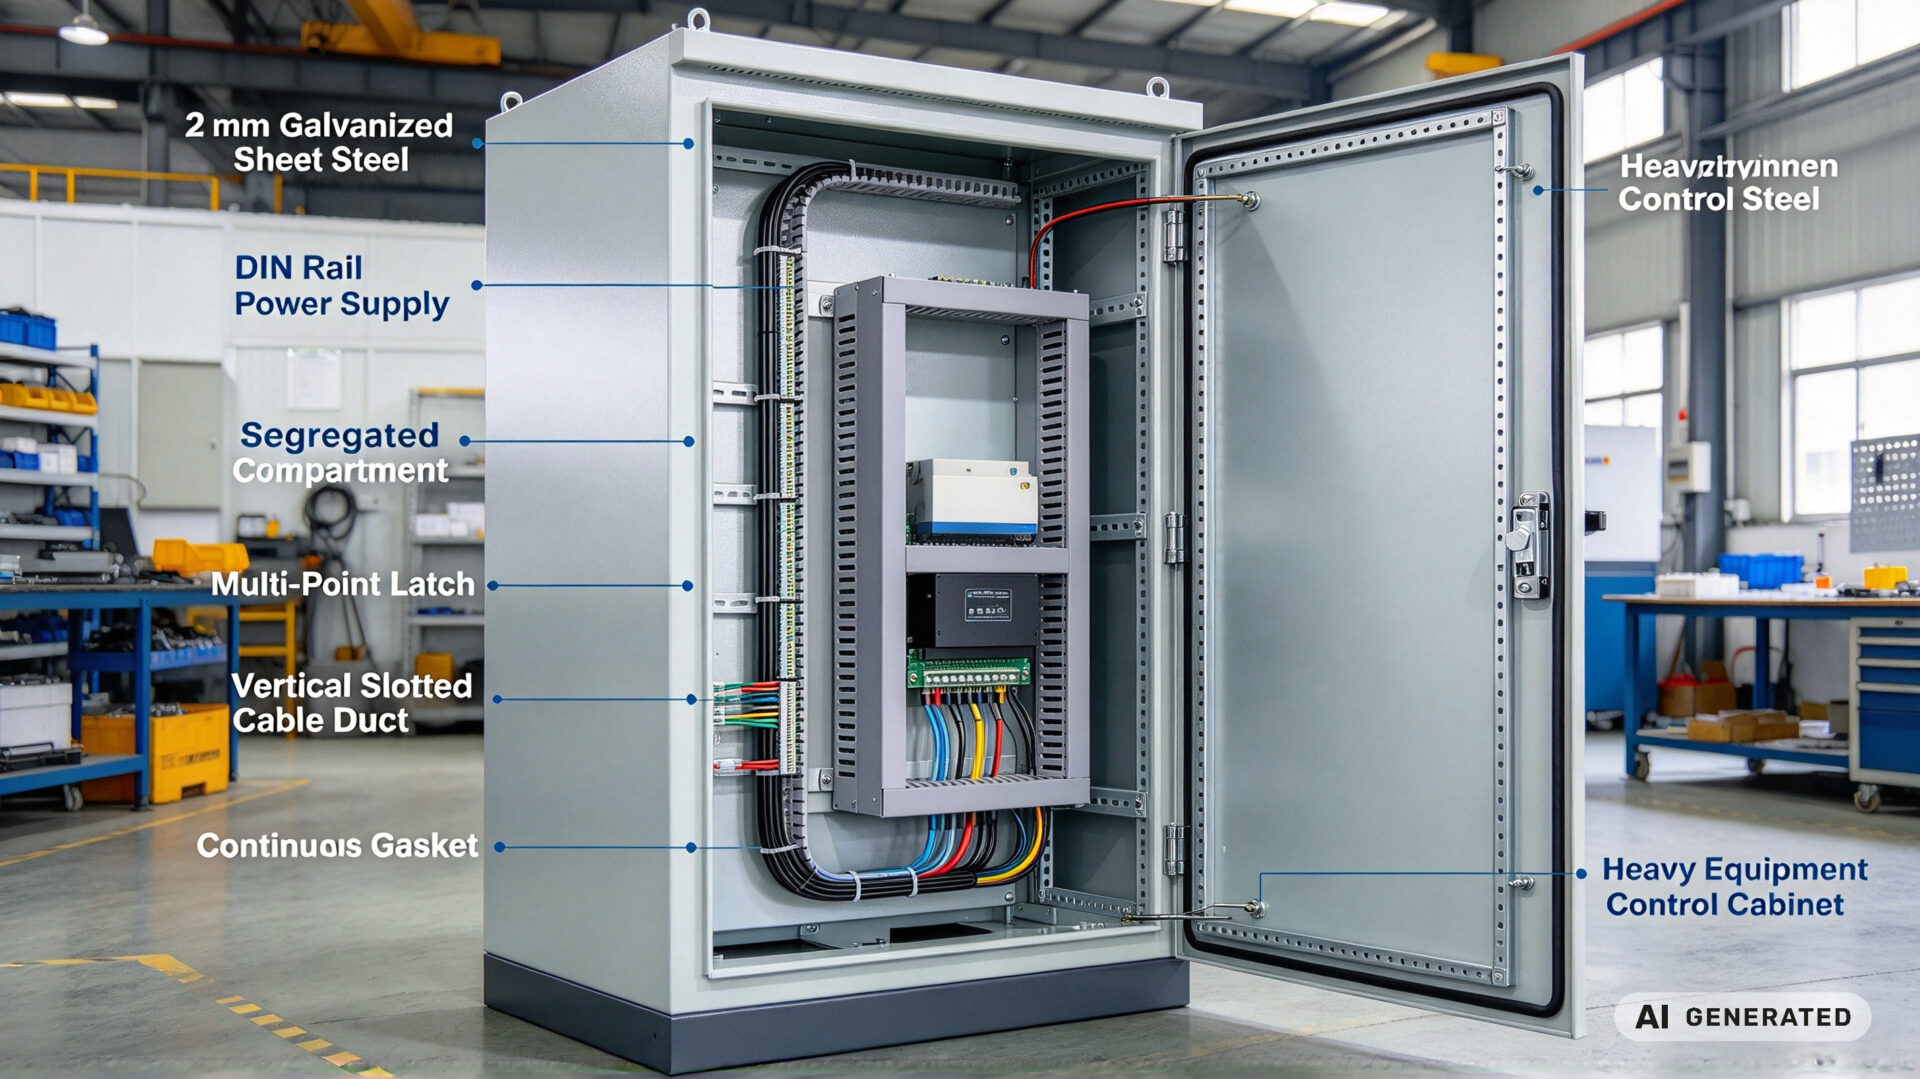
1.1 Das Netzteilfach: Wärme, Freiraum und Zugänglichkeit
Das Netzteilfach muss aus der thermischen Berechnung dimensioniert werden, nicht aus dem verfügbaren Platz. Die Eingangsgrößen sind die Verlustleistung des Netzteils bei Volllast, die maximale interne Umgebungstemperatur, die zulässige Oberflächentemperatur und der Konvektions- oder Luftstrompfad. Für ein konvektionsgekühltes Fach benötigt das Netzteil freien Raum oberhalb und unterhalb für den Kamineffekt; bei einem lüftergekühlten Netzteil dürfen Ansaug- und Auslassöffnung nicht durch Kabelkanäle oder Klemmen blockiert werden.
Die Zugänglichkeit ist die zweite Randbedingung. Das Netzteil muss austauschbar sein, ohne das Kabelmanagementsystem zu demontieren. In der Praxis bedeutet dies, dass das Fach eine eigene abnehmbare Abdeckung oder Schwenkblende haben sollte und die Kabeleinführung so positioniert sein muss, dass das Netzteil mit angeschlossener Verdrahtung oder mit einer Service-Schlaufe zum Abklemmen herausgezogen werden kann.
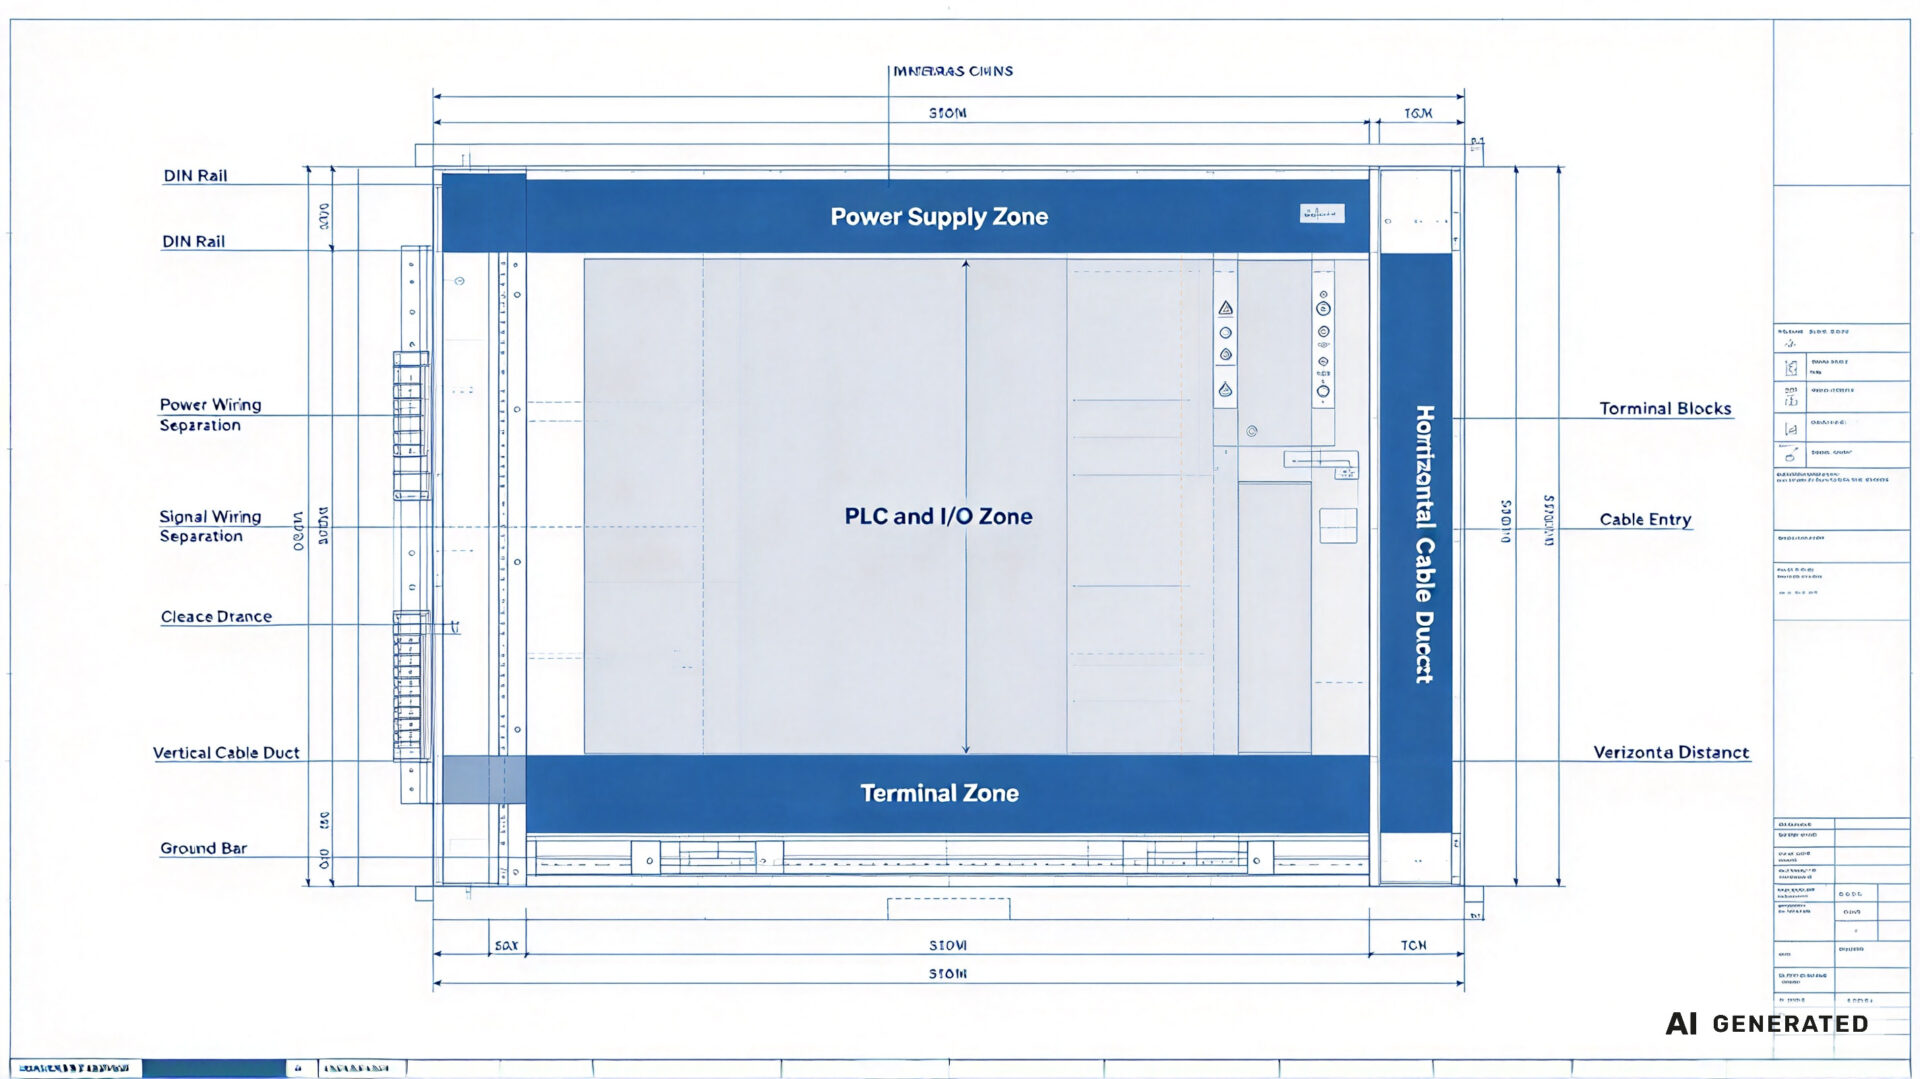
1.2 Kabelmanagementzonen: Füllgrad und Trennung
Kabelkanäle werden über den Füllgrad dimensioniert—die Querschnittsfläche der Kabel geteilt durch die Innenfläche des Kanals. Ein übliches Designziel sind 40–50% Füllung für Leistungskabel und 50–60% für Signalkabel, wobei der genaue Wert vom Kanaltyp und der anzuwendenden Installationsnorm abhängt. Eine Überschreitung des Füllgrads staut Wärme, erschwert spätere Änderungen und kann die Derating-Werte der Kabel im Inneren verletzen.
Die Trennung ist die zweite Anforderung. Leistungskabel mit Schaltströmen und Signalkabel mit analogen oder Encoder-Signalen müssen in getrennten Kanälen oder mit einem definierten Abstand verlegt werden. Der Trennungsabstand hängt vom Kabeltyp, der Signalempfindlichkeit und der anzuwendenden EMV-Norm ab. Bei schweren Maschinen mit Antrieben und Motoren ist die Trennung zwischen Leistungs- und Signalverdrahtung oft die wichtigste EMV-Maßnahme im Schrank.
2. Blechfertigungsanforderungen für Schränke schwerer Maschinen
Schränke für schwere Maschinen sind Lasten ausgesetzt, die allgemeine Gehäuse nie sehen: Transportvibration, Heben und Handhabung, Vibration der Maschine am Einsatzort und in manchen Fällen seismische Ereignisse. Die Blechfertigung muss die Steifigkeit und den Schutz liefern, die diese Bedingungen erfordern.
2.1 Rahmenstruktur, Schweißen und Transportsteifigkeit
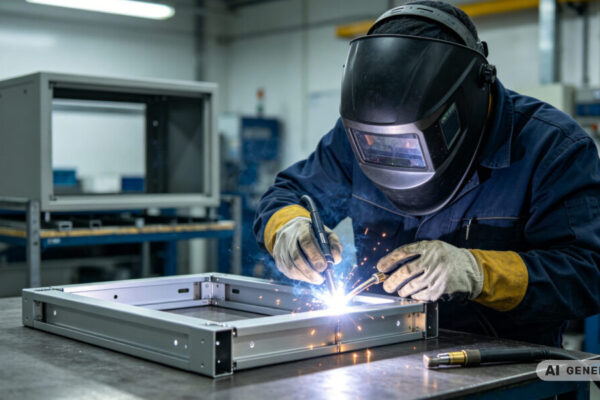
Ein geschweißter Rahmen ist die Standardkonstruktion für Schränke schwerer Maschinen. Der Rahmen trägt die Last der montierten Komponenten und widersteht den Torsionslasten beim Heben und Transport. Die Schweißmethode ist wichtig: MIG-Schweißen ist die produktive Wahl für lange Nähte und dickere Querschnitte, während TIG-Schweißen dort eingesetzt wird, wo eine glattere Schweißnaht oder ein bestimmtes Material erforderlich ist. Der MIG-vs-TIG-Schweißvergleich dokumentiert die Auswahlkriterien.
Die Blechdicke wird durch die Rahmenkonstruktion und die Montagelasten bestimmt, nicht durch einen Standardwert. Ein 2 mm verzinktes Stahlblech ist für die Korpusbleche von Schränken schwerer Maschinen üblich, mit dickeren Querschnitten an der Basis und an den Hebe punkten. Die Basis muss für die Hebemethode ausgelegt sein—Gabelstaplertaschen, Kranösen oder eine Kufe—und die Hebe punkte müssen durch Berechnung verifiziert werden, nicht allein durch Erfahrung.
Die Transportsteifigkeit wird durch die Türausrichtung nach dem Transport verifiziert: Wenn der Rahmen verwindet, dichtet die Tür nicht mehr und der Schutzgrad geht verloren. Eckbleche, ein durchgehender Bodenrahmen und ein steifer Dachrahmen sind die Standardmaßnahmen.
2.2 Oberflächenschutz und Umgebungsdichtigkeit
Der Oberflächenschutz muss zur Installationsumgebung passen. Pulverbeschichtung auf phosphatiertem oder verzinktem Substrat ist der Standard für Schränke schwerer Maschinen im Innenbereich. Für Außen- oder Waschumgebungen ist Edelstahl oder eine feuerverzinkte Ausführung mit geeignetem Beschichtungssystem erforderlich. Schichtdicke und Haftungsprüfung werden in der Fertigungszeichnung spezifiziert und bei der Wareneingangsprüfung verifiziert.
Die Dichtigkeit ist die zweite Umgebungsanforderung. Die Türdichtung, die Kabeleinführungen und die Fuge zwischen Korpus und Basis müssen als durchgehendes Dichtsystem ausgelegt sein. Der Zielschutzgrad—IP54, IP65 oder IP66—muss in der RFQ angegeben und durch Prüfung verifiziert werden, nicht aus der Dichtungsspezifikation abgeleitet.
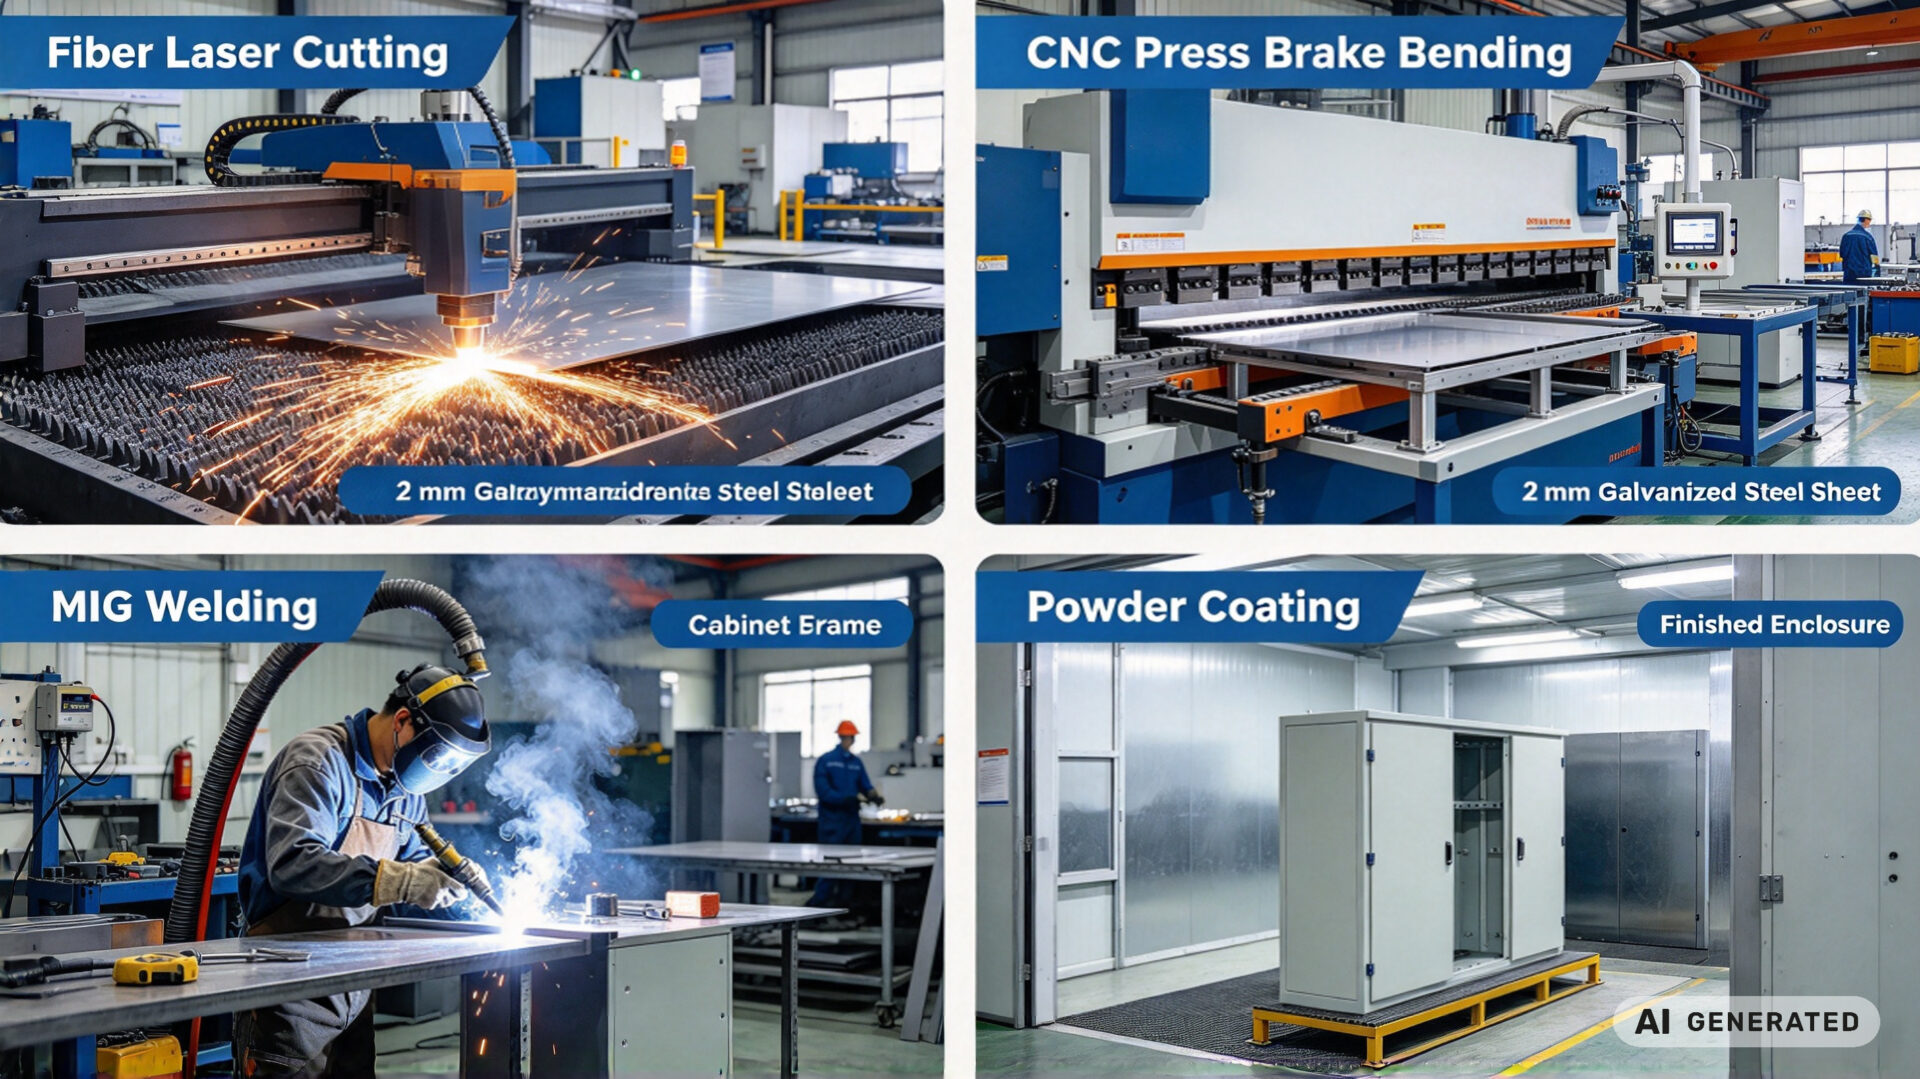
Die Ressource zu kundenspezifischer Blechfertigung und Präzisionsmetallverarbeitung beschreibt die Prozesskontrollen für diese Schritte.
3. Wie TPS Netzteil und Verkabelung in gefertigte Schränke integriert
TPS Elektronik behandelt den Schrank als integriertes System: Blechstruktur, Netzteilfach, Kabelmanagement und Komponentenmontage werden gemeinsam ausgelegt. Das ist dieselbe Logik, die TPS auf Elektronikgehäuse und auf RFQ-sichere CNC-Biegeprojekte anwendet.
3.1 Designprüfung und 3D-Layout
Die Designprüfung beginnt mit der Komponentenliste und der thermischen Berechnung. TPS-Ingenieure erstellen ein 3D-Layout, das Netzteil, SPS, Antriebe, Klemmen und Kabelkanäle im verfügbaren Volumen platziert und Freiraum, Biegeradius der Kabel und Servicezugang prüft. Das Ergebnis ist ein Fertigungszeichnungssatz mit Blechteilen, Schweißplan, Beschichtungsspezifikation und Stückliste für das Kabelmanagement.
3.2 Fertigung, Schweißen und Oberflächenbehandlung
Die Fertigung folgt dem Zeichnungssatz: Laserschneiden, CNC-Biegen, Schweißen, Schleifen und Oberflächenbehandlung. Der RFQ-sichere CNC-Biegeservice deckt die Biege- und Umformschritte ab, und das Schweißen erfolgt nach Schweißplan mit spezifizierter Methode und Prüfung. Der fertige Schrank wird vor dem Beschichtungsschritt gegen die Zeichnung geprüft, sodass Maßabweichungen korrigiert werden, bevor die Oberfläche versiegelt wird.
3.3 Montagevalidierung und Dokumentation
Nach der Beschichtung wird der Schrank mit Kabelmanagement und Netzteil montiert und die Montage validiert: Türausrichtung, Dichtungsverpressung, Füllgrad der Kabelkanäle, Trennungsabstände und thermische Messung bei Volllast. Der Validierungsbericht wird mit dem Schrank ausgeliefert und kann bei der Werksabnahme referenziert werden.
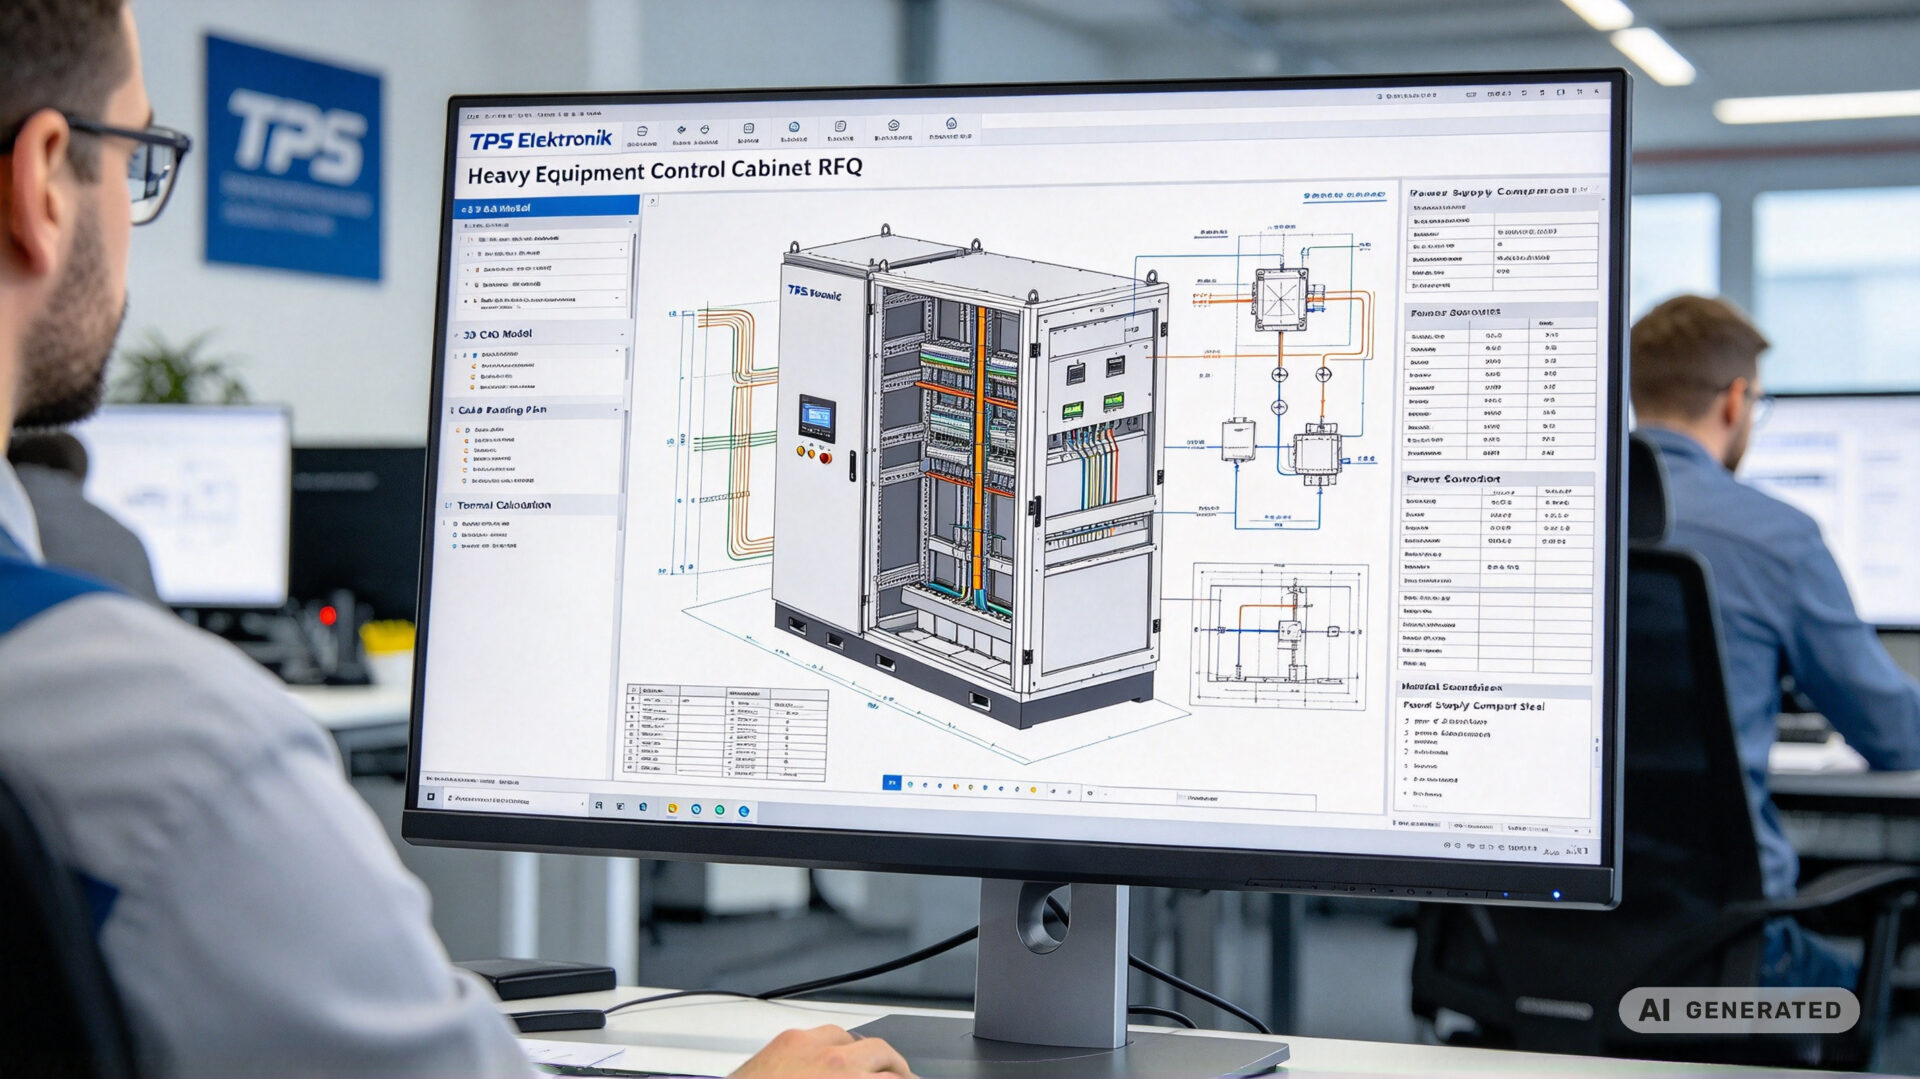
4. RFQ-Checkliste für integrierte Steuerschränke
Um Angebotserstellung und Bewertung für kundenspezifische Blechfertigungsdienstleistungen von Steuerschränken schwerer Maschinen zu beschleunigen, geben Sie die folgenden Informationen an:
- Komponentenliste und Layout: Netzteil, SPS, Antriebe, Klemmen und Kabelmanagementkomponenten mit Abmessungen und Montageanforderungen
- Thermische Daten: Verlustleistung des Netzteils, maximale interne Umgebungstemperatur und Kühlmethode
- Kabelliste: Kabeltypen, Querschnitte, Mengen und erforderliche Trennung zwischen Leistungs- und Signalverlegung
- Mechanische Anforderungen: Blechdicke, Rahmenkonstruktion, Hebemethode und Transportbedingungen
- Umgebungsanforderungen: Zielschutzgrad, Innen- oder Außeninstallation und Beschichtungsspezifikation
- Normen: Anzuwendende Montagenorm (zum Beispiel IEC 61439-1) und kundenspezifische Schaltschranknorm
- Dokumentation: Fertigungszeichnungen, Schweißprüfprotokoll, Beschichtungsprüfbericht und Montagevalidierungsbericht
- Menge und Zeitplan: Prototypenmenge, Serienvolumen und Liefermeilensteine
Die Angabe dieser Details reduziert Klärungszyklen. Das Engineering-Team von TPS kann Layout, thermische Berechnung und Kabelmanagementdesign als Teil des RFQ-Prozesses unterstützen.