

Für Systemintegratoren, Brennstoffzellen-Ingenieure und Einkaufsteams in der Wasserstoffenergiebranche ist die Bipolarplatte nicht nur eine Komponente – sie ist das strukturelle und funktionale Rückgrat des Brennstoffzellenstapels. Graphit-Bipolarplatten bieten insbesondere eine außergewöhnliche elektrische Leitfähigkeit und Korrosionsbeständigkeit, stellen jedoch eine erhebliche Fertigungsherausforderung dar: Sie sind spröde, mit herkömmlichen Methoden schwierig zu bearbeiten und erfordern eine Präzision, die konventionelles CNC-Fräsen nicht konstant liefern kann.
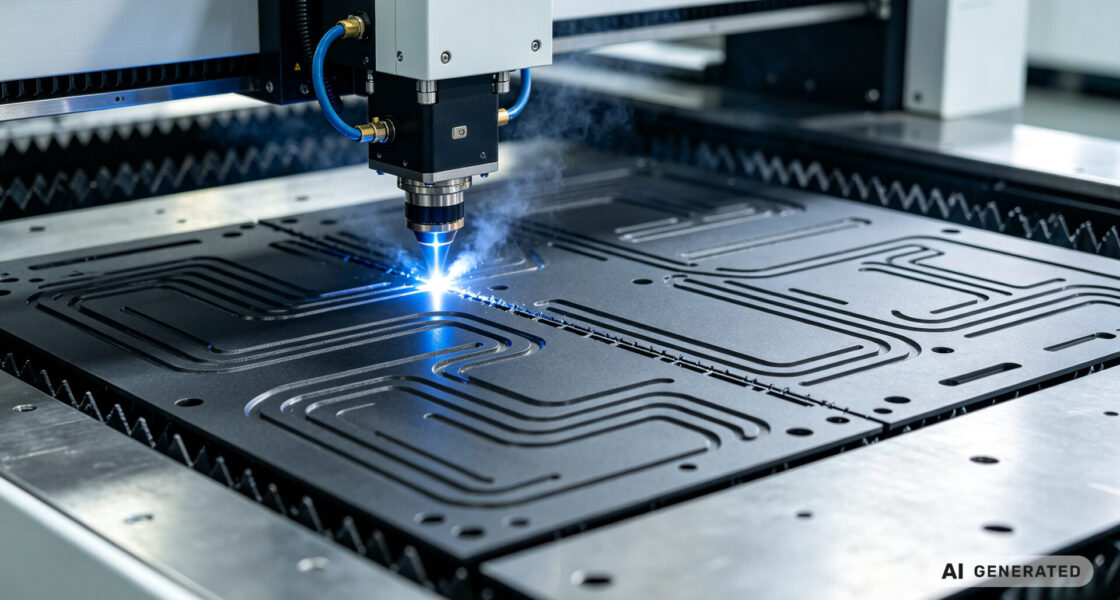
Der precision laser cutting von TPS Elektronik für Graphit-Bipolarplatten wurde entwickelt, um diese Herausforderungen zu meistern: Faserlaserschneiden mit ±0,1-0,2 mm Toleranz, minimaler Wärmeeinflusszone, sauberen Kanten ohne Grate und dokumentierter Qualitätssicherung – von der Prototypenvalidierung bis zur Serienproduktion.
1. Die Herausforderung von Graphit-Bipolarplatten: Sprödes Material, anspruchsvolle Präzision
Wasserstoff-Brennstoffzellen stehen an der Spitze der globalen Energiewende, wobei Protonenaustauschmembran-Brennstoffzellen (PEMFCs) alles von schweren Nutzfahrzeugen bis hin zur stationären Stromerzeugung antreiben. Im Zentrum jedes Brennstoffzellenstapels befindet sich die Bipolarplatte – eine kritische Komponente, die einzelne Zellen trennt, Reaktionsgase verteilt, Strom sammelt und Wärme sowie Wasser managt.
Graphit hat sich in vielen Anwendungen aufgrund seiner außergewöhnlichen elektrischen Leitfähigkeit, hervorragenden Korrosionsbeständigkeit, geringen Dichte und langen Lebensdauer als bevorzugtes Material für Bipolarplatten etabliert. Allerdings stellt Graphit erhebliche Fertigungsherausforderungen dar:
- Sprödigkeit: Graphit ist zerbrechlich und neigt beim konventionellen Bearbeiten zum Ausbrechen, Reißen und Brechen
- Werkzeugverschleiß: Traditionelles CNC-Fräsen leidet unter schnellem Werkzeugverschleiß, was zu inkonsistenter Qualität und hohen Werkzeugkosten führt
- Langsame Bearbeitung: Das mechanische Fräsen von Graphit ist langsam und ineffizient, was den Produktionsdurchsatz begrenzt
- Präzisionsgrenzen: Die Fräspräzision wird durch Werkzeugverschleiß und Vibration beeinträchtigt, was die Einhaltung der engen Toleranzen moderner Brennstoffzellendesigns erschwert
- Staubkontamination: Graphitstaub aus dem Fräsen kann die Fertigungsumgebung verunreinigen und Gesundheitsrisiken darstellen
Für Brennstoffzellen-Ingenieure und Systemintegratoren bedeuten diese Herausforderungen hohe Produktionskosten, inkonsistente Teilequalität und begrenzte Skalierbarkeit – Barrieren, die die Kommerzialisierung der Brennstoffzellentechnologie historisch eingeschränkt haben.
Der precision laser cutting von TPS Elektronik adressiert jede dieser Herausforderungen und liefert Graphit-Bipolarplatten, die den anspruchsvollen Spezifikationen von PEM-Brennstoffzellenstapeln entsprechen.
2. Warum Laserschneiden traditionelles Fräsen bei Graphit übertrifft
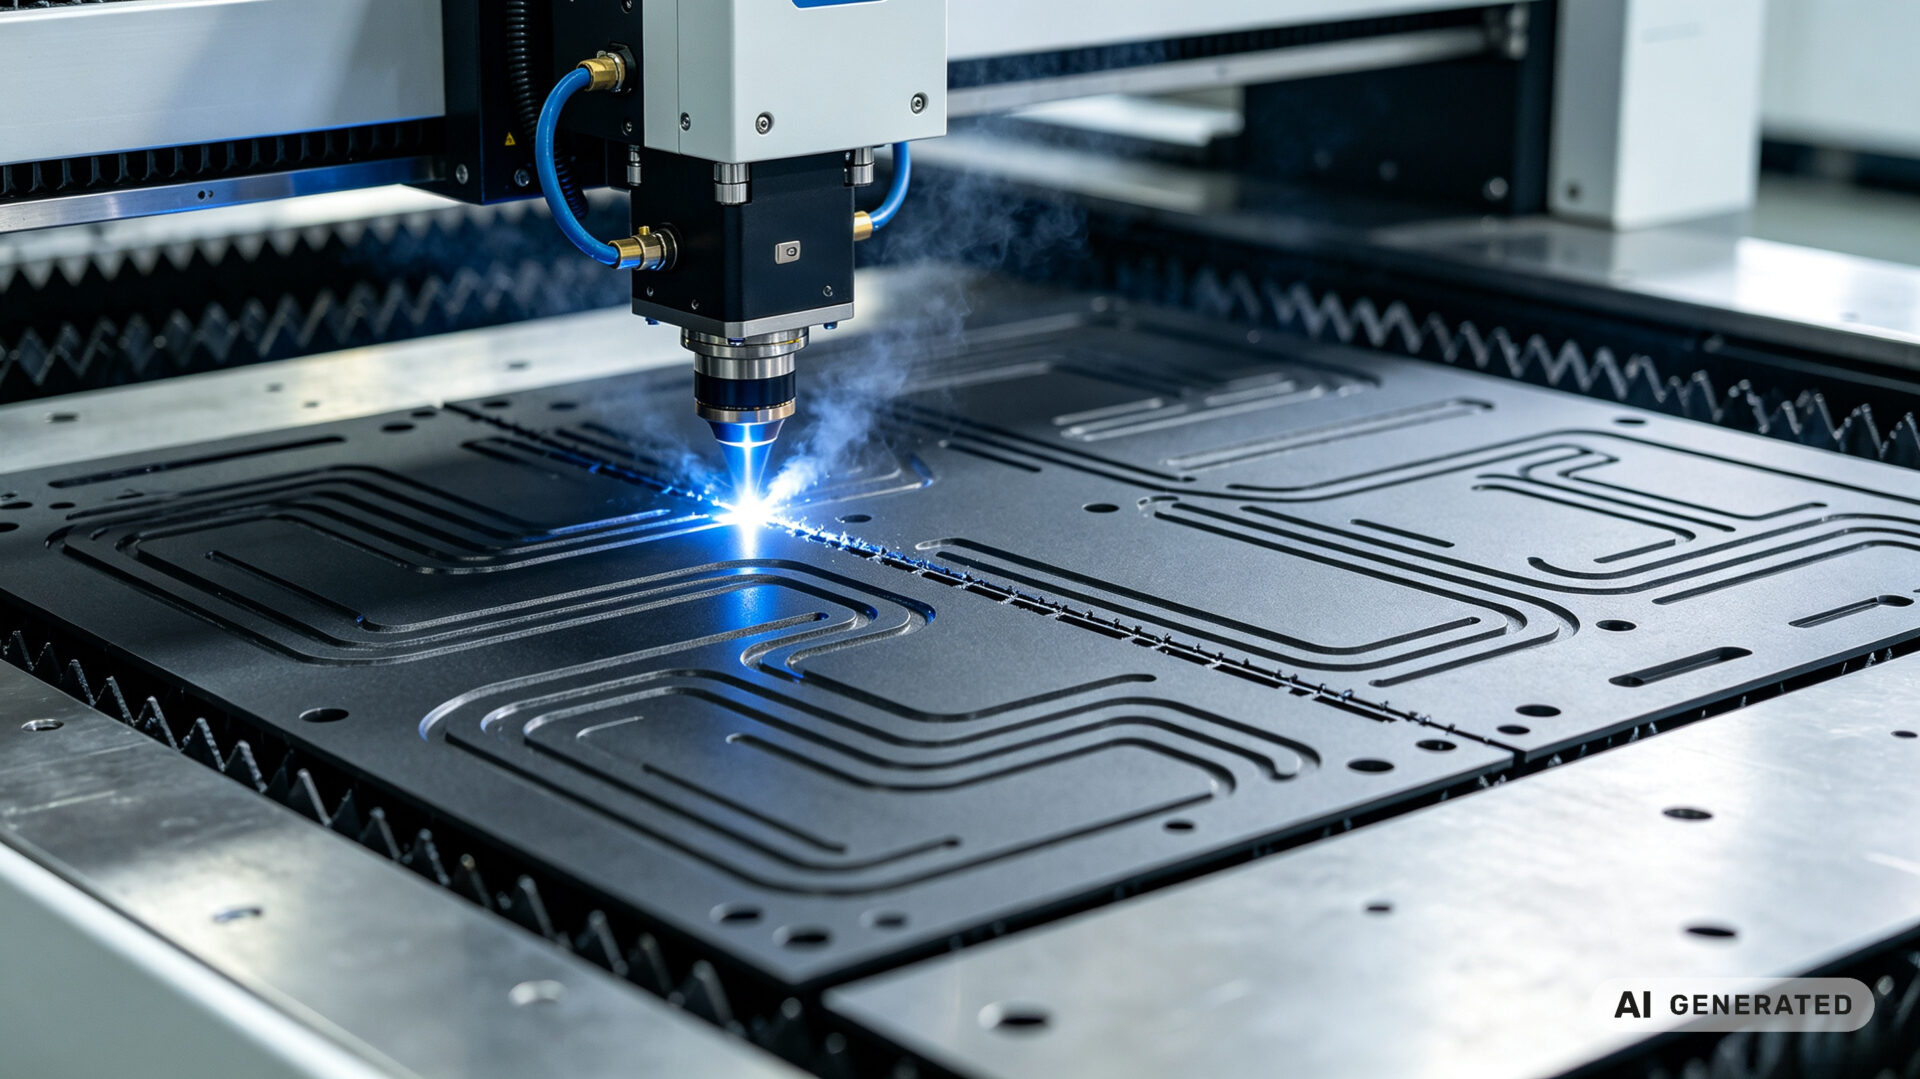
Das Laserschneiden stellt einen fundamentalen Wandel in der Fertigung von Graphit-Bipolarplatten dar. Im Gegensatz zum mechanischen Fräsen, das auf physischem Kontakt zwischen Werkzeug und Werkstück beruht, verwendet das Laserschneiden einen fokussierten Lichtstrahl, der Material ohne mechanische Kräfte verdampft. Dieser berührungslose Ansatz bietet mehrere entscheidende Vorteile für die Graphitverarbeitung.
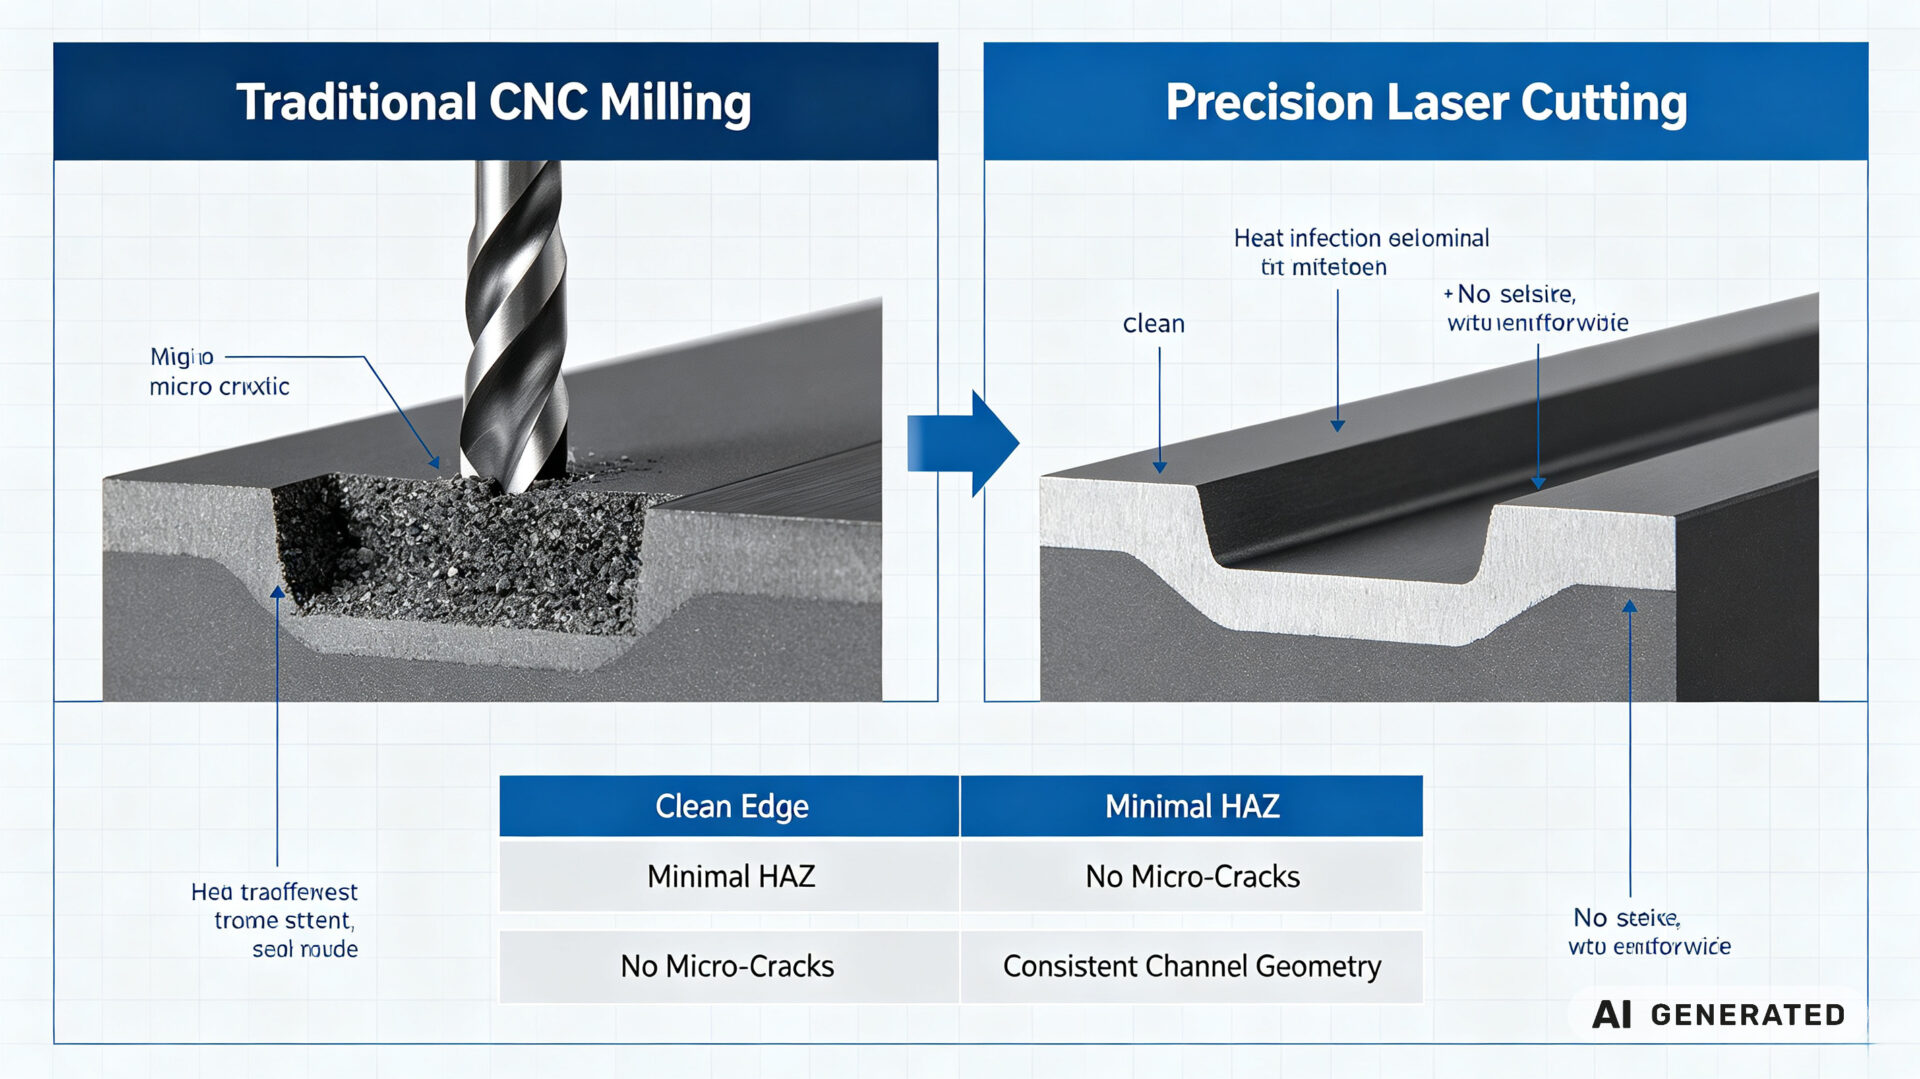
Überlegene Kantenqualität: Das Laserschneiden erzeugt saubere, gratfreie Kanten, die für eine ordnungsgemäße Abdichtung und Gasverteilung in Brennstoffzellenstapeln unerlässlich sind. Der Laserstrahl erzeugt eine schmale Schnittfuge mit minimalem Materialverlust und ohne mechanische Spannung auf das umgebende Material – wodurch die Mikrorisse und Kantenausbrüche eliminiert werden, die bei gefrästen Graphitteilen auftreten.
Konsistente Präzision: Das Faserlaserschneiden erreicht typische Toleranzen von ±0,1–0,2 mm mit außergewöhnlicher Wiederholgenauigkeit über Produktionschargen. Diese Konsistenz ist entscheidend für Brennstoffzellenanwendungen, bei denen jede Platte die gleichen engen Maßanforderungen erfüllen muss.
Kein Werkzeugverschleiß: Im Gegensatz zu Fräswerkzeugen, die sich mit der Zeit abnutzen und verschlechtern, erfährt der Laserstrahl keinen Verschleiß. Dies eliminiert die Qualitätsdrift, die bei Werkzeugverschleiß auftritt, und stellt sicher, dass die erste und die tausendste Platte identisch sind.
Höherer Durchsatz: Das Laserschneiden verarbeitet Graphit deutlich schneller als mechanisches Fräsen. In Kombination mit automatisierter Materialhandhabung und Nesting-Software ermöglicht das Laserschneiden Produktionsvolumina, die mit herkömmlicher Bearbeitung einfach nicht erreichbar sind.
Designflexibilität: Wenn Designänderungen erforderlich sind – sei es zur Optimierung der Strömungsfeldgeometrie oder zur Anpassung der Verteilerbohrungspositionen – muss nur das digitale Schneidprogramm aktualisiert werden. Es sind keine neuen Werkzeuge erforderlich, was die Durchlaufzeiten für Designiterationen drastisch reduziert.
Für Brennstoffzellenplatten-Laserbearbeitung liefert die Faserlaserschneidfähigkeit von TPS Elektronik die Präzision, Geschwindigkeit und Konsistenz, die Brennstoffzellenhersteller benötigen.
3. TPS-Präzisions-Laserschneidefähigkeiten für Bipolarplatten
Der precision laser cutting von TPS Elektronik für Graphit-Bipolarplatten wird durch fortschrittliche Faserlasertechnologie, strenge Qualitätskontrolle und jahrzehntelange Erfahrung in der Präzisionsfertigung unterstützt.
Kernkompetenzen:
- Faserlaserschneiden: Saubere Kanten und feine Konturen, ideal für Graphit-Bipolarplattengeometrien, mit typischen Toleranzen von ±0,1–0,2 mm
- Dickenbereich: 0,8 mm bis 8 mm, deckt den gesamten Bereich der Graphit-Bipolarplattendicken ab
- Komplexe Profile: Präzisionsschneiden von Strömungsfeldkanälen, Verteilerbohrungen und komplexen Konturgeometrien
- Mikro-Tabs und Gravur: Feinstrukturschneiden für Identifikation und Montageausrichtung
- Nesting-Optimierung: Maximierung der Materialausnutzung zur Abfallreduzierung und Kostensenkung
Konstruktions- und Designunterstützung:
- DFM-Feedback: Design-for-Manufacturability-Optimierung während der Designphase, um sicherzustellen, dass Bipolarplattengeometrien für das Laserschneiden optimiert sind
- Materialauswahlberatung: Empfehlungen zu Graphitqualitäten und -dicken für spezifische Brennstoffzellenanwendungen
- Prototypenentwicklung: Schnelle Prototypenerstellung mit kurzen Durchlaufzeiten für die Designvalidierung
- Serienproduktion: Skalierbare Fertigungskapazität von ersten Produktionsläufen bis zur Hochvolumenserie
Integration in EMS:
Die Blechverarbeitung von TPS ist Teil eines übergeordneten EMS-Workflows, der Laserschneiden mit Biegen, Schweißen, Veredelung und Montage integriert. Diese Integration stellt sicher, dass Graphit-Bipolarplatten mit den gleichen Qualitätsstandards gefertigt werden wie die elektronischen und mechanischen Komponenten, mit denen sie in der endgültigen Brennstoffzellenbaugruppe verbunden werden.
Für Graphitplatten-Laserschneideservices bietet TPS eine End-to-End-Fertigung von der Zeichnung bis zur geprüften Serie, einschließlich Erstmusterprüfung (FAI) und optionaler PPAP-Dokumentation.
4. Minimale Wärmeeinflusszone: Erhaltung der Materialintegrität
Die Wärmeeinflusszone (HAZ) ist einer der kritischsten Faktoren beim Laserschneiden von Graphit-Bipolarplatten. Im Gegensatz zu Metallen, bei denen die HAZ mit Nachbearbeitung akzeptabel sein kann, werden die Eigenschaften von Graphit durch thermische Schäden erheblich beeinträchtigt. Eine große HAZ kann die elektrische Leitfähigkeit beeinträchtigen, den Kontaktwiderstand erhöhen und Spannungskonzentrationen erzeugen, die zu vorzeitigem Ausfall führen.
Der Faserlaserschneidprozess von TPS Elektronik ist zur Minimierung der HAZ durch mehrere Schlüsselfaktoren optimiert:
- Präzise Energiesteuerung: Die Laserleistung und Pulsdauer werden präzise gesteuert, um gerade genug Energie zu liefern, um das Material zu verdampfen, ohne übermäßige Wärme in das umgebende Graphit abzuleiten
- Hohe Schnittgeschwindigkeit: Höhere Schnittgeschwindigkeiten reduzieren die Zeit, in der Wärme auf eine bestimmte Fläche einwirkt, und begrenzen so die thermische Diffusion
- Optimierung des Stützgases: Das richtige Stützgas und der richtige Druck helfen, geschmolzenes Material effizient zu entfernen und gleichzeitig die Schnittzone zu kühlen
- Fortschrittliche Strahlführung: Hochwertige Strahloptiken halten eine kleine, fokussierte Spotgröße für präzise Energieabgabe aufrecht
Das Ergebnis ist eine Schnittkante mit minimaler Wärmeeinflusszone, sauberer Oberflächengüte und keinen Mikrorissen oder Karbonisierungen, die die Leistung der Platte in der Brennstoffzelle beeinträchtigen könnten. Für Graphitschneiden mit niedriger Wärmeeinflusszone ist die Erhaltung der Materialintegrität entscheidend für die Aufrechterhaltung der elektrischen und mechanischen Eigenschaften, die Graphit zum bevorzugten Bipolarplattenmaterial machen.
Für die PEM-Brennstoffzellen-Bipolarplatten-Fertigung stellt die minimale HAZ, die durch den Laserschneidprozess von TPS erreicht wird, sicher, dass die Platten die strengen Anforderungen an elektrische Leitfähigkeit, Korrosionsbeständigkeit und Maßstabilität erfüllen.
Angebot für Graphit-Bipolarplatten-Laserschneiden anfordern →
5. Präzisionsschneiden von Strömungskanälen und Verteilerbohrungen
Die Leistung eines Brennstoffzellenstapels hängt entscheidend von der Präzision des Strömungsfelds der Bipolarplatte ab – dem Netzwerk von Kanälen, das die Reaktionsgase über die Membranelektrodenanordnung verteilt. Die Strömungskanalgeometrie, einschließlich Breite, Tiefe und Muster, beeinflusst direkt die Gasverteilung, das Wassermanagement und die Gesamtleistung der Zelle.
Für Strömungsfeldplatten-Laserschneiden bietet die precision laser cutting von TPS:
- Schmale Kanalbreiten: Fähigkeit zum Schneiden von Strömungskanälen mit Breiten von 1 mm oder weniger für Hochleistungs-Brennstoffzellendesigns
- Hohe Aspektverhältnisse: Tiefen-zu-Breiten-Verhältnisse über 1:1 für optimale Gasverteilung
- Konsistente Kanalgeometrie: Gleichmäßige Kanalabmessungen über die gesamte Platte, für gleichmäßige Gasverteilung
- Komplexe Muster: Fähigkeit zum Schneiden von serpentinenförmigen, parallelen und interdigitalen Strömungsfeldmustern
Verteilerbohrungen – die Öffnungen, die Gas und Kühlmittel zum und vom Strömungsfeld verteilen – sind gleichermaßen kritisch. Diese Bohrungen müssen präzise positioniert und frei von Defekten sein, um eine ordnungsgemäße Abdichtung zu gewährleisten und Leckagen zu verhindern.
Für Brennstoffzellenstapel-Komponentenschneiden liefert der Laserschneidprozess von TPS Verteilerbohrungen mit:
- Präziser Positionierung: Bohrungspositionen mit ±0,1–0,2 mm Toleranz für korrekte Stapelausrichtung
- Sauberen Bohrungswänden: Glatte, gratfreie Bohrungen, die eine gute Abdichtung gegen Dichtungen gewährleisten
- Keiner thermischen Verformung: Minimale HAZ stellt sicher, dass Bohrungen ihre Rundheit und Position behalten
Für dünnes Graphit-Laserbearbeiten sind Präzision und Kontrolle des Laserschneidprozesses entscheidend für die feinen Merkmale und engen Toleranzen moderner Brennstoffzellendesigns.
6. Qualitätssicherung: Von der Erstmusterprüfung zur Serienproduktion
Brennstoffzellenkomponenten arbeiten in anspruchsvollen Umgebungen, in denen Qualität nicht verhandelbar ist. Eine einzige defekte Bipolarplatte kann die Leistung eines gesamten Stapels beeinträchtigen, was eine strenge Qualitätssicherung für jeden Produktionslauf unerlässlich macht.
Die Qualitätssicherung von TPS Elektronik für Präzisions-Graphitschneiden umfasst:
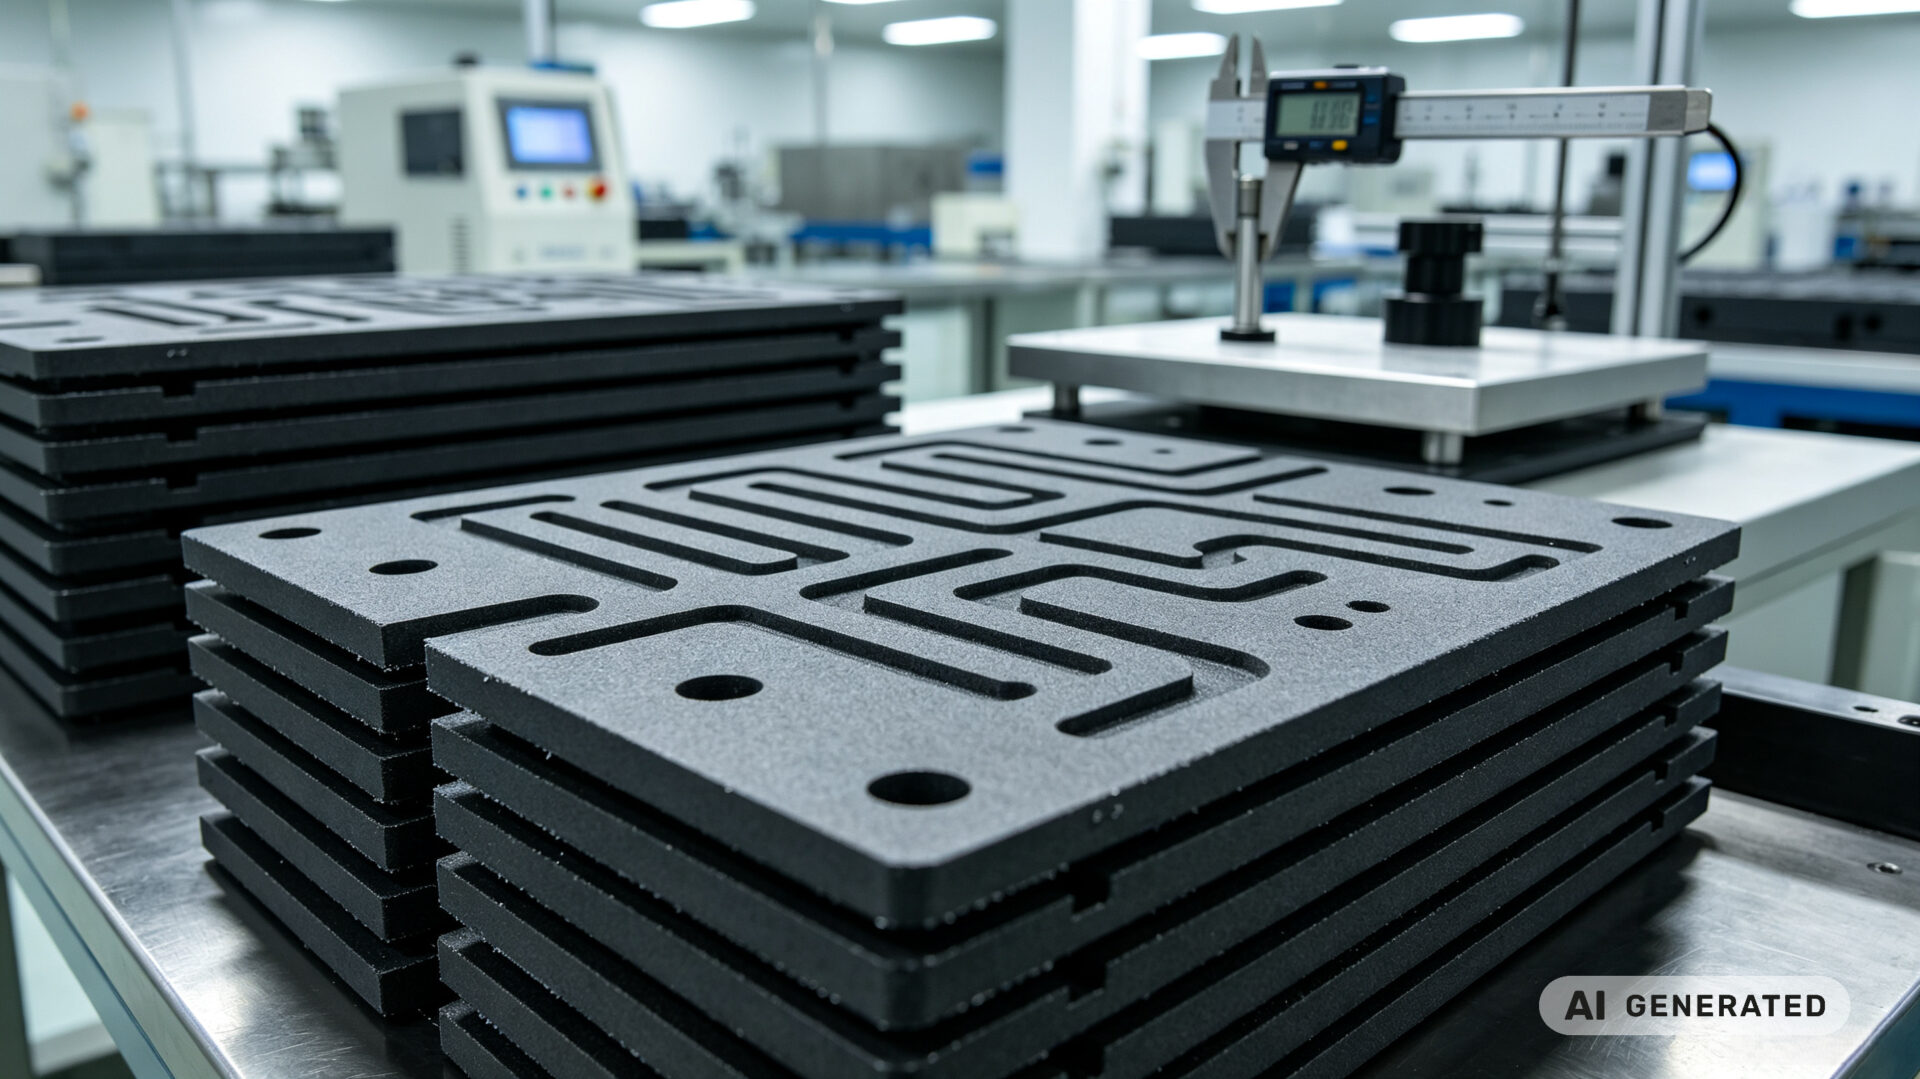
Erstmusterprüfung (FAI): Umfassende Maßprüfung des ersten Teils jedes Produktionslaufs, Überprüfung aller kritischen Maße gemäß Kundenspezifikation. FAI-Berichte werden für Qualitätsaufzeichnungen und Kundenfreigabe bereitgestellt.
Prozessbegleitende Prüfung: Kritische Maße werden während der Produktion überprüft, um die Konsistenz über die gesamte Charge sicherzustellen. Abweichungen werden identifiziert und korrigiert, bevor sie fertige Teile betreffen.
Maßberichte: Maßberichte mit Dokumentation aller kritischen Messungen, einschließlich Kanalbreite, Kanalteufe, Bohrungspositionen und Gesamtplattenabmessungen.
Materialzertifikate: Vollständige Rückverfolgbarkeit der Graphitmaterial-Herkunft, um sicherzustellen, dass das Material die spezifizierte Qualität und Anforderungen erfüllt.
PPAP (Production Part Approval Process): Auf Anfrage verfügbar für Kunden, die das höchste Maß an Produktionsvalidierung und Dokumentation benötigen.
Für die Brennstoffzellenplatten-Fertigung bietet dieser Qualitätssicherungsrahmen die Gewissheit, dass jede Graphit-Bipolarplatte die erforderlichen Spezifikationen erfüllt – von der Prototypenvalidierung bis zur Hochvolumenserienproduktion.
Der precision laser cutting von TPS Elektronik arbeitet nach ISO 9001– und IATF 16949-Qualitätsmanagementsystemen, um sicherzustellen, dass Qualität in jeden Schritt des Fertigungsprozesses integriert ist.
Ihre RFQ für precision laser cutting in 24–48 Stunden anfordern →