

Systemintegratoren, Schaltschrankbauer und Beschaffungsteams in der Leistungselektronik scheitern selten, weil ihnen ein Transformatordesign fehlt. Sie verlieren Zeit—und Marge—wenn die Streuinduktivität in einem kleinen DC-DC-Transformator Spannungsspitzen am Schaltknoten, Klingeln und gestrahlte Störaussendungen erzeugt, die erst bei Volllast oder während der EMV-Prüfung sichtbar werden.
Die custom electromagnetic coils von TPS Elektronik sind darauf ausgelegt, dieses Risiko zu reduzieren: verschachtelte Wicklungsarchitekturen, kontrollierte Zwischenwicklungsabstände und gemessene Streuinduktivität vom Prototyp bis zur Serienproduktion.
Besprechen Sie Ihre Anforderungen an streuarme Transformatoren mit TPS →
1. Was Streuinduktivität in einem DC-DC-Transformator bedeutet
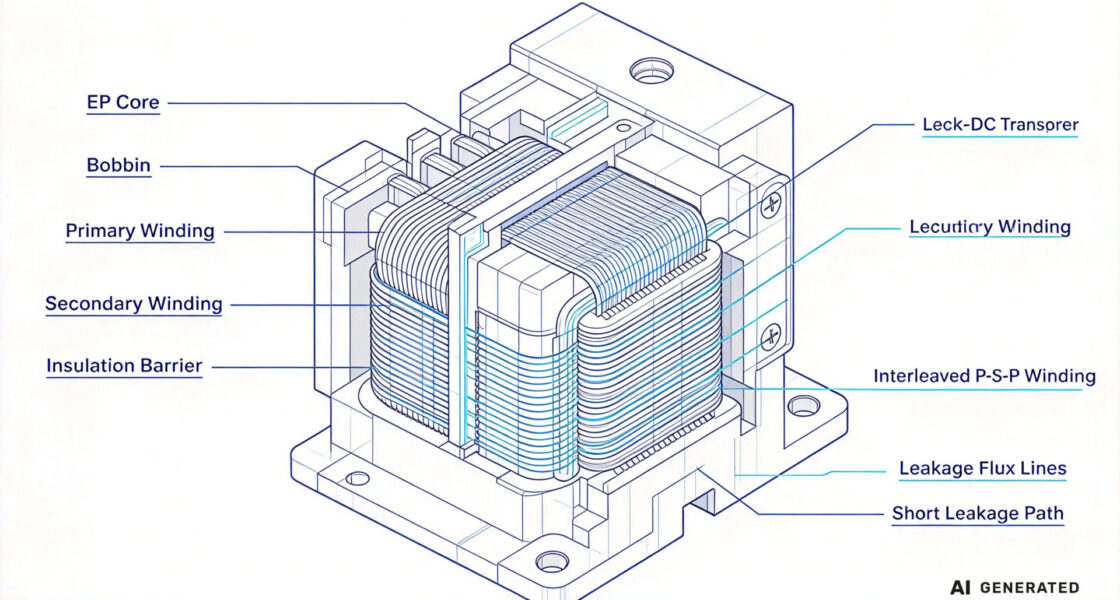
In einem idealen Transformator verknüpft der gesamte vom Primärwicklung erzeugte magnetische Fluss die Sekundärwicklung. In einem realen Transformator schließt ein Teil des Flusses über Luft, Spulenkörper und Isolierung zwischen den Wicklungen, statt beide Wicklungen zu verketten. Die in diesem Streufeld gespeicherte Energie erscheint als Serieninduktivität im Primärkreis—die Streuinduktivität.
Für einen DC-DC-Wandler ist die Streuinduktivität kein vernachlässigbarer Parasit. Sie bestimmt den Spannungsüberschwinger am Schaltknoten beim Abschalten, die Klingelfrequenz nach jedem Schaltübergang, den Tastgradverlust in Durchfluss- und Sperrwandler-Topologien und den Hochfrequenzgehalt, der gefiltert werden muss, um CISPR-11- oder CISPR-32-Grenzwerte einzuhalten. In einem kleinen Leistungsmodul dominieren diese Effekte, weil der Wandler mit hoher Schaltfrequenz arbeitet und der Transformator nur einen kleinen Teil der Boardfläche einnimmt.
1.1 Woher der Streufluss kommt
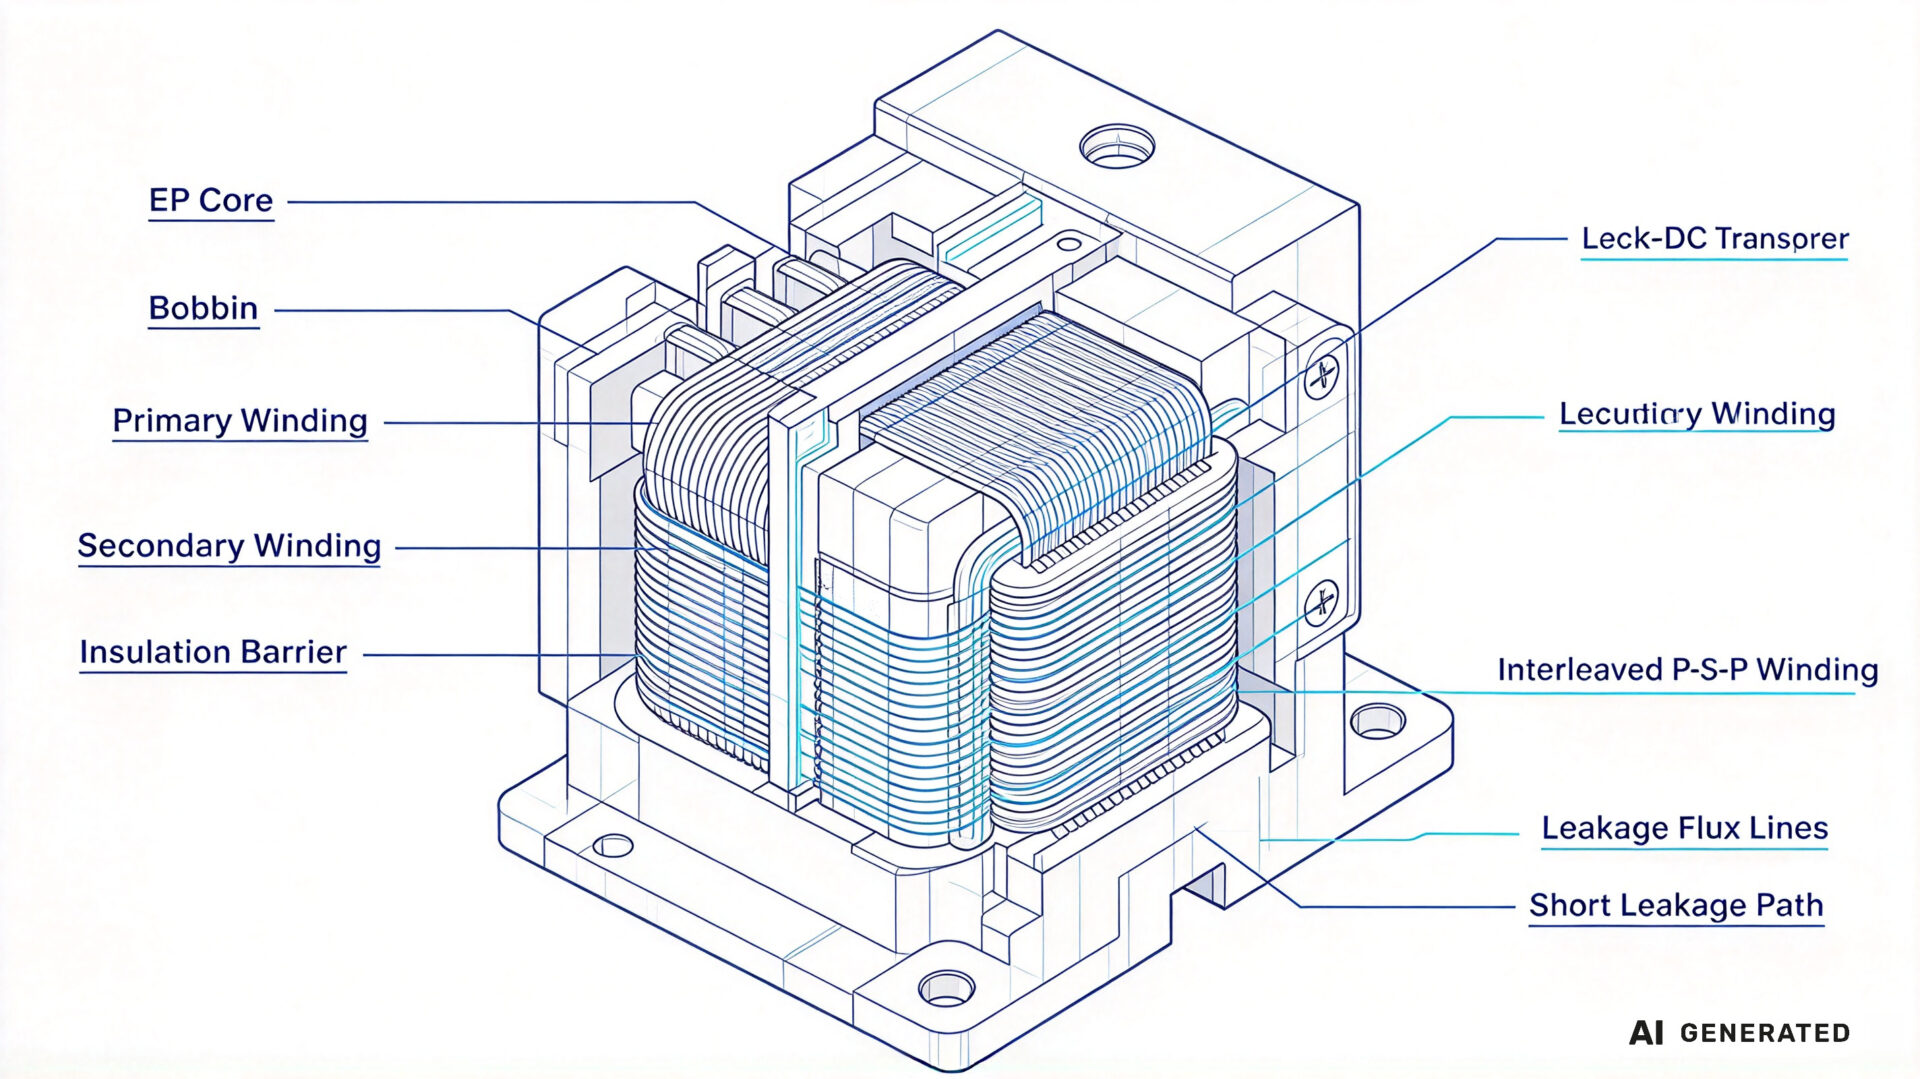
Streufluss entsteht überall dort, wo die magnetomotorische Kraft der Wicklungen nicht vollständig ausgeglichen ist. In kleinen Transformatoren dominieren drei Faktoren: der physische Abstand zwischen Primär- und Sekundärwicklung, die Wicklungsfensterhöhe, die nicht mit Kupfer gefüllt ist, und der Streufluss um den Kernspalt bei gespalteten Kernen.
Der Abstandsterm ist am besten kontrollierbar. Jeder Millimeter Isolierung, Kriechstrecke und Spulenkörperwand zwischen Primär und Sekundär schafft einen Pfad für Streufluss. Sicherheitsnormen wie IEC 61558-1 definieren Mindestisolationsabstände; die Designaufgabe besteht darin, diese Abstände einzuhalten und gleichzeitig den nicht sicherheitsbedingten Wicklungsabstand zu minimieren.
1.2 Warum kleine Leistungsmodule empfindlicher sind
Die Streuinduktivität skaliert mit der Wicklungsgeometrie, aber sie skaliert nicht so schnell herunter wie die Magnetisierungsinduktivität des Transformators. In einem kleinen Modul ist die Windungszahl niedrig, das Wicklungsfenster klein, und die Isolierdicke wird ein großer Anteil des gesamten Wicklungsaufbaus. Das Ergebnis ist eine Streuinduktivität, die 5–15% der Magnetisierungsinduktivität erreichen kann—genug, um bei wenigen Ampere Laststrom einen Überschwinger von mehreren zehn Volt am Schaltknoten zu erzeugen.
Gleichzeitig ist die Schaltfrequenz in kleinen Modulen hoch, sodass die Stromkommutierungsrate di/dt groß ist. Die durch die Streuinduktivität erzeugte Spannungsspitze ist V = Lk × di/dt; eine Streuinduktivität, die bei 100 kHz akzeptabel wäre, wird bei 500 kHz zum Problem.
2. Wicklungsarchitekturen zur Reduzierung der Streuinduktivität
Die Reduzierung der Streuinduktivität ist zuerst ein Wicklungsgeometrie-Problem und erst danach ein Bauteilauswahl-Problem. Das Ziel ist, die magnetische Kopplung zwischen Primär und Sekundär zu maximieren und gleichzeitig die von der Sicherheitsnorm geforderten Isolationsabstände und die für die Serienfertigung erforderliche Herstellbarkeit einzuhalten.
2.1 Verschachtelte und Sandwich-Wicklungen
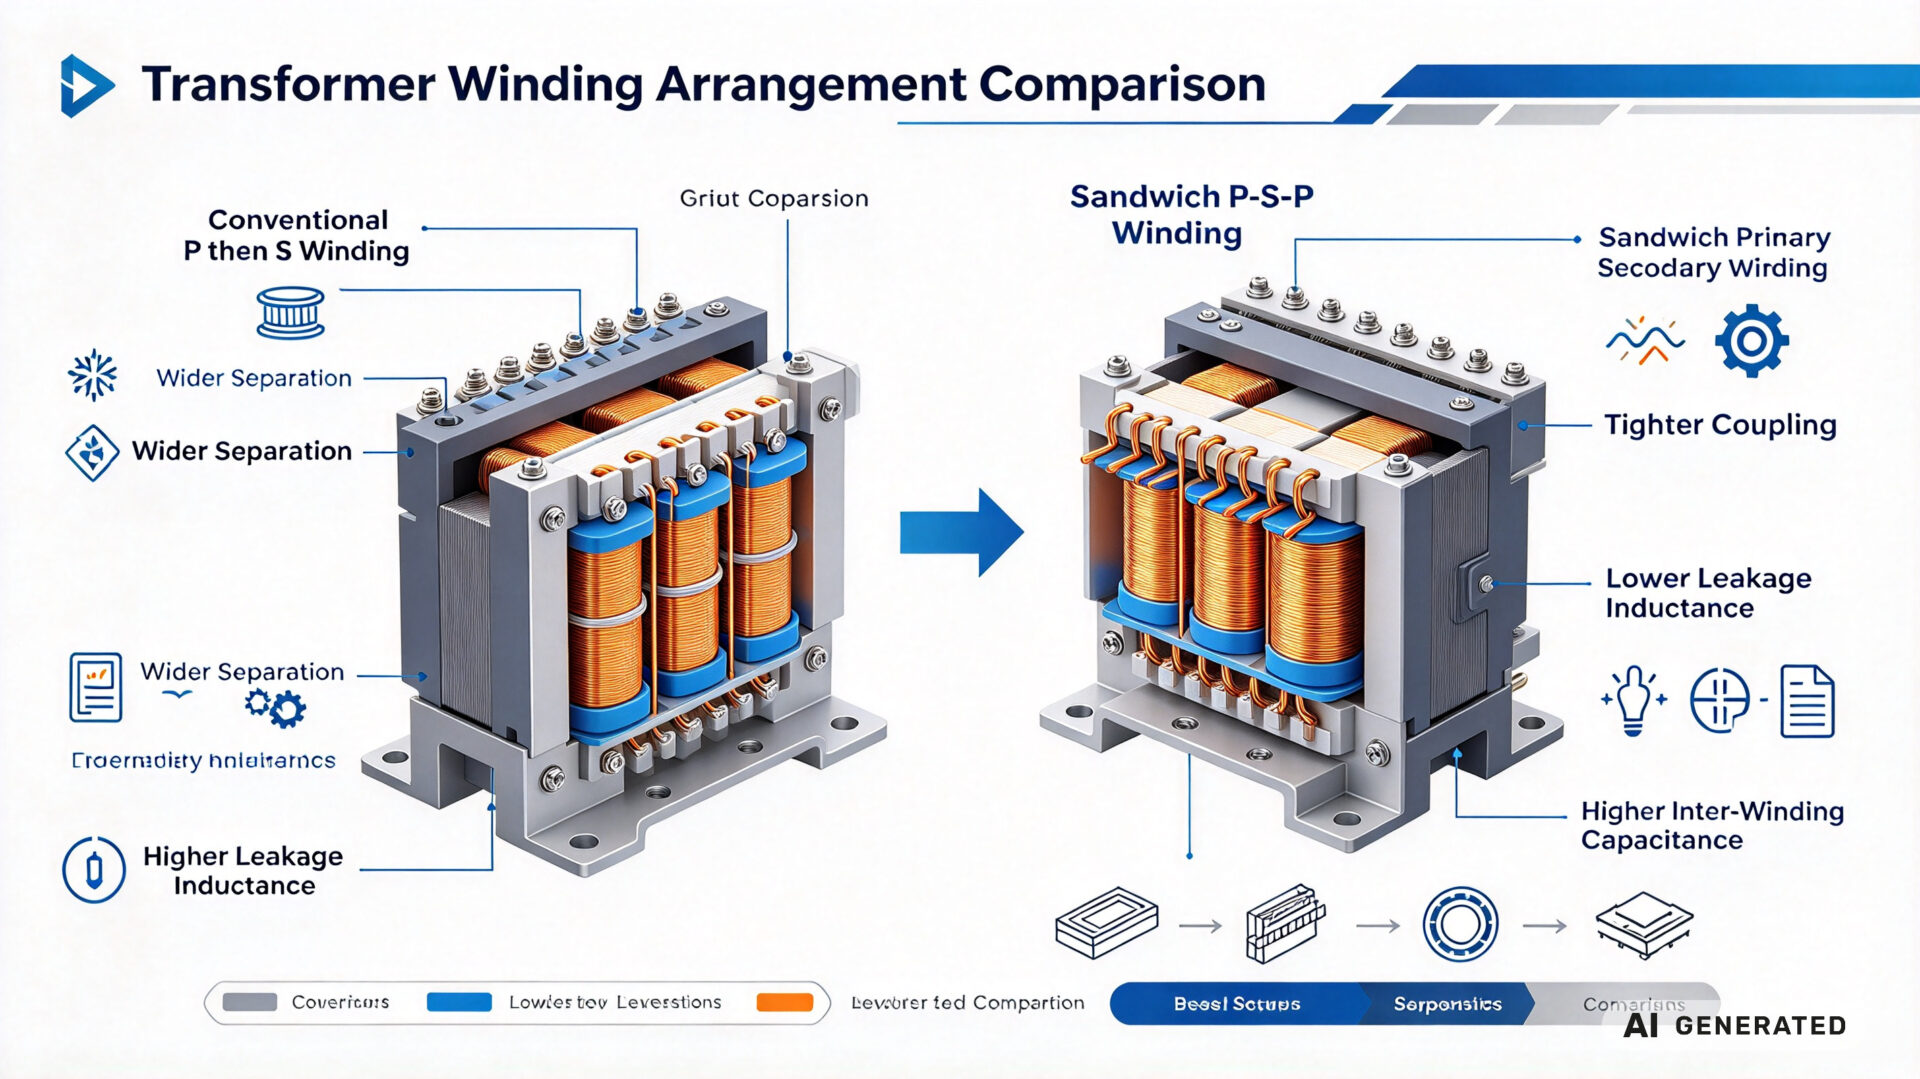
Die wirksamste Einzelmaßnahme ist, die Primärwicklung in zwei Hälften zu teilen und die Sekundärwicklung dazwischen zu platzieren—das klassische P-S-P-Sandwich. Jede Primärhälfte liegt näher an der Sekundärwicklung, der Streuflusspfad wird verkürzt und die gespeicherte Streuenergie sinkt. In kleinen Transformatoren kann ein sauber ausgeführtes Sandwich die Streuinduktivität um 40–70% gegenüber einer konventionellen Primär-dann-Sekundär-Anordnung reduzieren.
Weitere Verschachtelung, etwa P-S-P-S oder mehrere parallele Sekundärlagen, reduziert die Streuinduktivität weiter, erhöht aber die Wicklungskomplexität und die Zwischenwicklungskapazität. Das Optimum hängt von der Wandler-Topologie, der Schaltfrequenz und dem akzeptablen Gleichtakt-Störniveau ab.
2.2 Kern-, Spulenkörper- und Leitergeometrie
Die Kernform bestimmt, wie viel Wicklungsfenster für Kupfer verfügbar ist. Topfkerne, RM-Kerne, EP-Kerne und planare ER-Kerne konzentrieren die Wicklung um den Mittelschenkel und reduzieren die mittlere Windungslänge, was sowohl Kupferverluste als auch Streuinduktivität senkt. Planare Wicklungen auf einer Mehrlagenplatine bieten eine sehr enge Kopplung und eine reproduzierbare Geometrie; deshalb sind sie in kleinen Leistungsmodulen über 200 kHz verbreitet.
Auch der Leiter zählt. Folienwicklungen für hochstromführende Sekundärwindungen maximieren die Kupferfüllung des Fensters und reduzieren den Abstand zwischen den Primär- und Sekundärstromschichten. Litze reduziert Skin- und Proximity-Verluste, senkt aber nicht allein die Streuinduktivität—sie muss mit einem verschachtelten Layout kombiniert werden.
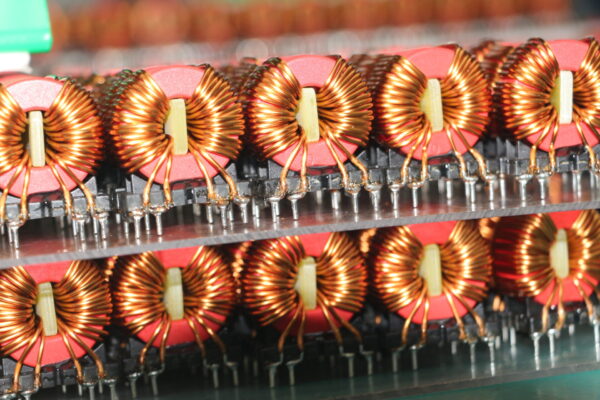
Für Designs, in denen eine Ringkerngeometrie bevorzugt wird, liefert die verteilte Wicklung inhärent niedrige Streuung, aber Wickelkosten und Reproduzierbarkeit müssen gegen die Anwendung bewertet werden. Die Ressource zu Ringkernspulen und serienreifen Transformatoren von TPS behandelt diese Abwägung ausführlicher.
2.3 Der Kompromiss mit der Wicklungskapazität
Jede Reduzierung der Streuinduktivität durch engere Kopplung erhöht die Zwischenwicklungskapazität. Diese Kapazität bildet einen Pfad für Gleichtaktströme von der Primär- zur Sekundärseite und kann die leitungsgebundenen Störaussendungen bei der Schaltfrequenz und ihren Harmonischen erhöhen. Das Designziel ist deshalb nicht „minimale Streuinduktivität“, sondern ein ausgewogener Satz aus Streuinduktivität, Zwischenwicklungskapazität und Isolationsabstand, der die elektrischen und EMV-Anforderungen des Wandlers erfüllt.
Deshalb behandelt TPS den Transformator als Teil des Wandlerdesigns und nicht als eigenständiges Bauteil. Der Leitfaden zu Drahtisolierungsmaterialien dokumentiert die Isolierungsoptionen, die sowohl den Sicherheitsabstand als auch den Wicklungsaufbau beeinflussen.
3. Wie custom electromagnetic coils von TPS niedrige Streuung in der Serie liefern
TPS Elektronik fertigt custom electromagnetic coils und Wickelgüter als Teil seines EMS-Portfolios, einschließlich Hochfrequenztransformatoren, Ringkernspulen und DV/DT-Drosseln. Für kleine DC-DC-Leistungsmodule ist der Workflow in drei Stufen gegliedert: Designprüfung, Messung und Serienübertragung.
3.1 Wicklungsgerechte Designprüfung
Die Prüfung beginnt mit den Wandleranforderungen: Eingangs- und Ausgangsspannung, Schaltfrequenz, Ziel-Streuinduktivität, Isolationsklasse und verfügbare Grundfläche. TPS-Ingenieure bewerten dann die Wicklungsanordnung, die Kern- und Spulenkörperwahl, den Leitertyp und das Verschachtelungsschema gegen die Herstellbarkeitsgrenzen der Wickelmaschine.
Das Ergebnis ist eine Wicklungsspezifikation, die Lagenreihenfolge, Windungszahl pro Lage, Isolierung zwischen den Lagen, Anschlussmethode und Ziel-Streuinduktivität mit Toleranzband definiert. Für medizinische und Hochfrequenzanwendungen beschreibt die Ressource zu medizinischen Hochfrequenztransformatoren und Spulenwicklungen die zusätzlichen Dokumentations- und Prozesskontrollanforderungen.
3.2 Messung und Validierung
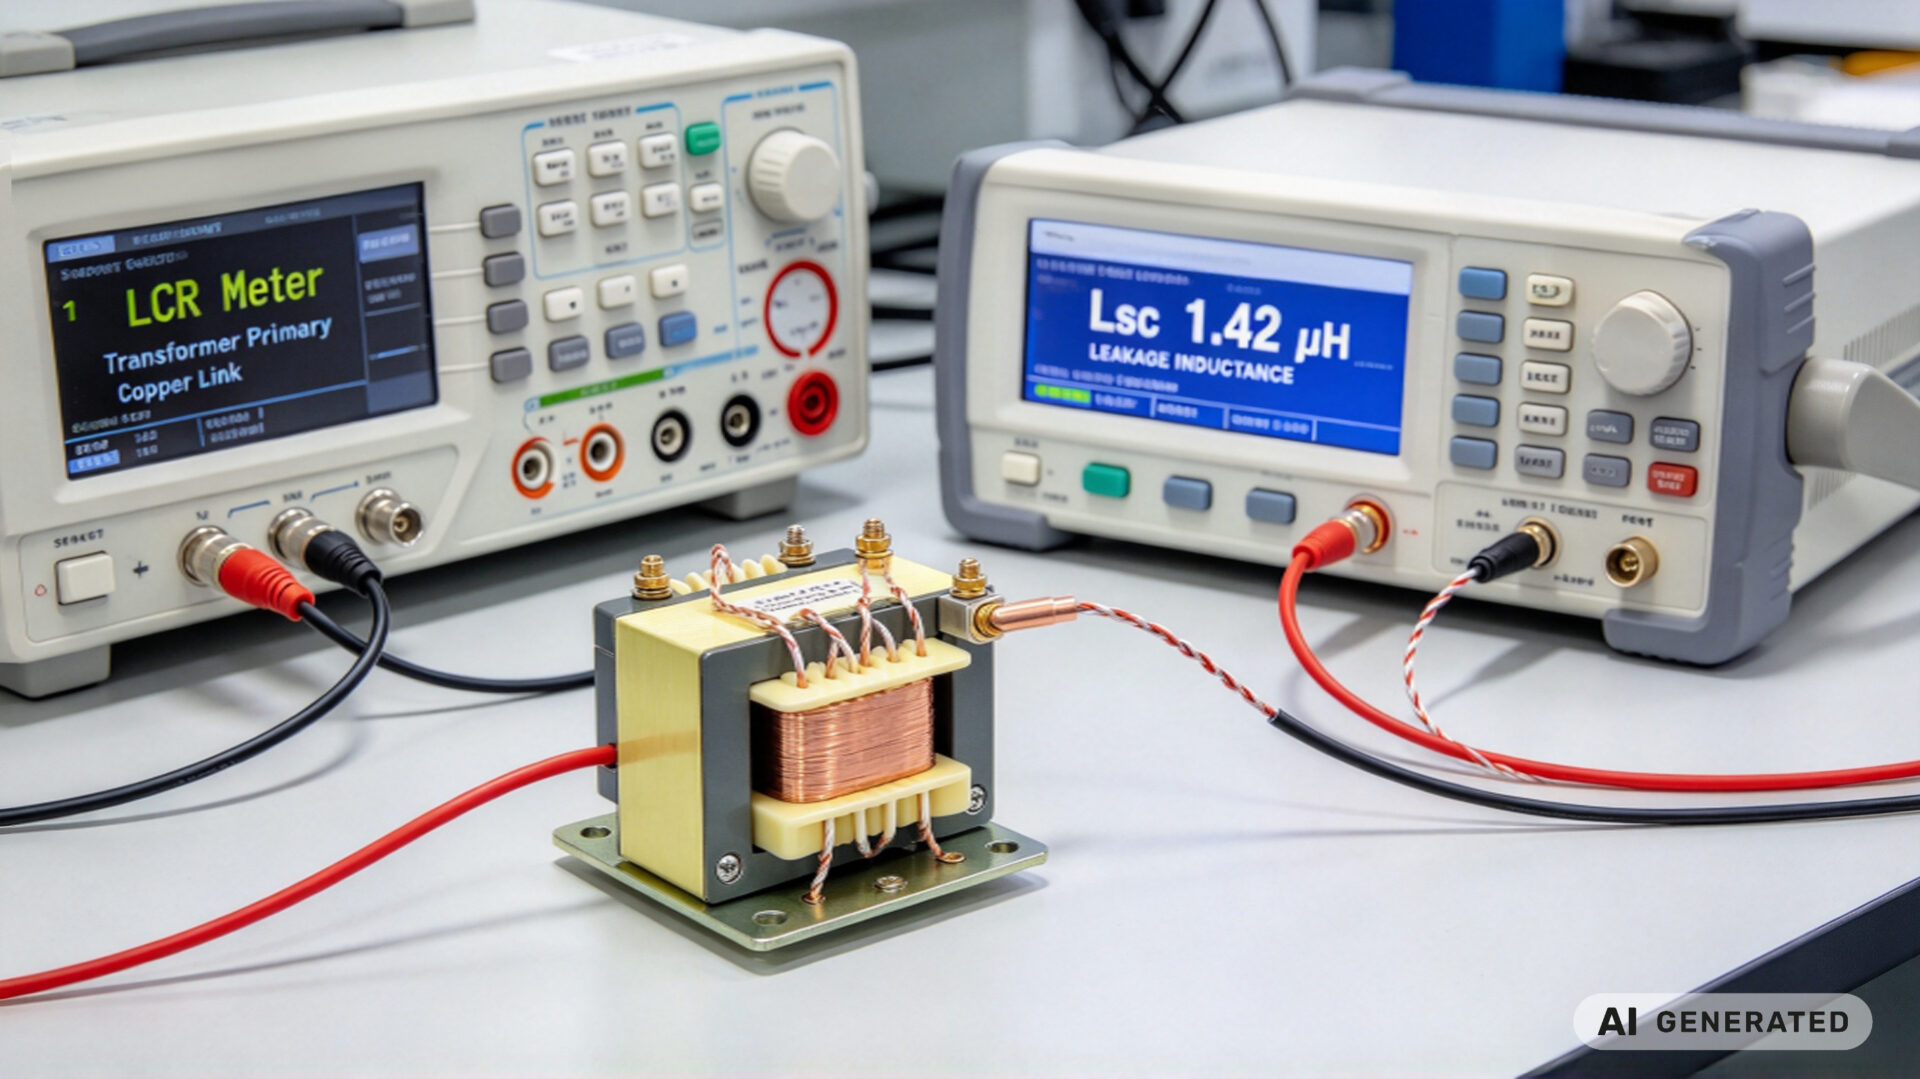
Die Streuinduktivität wird gemessen, indem die Sekundärwicklung kurzgeschlossen und ein LCR-Meter oder Impedanzanalysator an die Primärwicklung angeschlossen wird. Die Messung muss bei der Schaltfrequenz des Wandlers erfolgen, nicht bei 1 kHz, weil die Streuinduktivität aufgrund von Skin- und Proximity-Effekten in den Wicklungen frequenzabhängig ist. TPS misst bei der Anwendungsfrequenz und dokumentiert das Ergebnis im Wicklungsdatenblatt.
Der Validierungssatz umfasst außerdem Übersetzungsverhältnis, Magnetisierungsinduktivität, Zwischenwicklungskapazität, Hipot-Prüfspannung und Isolationswiderstand. Bei Hochfrequenzdesigns wird der Wicklungsverlust mit einem Impedanzanalysator-Sweep bewertet, um zu bestätigen, dass der Wechselstromwiderstand im thermischen Budget bleibt.
3.3 Vom Prototyp zur Serie
Sobald die Prototypwicklung die elektrischen und thermischen Ziele erfüllt, überträgt TPS das Design auf programmierbare Wickelmaschinen mit Zugkraftregelung, Windungszählung und Lagenisolationsplatzierung. Die kritischen Parameter für die Reproduzierbarkeit sind Drahtzugkraft, Wickelgeschwindigkeit und die Position der Verschachtelungslagen—alle werden durch das Maschinenprogramm gesteuert und durch die Erstmusterprüfung verifiziert.
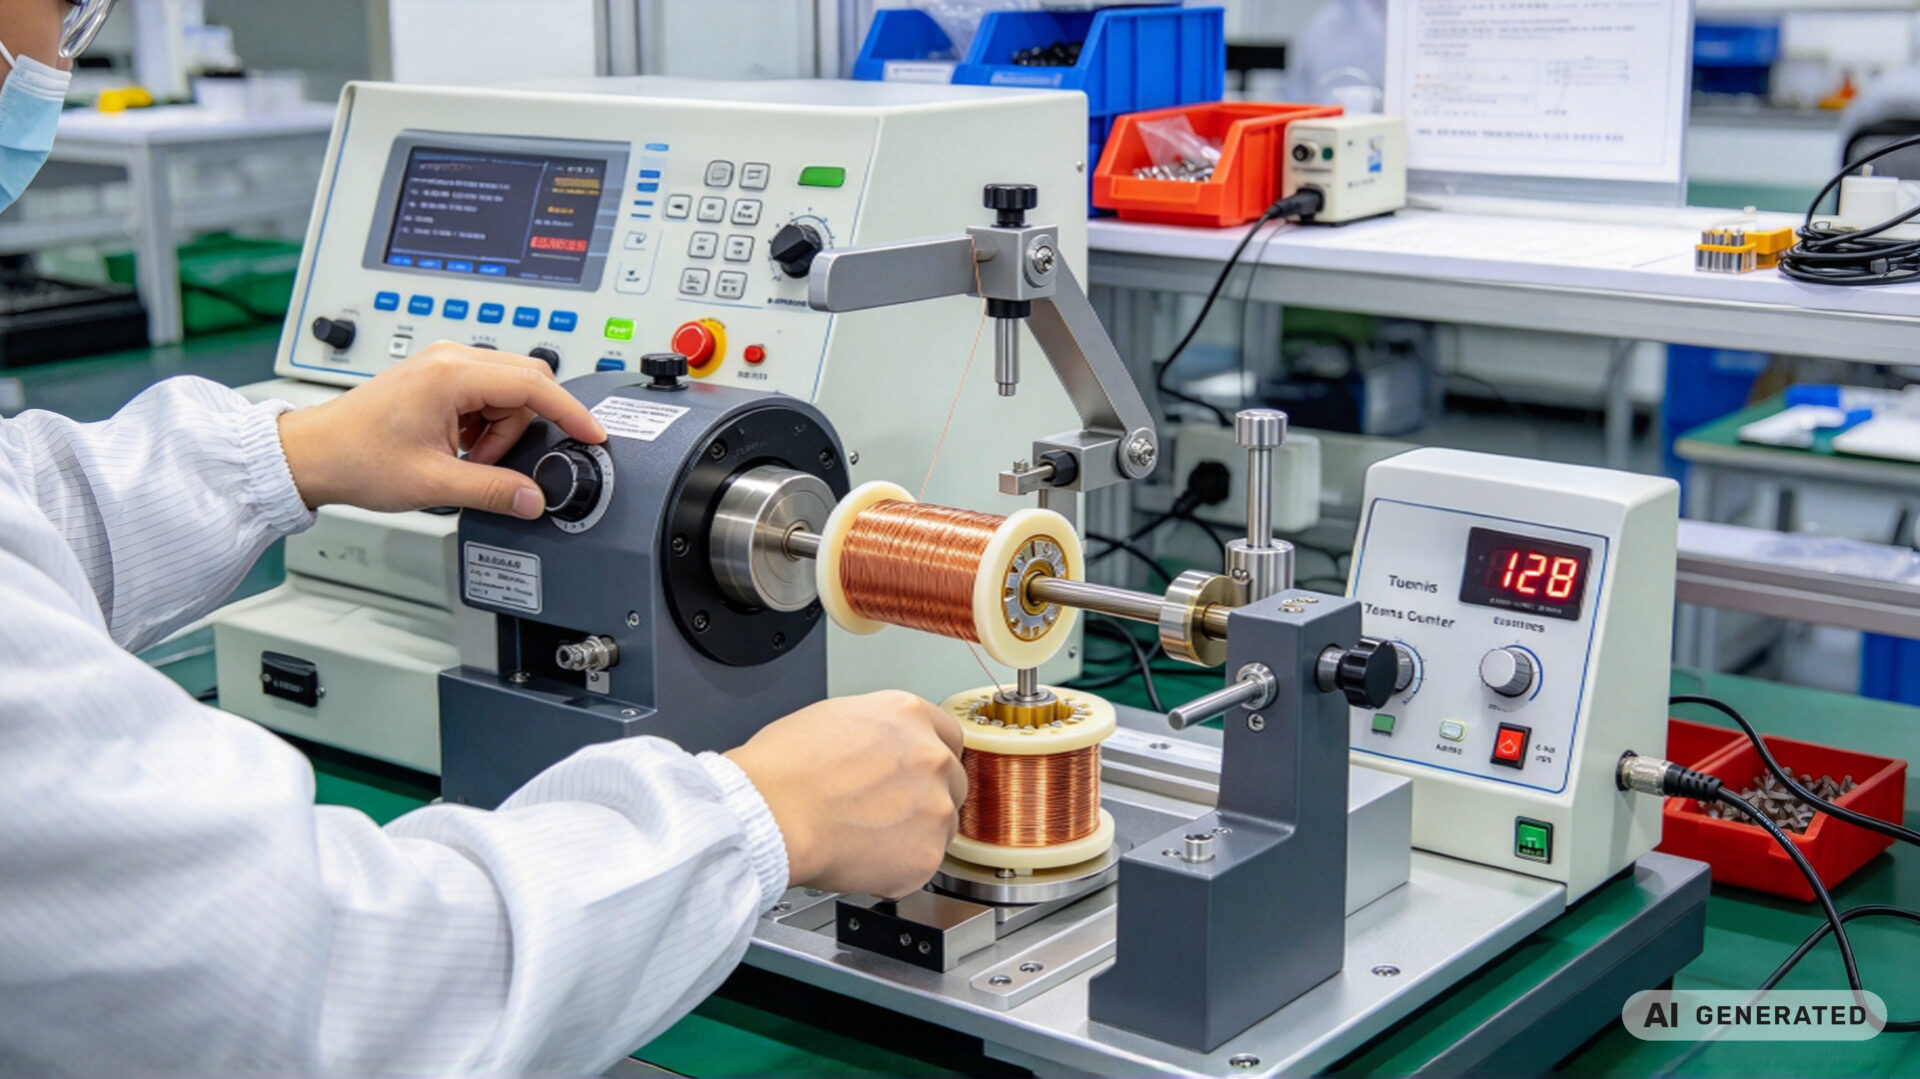
Die Serienproduktion umfasst 100% Hipot- und Übersetzungsverhältnisprüfung, wobei die Streuinduktivität stichprobenartig oder bei kritischen Anwendungen an jedem Stück gemessen wird. Die Service-Seite zur Spulenwicklung beschreibt den Produktionsumfang, und der Helmholtz-Spulen-Leitfaden liefert Hintergrund zu den Magnetfeldprinzipien, die dem Wicklungsdesign zugrunde liegen.
4. RFQ-Checkliste für streuarme DC-DC-Transformatoren
Um Angebotserstellung und Bewertung zu beschleunigen, geben Sie bei der Anforderung eines streuarmen Transformators für ein kleines Leistungsmodul die folgenden Informationen an:
- Elektrische Spezifikation: Eingangs- und Ausgangsspannung, Ausgangsleistung, Schaltfrequenz und Topologie (Sperrwandler, Durchflusswandler, Gegentakt, LLC)
- Ziel-Streuinduktivität: Nennwert, Toleranz sowie Messfrequenz und Messbedingungen
- Magnetisierungsinduktivität und Übersetzungsverhältnis: Mit Toleranzbändern
- Isolationsanforderungen: Betriebsspannung, Isolationsklasse, Hipot-Spannung und anzuwendende Sicherheitsnorm (zum Beispiel IEC 61558-1)
- Mechanische Randbedingungen: Maximale Grundfläche, Höhe, Montageart und Anschlusstyp
- Thermische Anforderungen: Umgebungstemperatur, zulässige Erwärmung und Kühlmethode
- Produktionsvolumen: Prototypenmenge, Jahresvolumen und erwartete Lebensdauer
- Dokumentation: Wicklungsdatenblatt, Erstmusterprüfbericht, Hipot-Prüfprotokoll und Materialerklärungen
Die Angabe dieser Details reduziert Klärungszyklen. Das Engineering-Team von TPS kann die Auswahl der Wicklungsarchitektur und die Definition der Ziel-Streuinduktivität als Teil des RFQ-Prozesses unterstützen.