

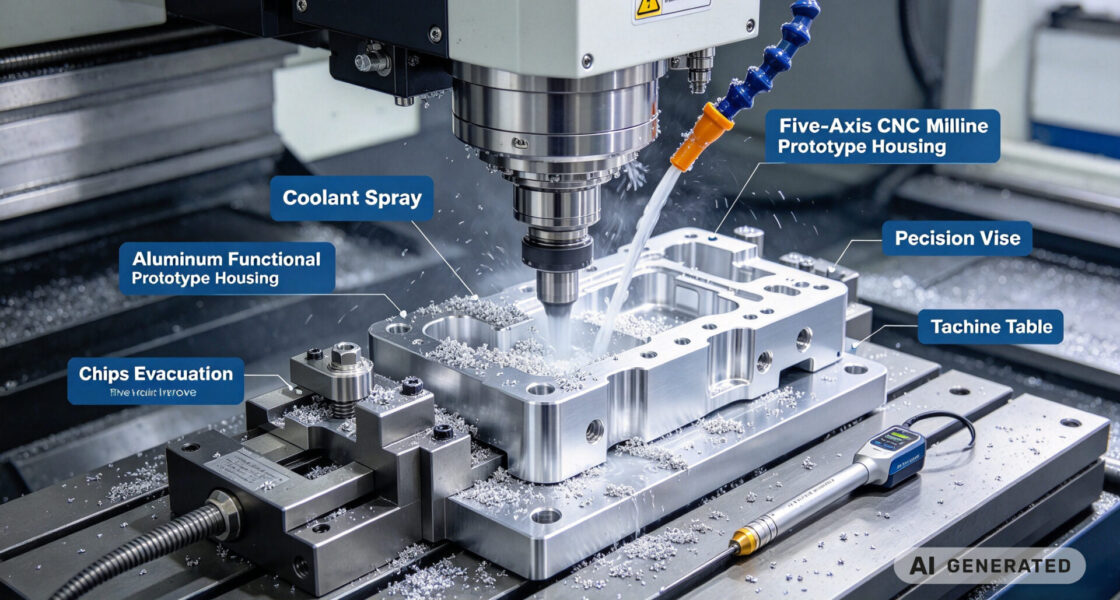
Systemintegratoren, Schaltschrankbauer und Beschaffungsteams verlieren selten ein Prototypenfenster, weil das Design falsch ist. Sie verlieren es, wenn eine bearbeitete Halterung drei Tage zu spät ankommt, wenn eine kritische Bohrung 0,012 mm danebenliegt und das Lager nicht eingepresst werden kann, oder wenn der Lieferant die Messung nicht dokumentieren kann, die die Toleranz belegt.
Die hochpräzise cnc prototype machining von TPS Elektronik ist darauf ausgelegt, dieses Risiko zu reduzieren: DFM-Prüfung vor dem Schneiden, merkmalsbezogene Toleranzplanung bis ±0,005 mm, In-Prozess-Antastung und KMG-Verifikation sowie ein Schnellweg, der 3–5 Werktage für Funktionsprototypen anstrebt, wenn DFM freigegeben und Material verfügbar ist.
1. Was ±0,005 mm in der cnc prototype machining wirklich bedeuten
±0,005 mm sind fünf Mikrometer. Zum Vergleich: Ein menschliches Haar ist etwa 70 µm dick, und ein typisches CNC-Bearbeitungszentrum hält ±0,01–0,02 mm an einem gut kontrollierten Teil. ±0,005 mm zu erreichen erfordert, dass Maschine, Werkzeug, Spannmittel, Material, thermische Umgebung und Messtechnik zusammenpassen—nicht nur eine engere Zahl im Schriftfeld.
Deshalb gibt ein seriöser Prototypenlieferant ±0,005 mm nicht als Pauschaltoleranz über alle Merkmale an. Die Zahl gilt für definierte kritische Merkmale: eine Lagerbohrung, eine Bezugsfläche, einen Passsitz, eine Schnittstelle. Allgemeine Merkmale folgen ISO 2768-1, sofern die Zeichnung nichts anderes angibt.
1.1 Toleranz ist merkmalspezifisch, keine Pauschalzahl
Ein Funktionsprototyp hat typischerweise zwei oder drei Merkmale, die über Funktion entscheiden: die Bohrung für ein Lager, die Fläche, die an einem Sensor anliegt, das Muster, das mit einem Stecker fluchtet. Diese Merkmale rechtfertigen den Messaufwand. Die übrigen 80% des Teils—Durchgangsbohrungen, Außenkonturen, unkritische Taschen—nicht, und ihre Überspezifikation erhöht Kosten und Durchlaufzeit ohne Funktionsgewinn.
Die DFM-Prüfung von TPS trennt die beiden Gruppen vor der Bearbeitung. Das Ergebnis ist eine Zeichnungsmarkierung, die festlegt, welche Merkmale in Prozess angetastet, welche auf dem KMG verifiziert und welche mit Standardlehren geprüft werden. Diese Trennung macht eine ±0,005-mm-Angabe im Prototypenzeitplan erreichbar.
1.2 Voraussetzungen für Mikrometer-Ergebnisse
Fünf Bedingungen müssen erfüllt sein. Erstens eine Maschine mit thermischer Kompensation und steifer Struktur. Zweitens ein Spannsystem, das das Teil nicht verformt—ein Nullpunktspannsystem oder eine kundenspezifische Vorrichtung, kein Standardschraubstock an einer dünnen Wand. Drittens eine CAM-Strategie, die Werkzeugdurchbiegung minimiert: geringe radiale Eingriffe, konstante Spanlast und eine Schlichtpassage mit scharfem Werkzeug. Viertens spannungsarmgeglühtes Material, besonders bei Aluminiumplatten, deren Eigenspannung das Teil nach der ersten Fläche bewegt. Fünftens eine temperaturstabile Messumgebung, denn 1°C Änderung über ein 100-mm-Aluminiumteil verschiebt das Maß um etwa 2,3 µm.
2. Wie 3–5 Tage Durchlaufzeit tatsächlich erreicht werden
Eine 3–5-Tage-Prototypen-Durchlaufzeit ist kein Versprechen, dass jedes Teil in diesem Fenster versandt wird. Sie ist das Ergebnis eines Workflows, der die üblichen Wartezeiten entfernt: Angebotsverzug, DFM-Klärungsrunden, Materialbeschaffung, CAM-Programmierrückstand und Prüfwarteschlange.
2.1 Der Schnellweg-Workflow
Die Uhr startet, wenn Bestellung und freigegebenes DFM vorliegen. Tag 0–1: DFM-Prüfung und Angebot, einschließlich Toleranzrationalisierung und Materialbestätigung. Fur Tag 1–2: CAM-Programmierung und Vorrichtungsvorbereitung; Material wird zugeschnitten und bei Bedarf spannungsarmgeglüht. Tag 2–4: Bearbeitung mit In-Prozess-Antastung der kritischen Merkmale. Tag 4–5: KMG-Verifikation, Entgraten, Reinigen und Erstmusterprüfbericht. Oberflächenbehandlung wie Eloxieren oder Kugelstrahlen wird wo möglich parallel geplant, verlängert aber den Zeitplan, wenn sie ein kritisches Maß beeinflusst.
2.2 Was den Zeitplan verlängert
Mehrere Faktoren verlängern das Fenster berechtigterweise, und ein guter Lieferant nennt sie vorab, statt den Termin stillschweigend zu verfehlen. Ungewöhnliches Material ohne Bestand erhöht die Beschaffungszeit. Fünf-Achs-Merkmale auf mehreren Seiten erhöhen die Aufspannungen. Dünne Wände und tiefe Taschen erfordern Spannungsarmglühen und Zwischenprüfung. Enge Ebenheit oder Parallelität über eine große Fläche erfordert eine andere Bearbeitungsreihenfolge. Und jede Nachbearbeitung, die das Maß ändert—Harteloxieren etwa—muss vor der Endprüfung eingeplant werden.
Die praktische Regel für die Beschaffung ist, „3–5 Tage für einen geradlinigen Funktionsprototyp“ von „3–5 Tage für ein komplexes Mehrseitenteil mit kritischer Oberfläche“ zu trennen. Das erste ist Routine; das zweite braucht einen bestätigten Termin im Angebot.
3. Designregeln, die Toleranz und Durchlaufzeit schützen
Designentscheidungen vor der RFQ bestimmen den größten Teil des Ergebnisses. Fünf Regeln zählen für eng tolerierte Prototypen am meisten:
- Kritisches Bezugssystem zugänglich halten: Ein Bezug, der nur von einer verdeckten Seite erreichbar ist, erzwingt eine zusätzliche Aufspannung und addiert Fehler.
- Dünne Wände neben engen Bohrungen vermeiden: Die Wand verformt sich beim Spannen, und die Bohrung wandert nach dem Lösen. Wenn die Funktion es erfordert, im DFM vermerken.
- Standard-Werkzeugradien verwenden: Eine Taschentasche mit kleinerem Radius als der verfügbare Schaftfräser erfordert EDM oder eine zweite Operation.
- Toleranz nur dort angeben, wo sie funktioniert: Eine ±0,005-mm-Angabe an einer unkritischen Durchgangsbohrung addiert Prüfzeit und Kosten ohne Nutzen.
- Oberfläche vor der Bearbeitung festlegen: Wenn eloxiert wird, muss das Maß vor der Oberfläche angepasst werden; die Entdeckung nach der Prüfung startet den Zyklus neu.
Der schnelle RFQ- und DFM-Service von TPS prüft diese Punkte im Angebot, sodass Designänderungen vor dem ersten Schnitt statt nach dem Erstmuster erfolgen.
4. Wie TPS die Präzisions-Prototypenbearbeitung ausführt
TPS Elektronik betreibt CNC-Fräsen als Teil seines EMS-Umfangs, mit einem Workflow, der DFM, Bearbeitung und Messtechnik in einer Sequenz verbindet.
4.1 DFM- und CAM-Prüfung
Die DFM-Prüfung kontrolliert Toleranzkette, Bezugssystem, Spannkonzept und Materialzustand. Die CAM-Programmierung nutzt das Ergebnis, um Schlichtstrategie und Antastpunkte festzulegen. Der Leitfaden zu Fräsmaschinentypen und die Ressource zu CNC-Fräsmaschinenoptionen beschreiben die Geräteklassen für unterschiedliche Prototypengeometrien.
4.2 Bearbeitung und In-Prozess-Verifikation
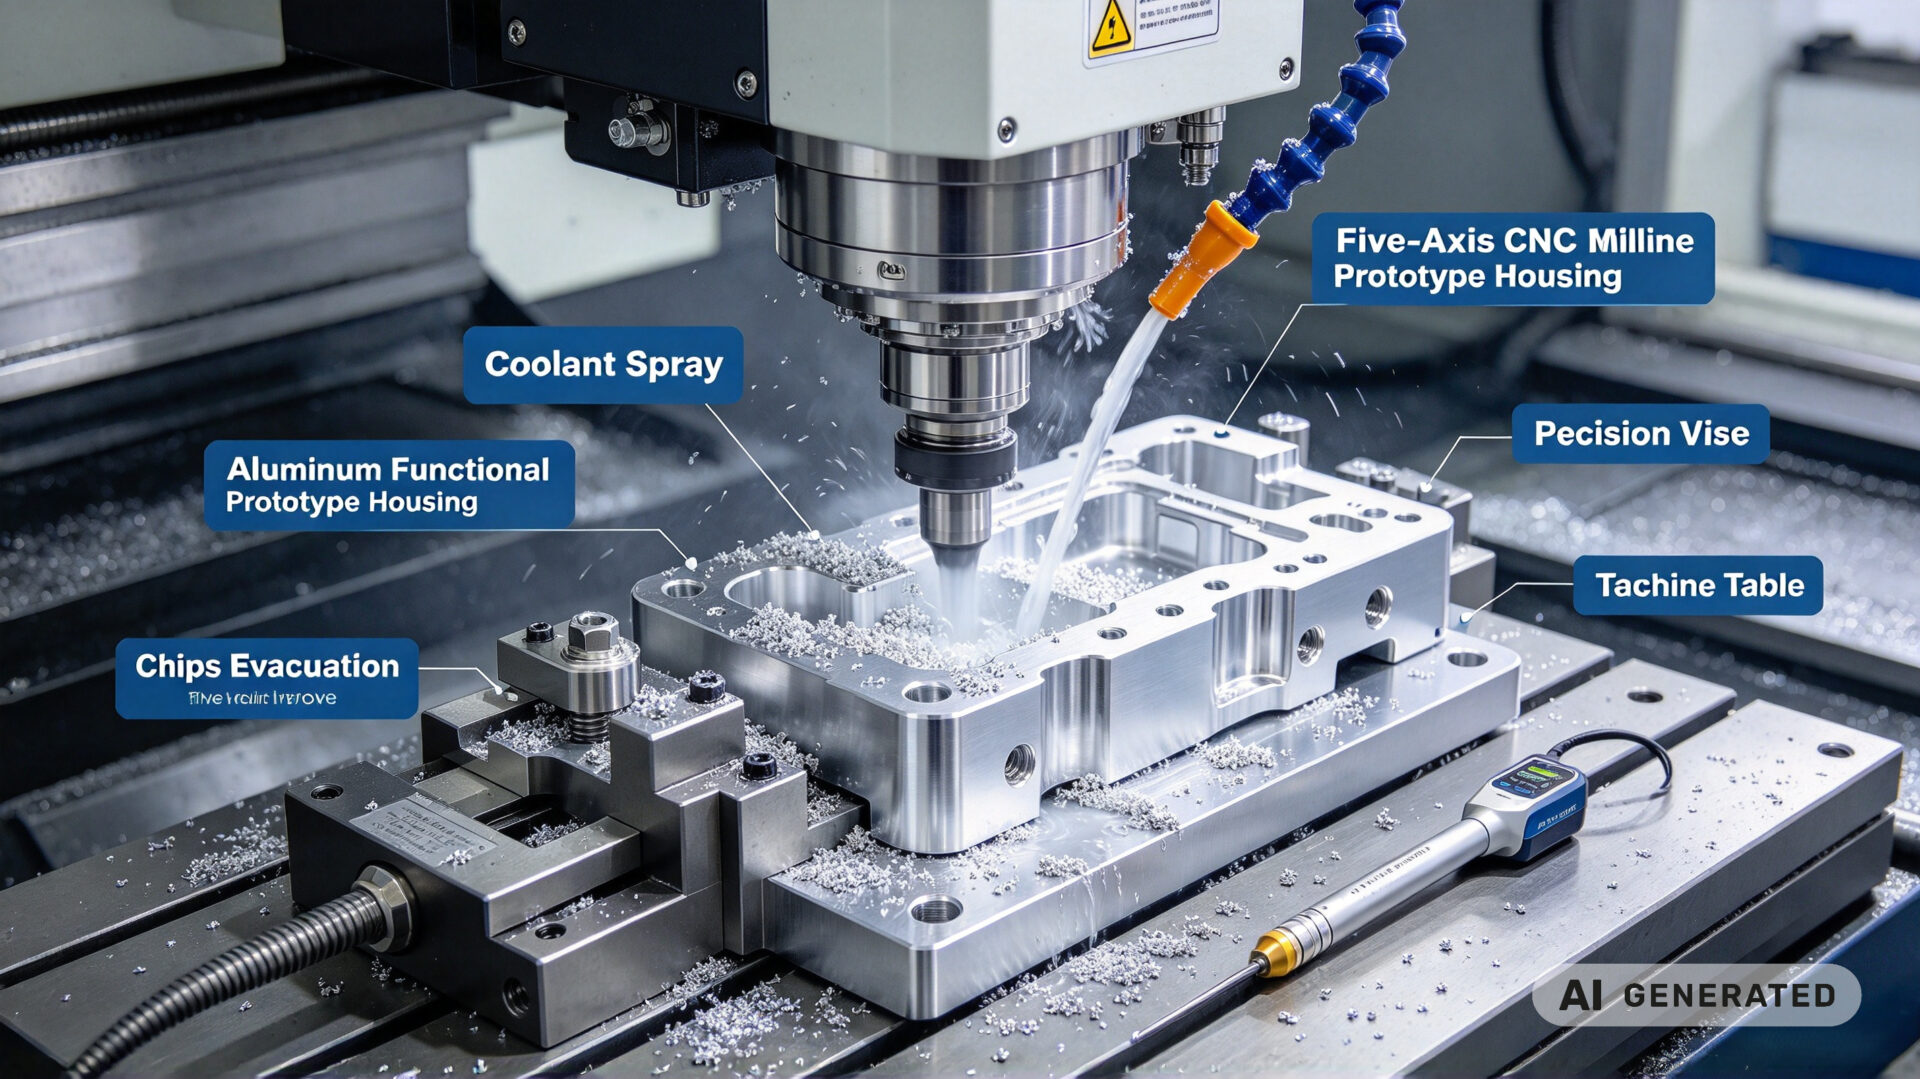
Kritische Merkmale werden auf der Maschine angetastet, bevor das Teil aus der Vorrichtung gelöst wird. Die In-Prozess-Antastung erfasst thermische Drift und Werkzeugverschleiß, während das Teil noch gespannt ist—weit günstiger, als die Abweichung nach der Prüfung zu entdecken. Wo die Geometrie es zulässt, wird die Schlichtpassage durch eine Spannungsarmglüh-Pause von der Schrupppassage getrennt.
4.3 Endprüfung und Dokumentation
Das Erstmuster wird auf einem KMG mit auf nationale Normale rückführbarer Kalibrierung gemessen, nach den Annahme- und Wiederholungsprüfprinzipien von ISO 10360-2. Der Prüfbericht listet Messwert, Nennmaß, Toleranz und Bestanden/Nicht-bestanden für jedes kritische Merkmal. Dieser Bericht dient dem Designteam zur Freigabe des Prototyps für den Funktionstest und der Beschaffung als Projektaufzeichnung.
Die Ressource zur Präzisions-CNC-Bearbeitung und der Leitfaden von Prototyp bis Serie beschreiben, wie derselbe Prozess von einem Funktionsprototyp auf eine Pilotcharge skaliert.
5. RFQ-Checkliste
Für ein genaues Toleranz- und Durchlaufzeitangebot für cnc prototype machining geben Sie Folgendes an:
- 3D-CAD und 2D-Zeichnung: STEP-Datei plus Zeichnung, die angibt, welche Merkmale ±0,005 mm erfordern und welche allgemeinen Toleranzen folgen
- Funktionsbeschreibung: Was das Teil tut und welche Schnittstellen kritisch sind—dies hilft der DFM-Prüfung bei der Priorisierung
- Material und Zustand: Legierung, Zustand, Platte oder Stange und ob spannungsarmgeglühtes Material erforderlich ist
- Oberfläche: Eloxieren, Kugelstrahlen, Passivieren oder keine, und ob die Oberfläche ein kritisches Maß beeinflusst
- Menge: Einzelprototyp, kleiner Funktionssatz oder Pilotcharge
- Prüfanforderung: Erstmusterbericht, KMG-Bericht, Materialzertifikat und kundenspezifische Dokumentation
- Zieldatum: Das Datum, zu dem der Prototyp für den Funktionstest benötigt wird, nicht das Bestelldatum
Die Angabe dieser Details reduziert Klärungszyklen und lässt das 3–5-Tage-Fenster ab bestätigtem DFM statt ab unvollständiger RFQ starten.