

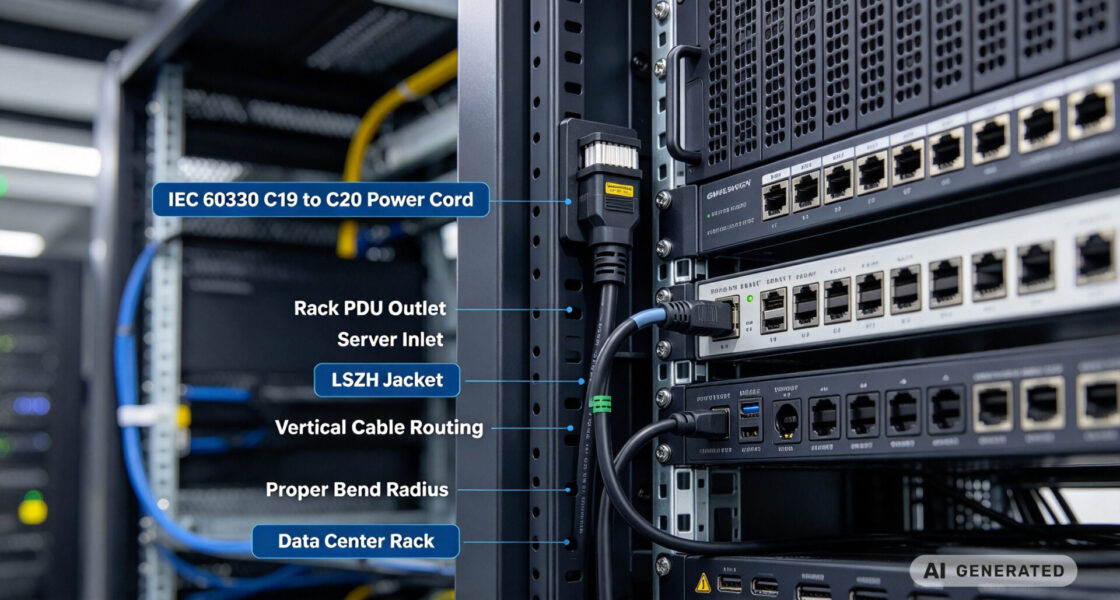
Systemintegratoren, Schaltschrankbauer und Beschaffungsteams in Rechenzentrumsprojekten verlieren selten Zeit, weil die Server- oder PDU-Spezifikation falsch ist. Sie verlieren sie, wenn ein Standard-1,8-Meter-Kabel 1,5 Meter Überschuss hinter einem 42-HE-Rack hinterlässt, wenn ein generischer C19-Stecker unter Vibration in einem Hochdichterack locker wird, oder wenn der Kabelmantel die LSZH-Anforderung nicht erfüllt, die das Brandschutzkonzept der Anlage voraussetzt.
Die Kabelkonfektionsdienste von TPS Elektronik sind darauf ausgelegt, diese Lücke zu schließen: IEC 60320 C19/C20-Hochstromkabel mit individuellen Längen, LSZH- oder PVC-Mantelauswahl, korrektem Leiterquerschnitt für 16A- und 20A-Betrieb und dokumentierter Crimp- und elektrischer Prüfung—vom einzelnen Rack-Aufbau bis zum Multi-Standort-Rollout.
1. Was IEC 60320 C19/C20 tatsächlich spezifiziert
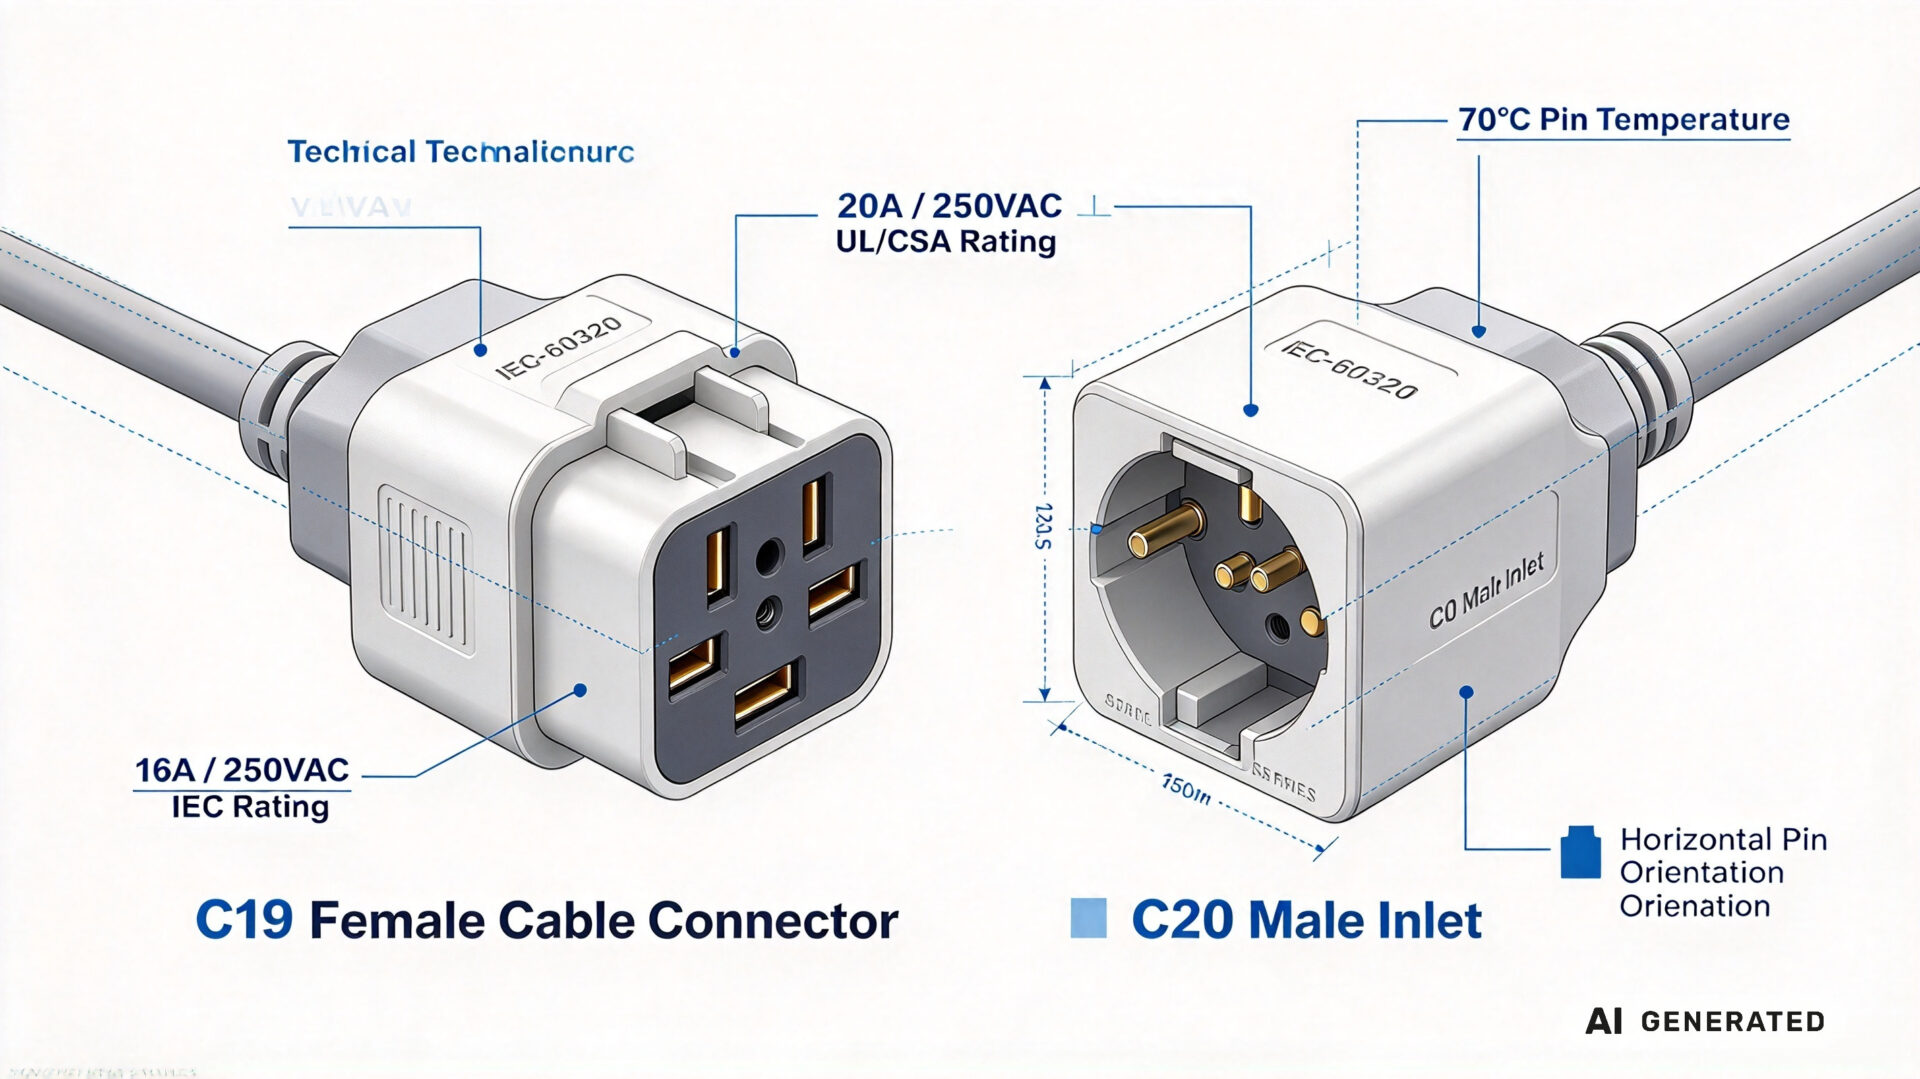
IEC 60320-1 definiert das Normblatt für Gerätestecker. Der C19 ist die weibliche kabelmontierte Kupplung; der C20 ist der entsprechende männliche Gerätestecker am Gerät. Sie sind so kodiert, dass ein C19 nicht mit einem C14-Gerätestecker verbunden werden kann und umgekehrt—eine physische Schutzmaßnahme, die verhindert, dass ein 16A-Stecker an einem Stromkreis mit niedrigerer Bemessung verwendet wird.
Das C19/C20-Paar ist die Standard-Hochstromschnittstelle für Rack-PDUs, Hochleistungsserver, Storage-Arrays und USV-Ausgänge. Es verwendet eine horizontale Stiftorientierung und einen rechteckigen Körper, der es von der kleineren C13/C14-Schnittstelle mit vertikalen Stiften unterscheidet.
1.1 16A versus 20A: der IEC- und UL/CSA-Unterschied
Nach IEC 60320-1 beträgt der Nennwert des C19/C20 16A bei 250VAC. Nach UL 60320-1 und CSA C22.2 Nr. 60320-1 wird dieselbe Steckerfamilie für 20A bei 250VAC zertifiziert. Dies ist kein Widerspruch; es spiegelt unterschiedliche regionale Normen und Prüfbedingungen wider. Für einen Rechenzentrumseinsatz bedeutet dies, dass der Stromnennwert des Steckers mit dem Schutz des Abzweigstromkreises und der regionalen Zertifizierungsanforderung abgestimmt sein muss—nicht einfach mit der IEC-Nummer des Steckers.
Ein als 16A gekennzeichnetes Kabel kann für einen europäischen 16A-PDU-Abzweig völlig ausreichend sein, aber dieselbe Kabelkonstruktion muss gegen die 20A-UL-Anforderung geprüft werden, wenn sie in einem nordamerikanischen Rack mit 20A-Schutz eingesetzt wird. Die Zertifizierung des Steckers, der Leiterquerschnitt und der Überstromschutz müssen konsistent sein.
1.2 70°C Stifttemperatur und was sie für das Kabel bedeutet
Standard-C19/C20-Stecker sind für eine Stifttemperatur von 70°C ausgelegt, in den Normen als „für kalte Bedingungen“ bezeichnet. Die Stifttemperaturbewertung ist nicht identisch mit der Manteltemperaturbewertung des Kabels. Ein Kabel kann einen Mantel haben, der für 70°C oder höher bewertet ist, aber die Steckerschnittstelle selbst ist das begrenzende Element in einem Schrank mit hoher Umgebungstemperatur.
In einem Warmgang oder einer dicht gepackten PDU kann die Steckerstifttemperatur über die Umgebungstemperatur steigen, verursacht durch Kontaktwiderstand und benachbarte Last. Die Kabelkonstruktion muss daher die 70°C-Grenze des Steckers respektieren, und die Installation muss vermeiden, stromführende Kabel so eng zu bündeln, dass die Steckertemperatur ihre Bemessung überschreitet. Dies ist eine technische Randbedingung, kein Beschaffungsdetail.
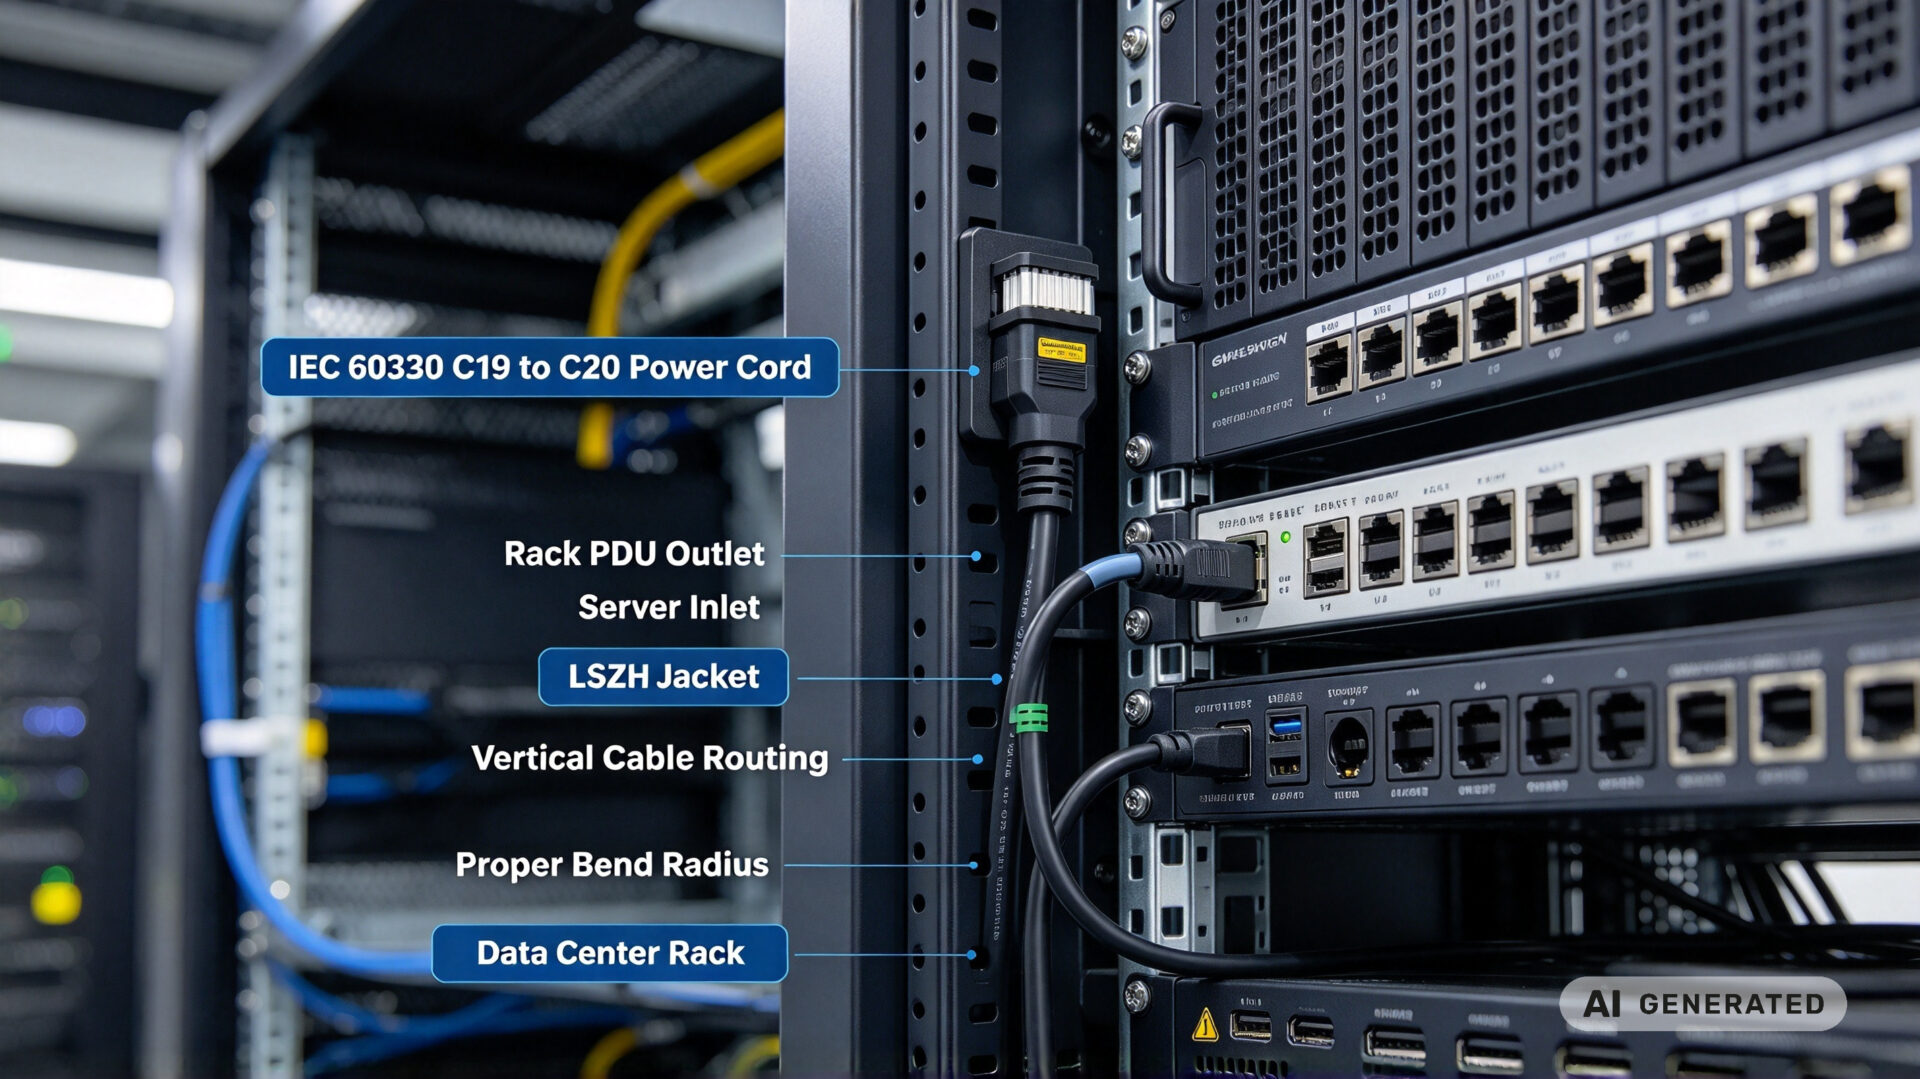
2. Warum ein Standard-C19-Kabel in einem Hochdichterack versagt
Ein handelsübliches C19-Kabel ist für eine generische 1,8–2,5-Meter-Strecke ausgelegt. In einem Hochdichterack bricht diese Annahme in drei vorhersehbarer Weise.
2.1 Länge und Kabelmanagement
Ein 2,5-Meter-Kabel vom Server zur vertikalen PDU hinterlässt überschüssiges Kabel, das aufgewickelt, gebunden und verwaltet werden muss. Der Überschuss blockiert den Luftstrom, erhöht das Gewicht des Kabelmanagement-Arms und erschwert den Wartungszugang. Umgekehrt zwingt ein 10cm zu kurzes Kabel die PDU in eine suboptimale Montageposition und verschwendet Höheneinheiten. TPS fertigt Kabel in der gemessenen Länge, die für das spezifische Rack-Layout erforderlich ist, mit definierter Serviceschlaufe wo nötig.
2.2 Leiterquerschnitt und Spannungsabfall
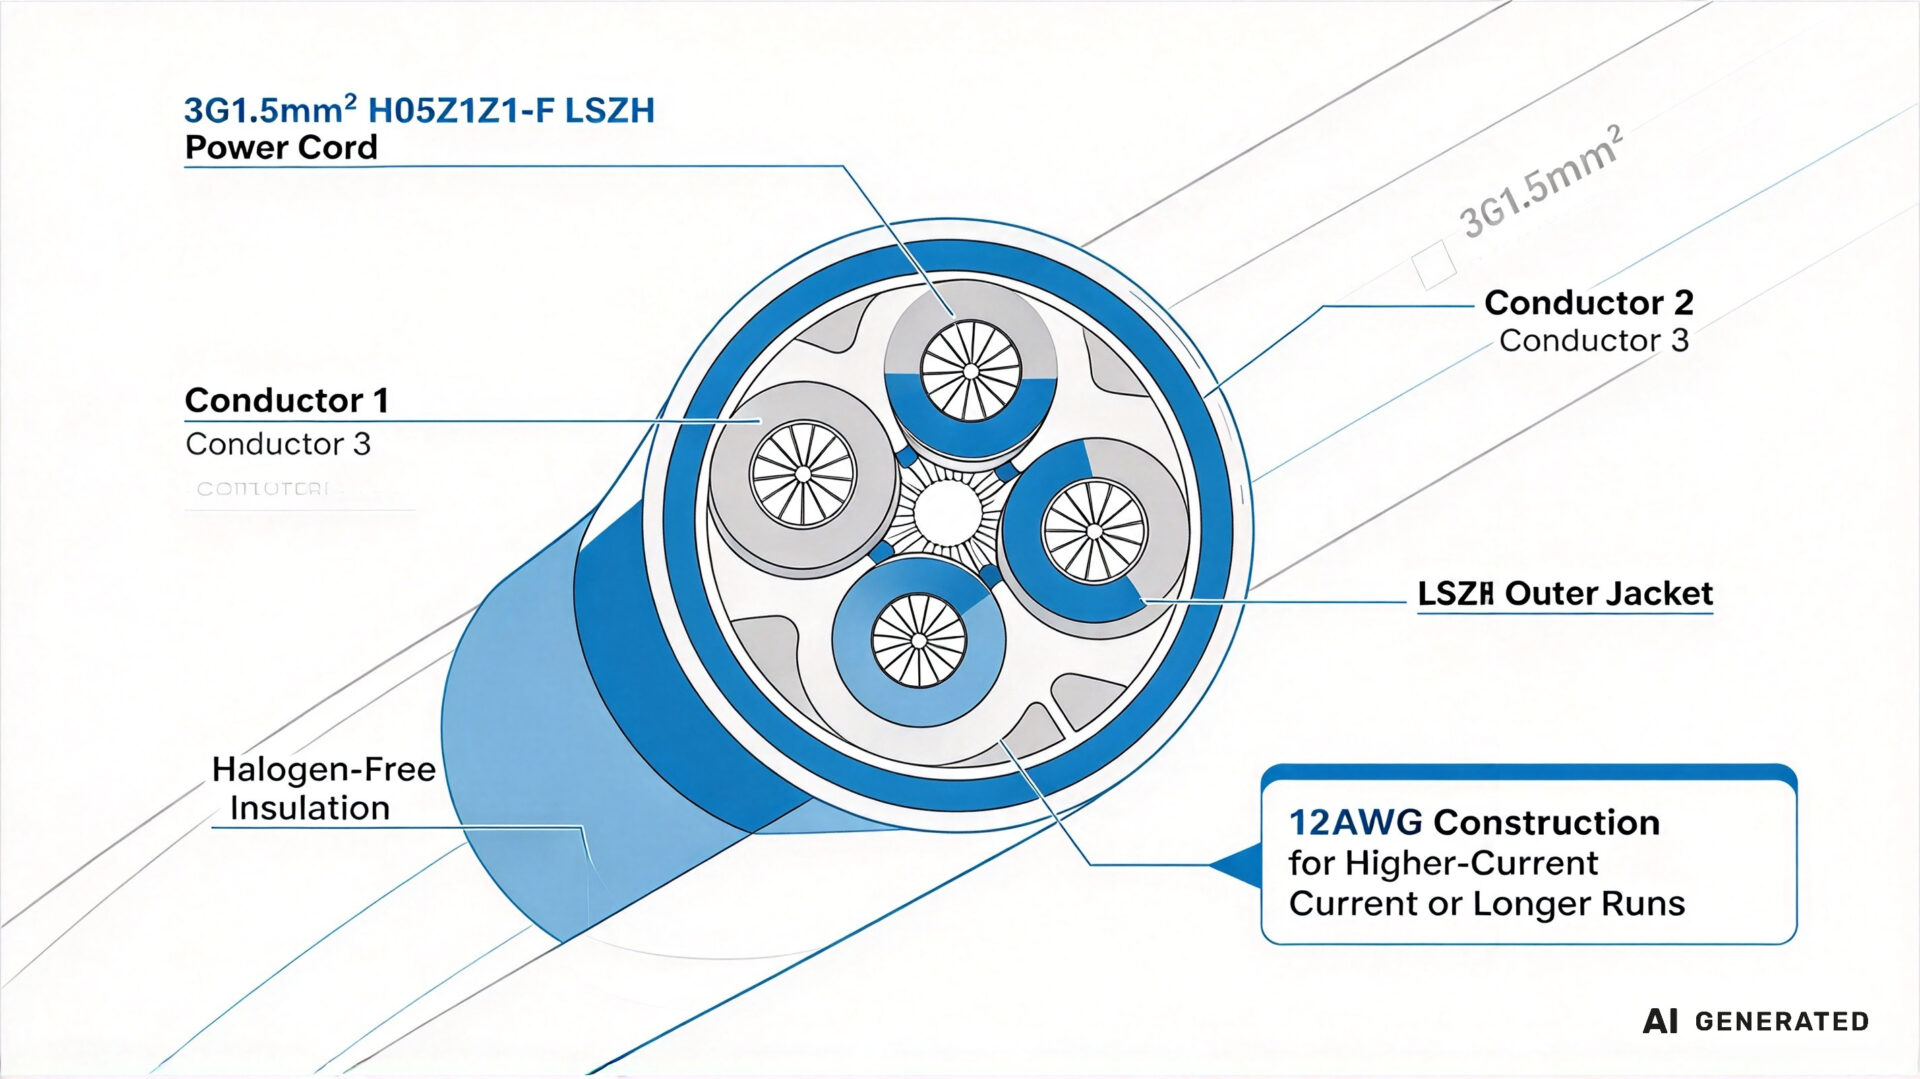
Die Standard-EU-Konstruktion für ein 16A-C19/C20-Kabel ist 3G1,5mm² (drei Leiter, je 1,5mm²) in einem H05VV-F- oder H05Z1Z1-F-Mantel. Für 20A-Betrieb oder längere Strecken, bei denen der Spannungsabfall zählt, wird 12AWG verwendet. Die Querschnittswahl ist nicht austauschbar: Ein 1,5mm²-Leiter, der 20A kontinuierlich führt, wird heißer als ein 12AWG-Leiter, und die Steckerstifttemperatur steigt entsprechend.
Die Spannungsabfallberechnung ist einfach. Eine 3-Meter-Strecke aus 1,5mm²-Kupfer bei 16A hat einen Hin- und Rückwiderstand von etwa 0,07Ω, was einen Abfall von etwa 1,1V erzeugt—weniger als 0,5% von 250V, was akzeptabel ist. Bei 20A über eine längere Strecke wird der Abfall signifikant und der Querschnitt muss erhöht werden. Deshalb sollte das Kabel mit der tatsächlichen Last und Länge spezifiziert werden, nicht aus einem Katalog kopiert.
2.3 Mantelmaterial: PVC versus LSZH
PVC (H05VV-F) ist die kostengünstigere Option und mechanisch robust. LSZH (H05Z1Z1-F, low smoke zero halogen) ist die Spezifikation für Rechenzentren, deren Brandschutzkonzept begrenzte Rauchentwicklung und keine korrosive Halogenfreisetzung im Brandfall voraussetzt. Der LSZH-Mantel hat eine etwas andere Flexibilität und Biegeverhalten, und der Steckeranschluss muss für die spezifische Mantelmischung validiert werden. TPS bietet beide an und dokumentiert den Manteltyp auf dem Kabeletikett.
3. Wie TPS ein C19/C20-Hochstromkabel konfektioniert
Der Kabelkonfektions-Workflow von TPS folgt dem IPC/WHMA-A-620-Standard für Kabel- und Kabelbaumkonfektionen. Für ein C19/C20-Hochstromkabel sind die kritischen Prozessschritte Leiteraufbereitung, Crimpanschluss und elektrische Verifikation.
3.1 Schneiden, Abisolieren und Leiteraufbereitung
Das Kabel wird auf die spezifizierte Länge mit einer Toleranz geschnitten, die durch das Rack-Layout definiert ist. Der Außenmantel wird auf das Maß abisoliert, das die Zugentlastung des Steckers erfordert, und die einzelnen Leiter werden auf die Crimphülsenlänge abisoliert. Bei LSZH-Mänteln werden Abisolierkraft und Klingengeometrie angepasst, weil die halogenfreie Mischung sich anders verhält als PVC. Leiterlitzen dürfen nicht gekerbt werden; eine gekerbte Litze reduziert den stromführenden Querschnitt und erzeugt einen lokalen Hotspot.
3.2 Crimpanschluss und Zugprüfungsverifikation
Die C19-Steckerklemmen werden mit einem kalibrierten Crimpwerkzeug und der vom Klemmenhersteller spezifizierten Crimphöhe auf die Leiter gecrimpt. Der Crimp wird stichprobenartig durch Zugprüfung verifiziert, und die Zugkraft muss der Spezifikation des Klemmenherstellers entsprechen. Ein visuell akzeptabler, aber untercrimpter Anschluss entwickelt mit der Zeit Kontaktwiderstand; ein übercrimpter Anschluss bricht Litzen. Beide Fehlermodi werden durch Zugprüfung erkannt, nicht durch Sichtprüfung allein.
Das Steckergehäuse wird dann montiert und die Zugentlastung eingerastet. Das Kabel muss die spezifizierte Zugkraft auf das Kabel aushalten, ohne die Last auf die Crimpklemmen zu übertragen.
3.3 Elektrische Prüfung und Dokumentation
Jedes Kabel wird elektrisch auf Durchgang, korrekte Polarität (Außenleiter, Neutralleiter, Schutzleiter) und Isolationswiderstand zwischen den Leitern sowie zwischen Leitern und Schutzleiter geprüft. Bei Hochstromkabeln liefert eine Kontaktwiderstandsmessung an jedem Leiter einen frühen Hinweis auf einen schlechten Crimp. Das Prüfprotokoll begleitet die Lieferung und kann in der Inbetriebnahmedokumentation des Rechenzentrums referenziert werden.
Der breitere Kabelkonfektionsumfang von TPS umfasst BNC-Steckerkonfektionen für Test und Messung, SMA-Steckerkonfektionen für HF und Glasfaserkabelbaugruppen für Hochbandbreitenverbindungen. Die Ressource zu geprüften und dokumentierten Kabelkonfektionen beschreibt den Qualitäts-Workflow, der für diese Produktfamilien gilt.
4. Anwendungshinweise: Server-, PDU- und USV-Anschlüsse
Dieselbe C19/C20-Steckerfamilie wird in drei unterschiedlichen Verbindungsszenarien eingesetzt, und jedes hat eine andere Kabelanforderung.
- Server zu Rack-PDU: Die häufigste Hochdichteverbindung. Die Länge ergibt sich aus dem vertikalen Abstand zwischen Server-Eingang und PDU-Ausgang plus Serviceschlaufe. Farbkodierung (blau für Primärstrom, rot für Redundanz) ist eine praktische Maßnahme zur Reduzierung von Wartungsfehlern.
- PDU zu USV: Eine höhere Stromverbindung, oft 20A oder 32A je nach USV-Bemessung. Leiterquerschnitt und Steckerzertifizierung müssen zum USV-Ausgangsschutz passen. Dies ist die Verbindung, bei der der regionale 16A/20A-Unterschied am ehesten zu einem Compliance-Problem führt.
- USV zu Wand oder Busway: Oft eine festverdrahtete oder spezialisierte Verbindung, kein C19/C20-Kabel. Wenn hier ein C19/C20 verwendet wird, müssen der vorgelagerte Schutz und die Steckerbemessung koordiniert werden.
Für Hochdichteracks bietet eine verriegelnde C19-Variante (manchmal C19-Lock genannt) zusätzliche Halterung, wo Vibration oder versehentliche Berührung ein Risiko darstellen. TPS kann verriegelnde und abgewinkelte Varianten liefern, wo die zertifizierte Version des Steckerherstellers verfügbar ist.
5. RFQ-Checkliste
Um Angebotserstellung und Engineering-Prüfung für ein power cable for power supply mit IEC 60320 C19/C20-Steckern zu beschleunigen, geben Sie Folgendes an:
- Anschlusspunkte: Welches Ende C19 und welches C20 ist, und ob eine verriegelnde oder abgewinkelte Variante erforderlich ist
- Strom und Spannung: 16A- oder 20A-Betrieb und die regionale Zertifizierungsanforderung (IEC, UL, CSA)
- Leiterquerschnitt: 3G1,5mm², 12AWG oder ein spezifizierter Querschnitt basierend auf Last und Länge
- Mantelmaterial: PVC (H05VV-F) oder LSZH (H05Z1Z1-F) und jede Farbkodierungsanforderung
- Länge: Gemessene Länge pro Rack-Layout, mit Toleranz und Serviceschlaufenanforderung
- Prüfdokumentation: Durchgangs-, Polaritäts-, Isolationswiderstands- und Kontaktwiderstandsbericht
- Volumen: Prototyp-Rack-Menge, Serien-Rollout-Volumen und Lieferplan
Die Angabe dieser Details reduziert Klärungszyklen. Das Engineering-Team von TPS kann Steckerzertifizierungsprüfung, Querschnittsauswahl und Längenplanung als Teil des RFQ-Prozesses unterstützen.